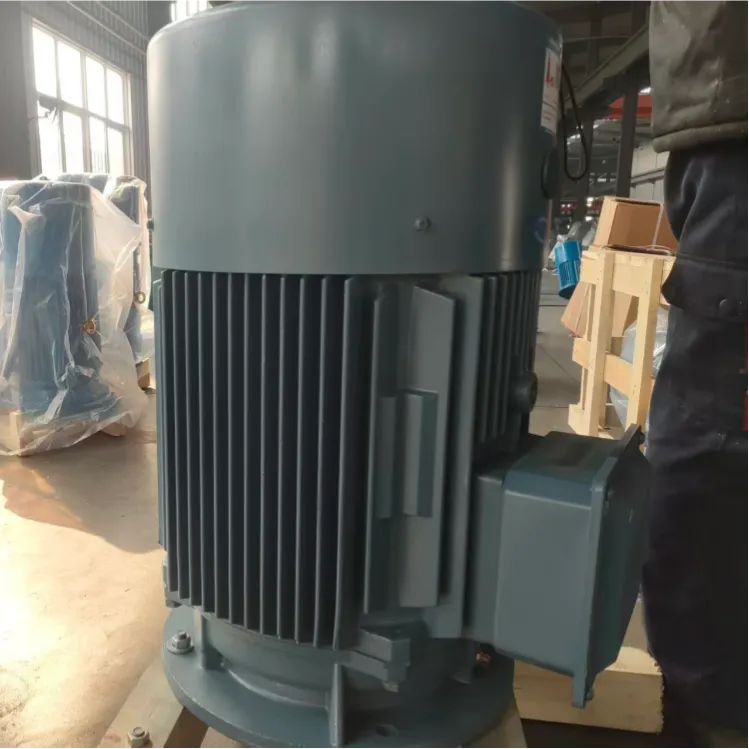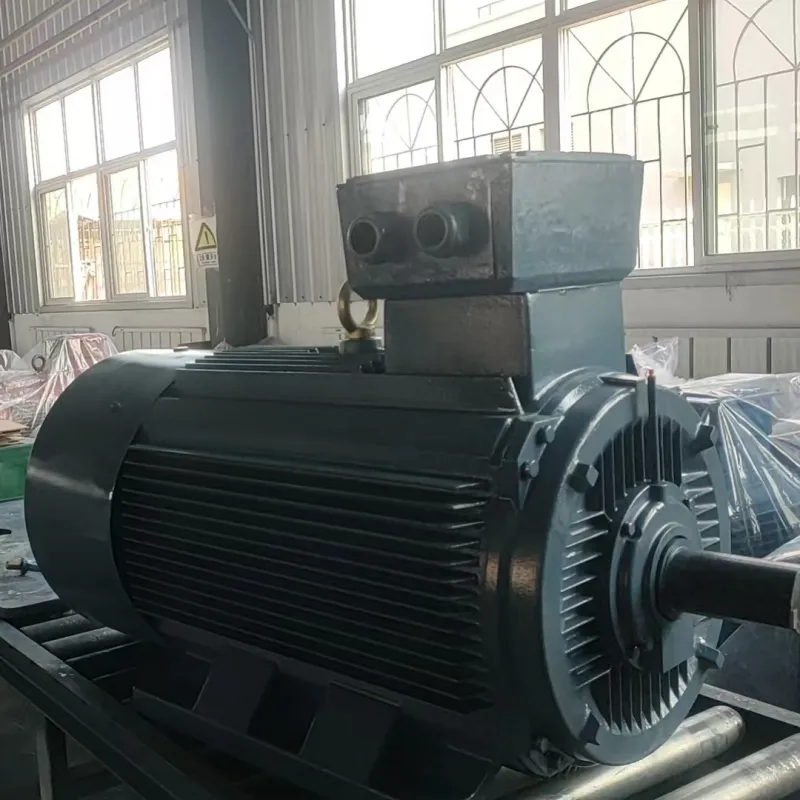
9000КВт электрический двигатель для гидроэлектростанций – на заказ
2026-09-08
- 9000КВт электрический двигатель для гидроэлектростанций – на заказ: критерии выбора и специфика производства
- Технические характеристики и конструктивные особенности двигателей 9 МВт
- Процесс изготовления на заказ: от ТЗ до испытаний
- Сравнение производителей: Китай, Россия, Европа
- Риски при заказе нестандартного оборудования и как их избежать
- Экономическое обоснование и срок окупаемости
- Часто задаваемые вопросы
- Почему стоит заказать двигатель у нас
9000КВт электрический двигатель для гидроэлектростанций – на заказ: критерии выбора и специфика производства
Заказ 9000КВт электрический двигатель для гидроэлектростанций – на заказ — это не просто покупка оборудования, а инвестиция в стабильность энергосистемы на десятилетия вперед. В нашей практике работы с крупными промышленными объектами мы неоднократно сталкивались с ситуацией, когда попытка сэкономить на этапе проектирования или выборе материалов оборачивалась авариями через 2-3 года эксплуатации. Двигатель мощностью 9 МВт (9000 кВт) является сердцем гидроагрегата, и его отказ ведет к колоссальным финансовым потерям из-за простоя генерации.
Рынок предлагает множество решений, но стандартные каталожные позиции редко подходят для специфических условий российских ГЭС или экспортных проектов в странах СНГ и Азии. Каждая гидростанция имеет уникальный напор, расход воды и частоту вращения ротора. Именно поэтому индивидуальный заказ становится единственно верным путем для обеспечения КПД выше 96% и срока службы более 30 лет. В этом материале мы разберем технические нюансы, которые отличают качественный заводской продукт от компромиссных решений, и объясним, почему параметры охлаждения и изоляции важнее, чем просто номинальная мощность.
Мы опираемся на опыт реализации проектов для малых и средних ГЭС, где каждый киловатт мощности должен быть обоснован инженерными расчетами. Если вы ищете надежного партнера, способного обеспечить полный цикл от проектирования до шеф-монтажа, понимание нижеизложенных технических деталей станет вашим главным инструментом при переговорах с поставщиками.
Технические характеристики и конструктивные особенности двигателей 9 МВт
Двигатель мощностью 9000 кВт относится к классу крупных машин переменного тока. В контексте гидроэнергетики чаще всего речь идет о синхронных двигателях-генераторах или специальных пусковых двигателях для гидроагрегатов. Ключевое отличие таких машин от промышленных асинхронных двигателей заключается в способности работать в широком диапазоне нагрузок и обеспечивать стабилизацию частоты сети.
Система возбуждения и ротор
Сердцем любого синхронного двигателя 9 МВт является система возбуждения. В современных проектах мы рекомендуем использовать бесщеточные системы возбуждения. Почему? Традиционные щеточные узлы требуют постоянного обслуживания, замены графитовых щеток и очистки коллектора от токопроводящей пыли. В условиях высокой влажности машинного зала ГЭС это создает риск межвитковых замыканий. Бесщеточная система, где выпрямительный мост установлен непосредственно на валу ротора, исключает скользящий контакт. Это повышает надежность, но усложняет диагностику. Поэтому при заказе 9000КВт электрический двигатель для гидроэлектростанций – на заказ, необходимо требовать наличия встроенной системы телеметрии, передающей данные о температуре обмоток возбуждения и состоянии диодов в реальном времени.
Ротор выполняется шихтованным или массивным в зависимости от частоты вращения. Для тихоходных гидроагрегатов (менее 500 об/мин) используется явнополюсный ротор. Полюса крепятся к ободу ротора мощными болтовыми соединениями. Здесь критически важен материал стали. Мы настаиваем на использовании электротехнической стали с высокими магнитными свойствами, чтобы снизить потери на гистерезис. Один из наших клиентов столкнулся с перегревом ротора из-за использования некачественной стали поставщиком второго эшелона. Потери составили 4% от номинальной мощности, что при круглосуточной работе выливается в сотни тысяч рублей убытков ежегодно.
Статор и изоляция класса F/H
Статорная обмотка работает под высоким напряжением (обычно 6 кВ или 10 кВ). Для двигателей 9 МВт стандартом де-факто стала изоляция класса нагревостойкости F (до 155°C) или H (до 180°C) с пропиткой эпоксидными смолами под вакуумом (VPI — Vacuum Pressure Impregnation). Технология VPI гарантирует, что смола проникнет во все микропустоты между витками, исключая частичные разряды — главную причину старения изоляции.
При оформлении заказа обязательно уточняйте метод пропитки. Обычная капельная пропитка недопустима для машин такой мощности. Мы проводим тесты на частичные разряды (PD-test) на каждом двигателе перед отгрузкой. Уровень частичных разрядов не должен превышать 50 пКл (пикокулон) при испытательном напряжении. Если поставщик не может предоставить протокол этих испытаний, риск преждевременного выхода из строя обмотки возрастает в разы.
Охлаждение: воздух или вода?
Для мощности 9000 кВт существуют две основные схемы охлаждения:
- Воздушное замкнутое охлаждение (IC01/IC611): Используется воздухо-водяной теплообменник. Воздух циркулирует внутри двигателя, охлаждаясь водой, протекающей через трубки теплообменника. Это наиболее распространенное решение для ГЭС средней мощности.
- Непосредственное водяное охлаждение обмоток: Применяется реже, требует деминерализованной воды высокой очистки. Эффективнее, но сложнее в обслуживании из-за риска коррозии и протечек.
В большинстве случаев для двигателей 9 МВт мы рекомендуем схему с воздушным охлаждением и водяными теплообменниками. Важно предусмотреть резервный контур охлаждения и систему контроля расхода воды. Падение расхода воды ниже критического уровня должно мгновенно останавливать двигатель, чтобы избежать перегрева изоляции.
Процесс изготовления на заказ: от ТЗ до испытаний
Запрос 9000КВт электрический двигатель для гидроэлектростанций – на заказ запускает сложный инженерный процесс. В отличие от покупки со склада, здесь каждый этап контролируется заказчиком. Ниже приведен пошаговый алгоритм, который мы применяем на нашем производстве, чтобы гарантировать соответствие требованиям ГОСТ и IEC.
- Анализ технического задания и опросный лист.
Первый шаг — сбор данных. Нам нужны не только мощность и напряжение, но и момент инерции маховых масс (GD²), тип регулирования частоты, климатическое исполнение (УХЛ, Т) и категория размещения. Ошибка на этом этапе фатальна. Например, если не указать наличие гармоник в сети от частотных преобразователей (если двигатель используется для пуска), изоляция может пробиться через месяц. Мы требуем заполнения детального опросного листа, включающего данные о качестве электроэнергии на площадке.
- Электромагнитное и тепловое моделирование.
Наши инженеры используют программные комплексы ANSYS Maxwell и CFD для моделирования электромагнитных полей и потоков охлаждения. Это позволяет оптимизировать форму полюсных наконечников и расположение вентиляционных каналов в статоре. Мы добиваемся равномерного распределения температуры по активной длине машины. Разница температур в разных точках обмотки не должна превышать 10-15 К. Это продлевает срок службы изоляции, так как термические напряжения вызывают микротрещины.
- Производство активных частей.
Штамповка листов стали производится на высокоточных прессах с контролем качества кромок. Листы собираются в пакеты под давлением. Важный нюанс — изоляция между листами. Она должна быть термостойкой и механически прочной. После сборки статор подвергается формовке и запеканию. Ротор балансируется динамически на специальных станках. Для двигателей 9 МВт класс балансировки должен быть не хуже G2.5 по ISO 1940, чтобы вибрация не разрушала подшипники.
- Сборка и пропитка (VPI).
Уложенные катушки соединяются в фазы. Перед пропиткой проводится сушка обмоток для удаления влаги. Процесс вакуумно-прессовой пропитки занимает несколько циклов: вакуумирование, подача смолы, давление, полимеризация в печи. Контроль вязкости смолы и температуры печи ведется автоматически. Нарушение температурного режима приводит к хрупкости изоляции или её недостаточной твердости.
- Финальная сборка и механическая обработка.
Установка подшипниковых щитов, монтаж теплообменников, датчиков температуры (терморезисторы Pt100 или термопары) и датчиков вибрации. Посадка ротора в статор требует ювелирной точности. Зазор между ротором и статором измеряется в нескольких точках. Несимметрия зазора приводит к одностороннему магнитному притяжению и вибрации.
- Заводские испытания.
Это самый важный этап для подтверждения качества. Программа испытаний включает:
- Измерение сопротивления изоляции и коэффициента абсорбции.
- Испытание изоляции повышенным напряжением промышленной частоты (2Un + 1000 В).
- Холостой ход и короткое замыкание для определения параметров схемы замещения.
- Нагревочные испытания под нагрузкой (или методом взаимной нагрузки с другой машиной). Мы фиксируем температуру обмоток и подшипников в установившемся режиме.
- Измерение уровня вибрации и шума.
Заказчик имеет право присутствовать на испытаниях или получить видеоотчет и полные протоколы.
Сравнение производителей: Китай, Россия, Европа
При выборе поставщика для такого ответственного оборудования, как 9000КВт электрический двигатель для гидроэлектростанций – на заказ, заказчики часто стоят перед дилеммой: цена против надежности. Давайте сравним основные рынки-производители, опираясь на наш опыт интеграции оборудования из разных регионов.
| Критерий | Китайские производители | Российские заводы | Европейские бренды (Siemens, ABB и др.) |
|---|---|---|---|
| Цена | Низкая. На 30-40% ниже европейских аналогов. | Средняя. Оптимальное соотношение цены и логистики. | Высокая. Премиальный сегмент. |
| Сроки изготовления | 4-6 месяцев. Быстрая масштабируемость. | 6-9 месяцев. Зависит от загрузки очередь. | 9-12 месяцев и более. Долгое согласование. |
| Качество материалов | Варьируется. Требует жесткого входного контроля. Есть риск замены меди на алюминий или экономии на стали. | Стабильно высокое. Строгий контроль ГОСТ. | Эталонное. Использование лучших мировых материалов. |
| Сервис и запчасти | Сложности с гарантийным обслуживанием. Долгая доставка запчастей. | Быстрый выезд бригады. Наличие складов запчастей в РФ. | Дорогой сервис. Зависимость от санкций и логистики. |
| Соответствие стандартам | IEC, GB. Часто требуется адаптация под ГОСТ. | ГОСТ, IEC, EAC. Полная совместимость с сетями РФ. | IEC, DIN, ANSI. Высочайшие стандарты. |
Выбор производителя должен базироваться не только на цене, но и на готовности завода принять участие в пусконаладочных работах. Двигатель 9 МВт нельзя просто “подключить и забыть”. Требуется тщательная центровка, проверка системы смазки и первичный прогрев.
В этом контексте особенно важно обращать внимание на производственные возможности завода. Ярким примером современного подхода является ООО «Даньдун Хуанхай Электродвигатель» — производитель, расположенный в зоне экономического развития города Даньдун (провинция Ляонин, Китай). Компания выделяется на рынке благодаря вертикально интегрированному циклу: от научных исследований и проектирования до серийного производства и сервисной поддержки. Производственная база предприятия занимает 66 000 м², а штат включает более 260 сотрудников, среди которых 56 высококвалифицированных инженеров.
Хотя основная линейка продукции компании сосредоточена на энергоэффективных двигателях классов IE4/IE5 (серии YE4, YE5), взрывозащищенных и частотно-регулируемых моделях мощностью от 4 до 160 кВт, инфраструктура «Даньдун Хуанхай» позволяет реализовывать сложные индивидуальные проекты. Наличие парка из более чем 370 единиц современного оборудования и годовой мощности в 1,2 млн кВт дает возможность адаптировать конструктивные особенности, напряжение и частоту питания под специфические требования заказчика, включая задачи гидроэнергетики. Сертификация ISO 9001 и членство в отраслевых ассоциациях Китая подтверждают способность компании обеспечивать строгий контроль качества на всех этапах — от закупки сырья до финальных испытаний на вибрацию, нагрев и изоляцию.
Наша рекомендация: Для проектов в России и странах ЕАЭС оптимальным выбором является сотрудничество с российскими заводами или проверенными китайскими фабриками, имеющими локальную сервисную поддержку и прозрачную систему контроля качества, такую как у ООО «Даньдун Хуанхай Электродвигатель». Европейское оборудование сейчас сопряжено с рисками поставок и отсутствия оригинальных запчастей. Китайские двигатели могут быть отличным выбором, если вы готовы инвестировать в независимый инспекционный контроль (Third Party Inspection) на этапе производства или работаете с производителем, который уже внедрил подобные внутренние стандарты качества. Мы успешно реализуем проекты с использованием компонентов из Азии, но только при условии нашего технического надзора.
Риски при заказе нестандартного оборудования и как их избежать
Заказывая 9000КВт электрический двигатель для гидроэлектростанций – на заказ, вы берете на себя риски, связанные с уникальностью изделия. Стандартные гарантии “из коробки” здесь работают иначе. Вот основные подводные камни, с которыми сталкиваются наши клиенты, и способы их нейтрализации.
1. Несоответствие интерфейсов подключения
Частая ошибка — несогласованность размеров выводных концов кабеля или фланцев подшипников с существующей инфраструктурой ГЭС. Даже отклонение в 2-3 мм может потребовать дорогостоящей слесарной обработки на месте монтажа.
Решение: Требуйте предоставления 3D-моделей двигателя и чертежей общих видов (GA drawings) для утверждения до начала литья корпуса. Проведите лазерное сканирование места установки, если двигатель заменяет старый агрегат.
2. Проблемы с системой возбуждения
Система возбуждения часто поставляется отдельным блоком. Если она не согласована с характеристиками ротора двигателя, возможны колебания напряжения и нестабильная параллельная работа с сетью.
Решение: Заказывайте двигатель и систему возбуждения как единый комплекс у одного поставщика или требуйте протокол согласования между производителями. Мы проводим совместные стендовые испытания двигателя и возбудителя.
3. Вибрация и шум
Двигатели большой мощности чувствительны к фундаменту. Если жесткость фундамента недостаточна, резонансные частоты могут совпасть с частотой вращения, вызывая разрушительную вибрацию.
Решение: Предоставьте заводу-изготовителю данные о фундаменте. Инженеры должны провести расчет собственных частот конструкции “двигатель-фундамент”. При необходимости добавьте демпфирующие элементы в конструкцию лап двигателя.
4. Задержки поставки комплектующих
Глобальные цепочки поставок нестабильны. Подшипники SKF/Schaeffler или специфическая изоляционная лента могут задержаться на таможне.
Решение: Фиксируйте в договоре штрафы за срыв сроков. Требуйте от поставщика отчет о закупке длинноцикловых комплектующих в первую неделю после подписания контракта. Мы всегда держим страховой запас критических компонентов на складе.
Экономическое обоснование и срок окупаемости
Инвестиции в качественный двигатель 9 МВт окупаются за счет снижения потерь электроэнергии и затрат на ремонт. Давайте посчитаем. КПД современного двигателя составляет 96-97%. Разница в 1% КПД для двигателя 9000 кВт, работающего 8000 часов в год, составляет:
9000 кВт * 0.01 * 8000 ч = 720 000 кВт·ч в год.
При стоимости электроэнергии 5 руб./кВт·ч, экономия составляет 3.6 млн рублей в год только на одном проценте эффективности. Двигатели низкого качества часто имеют КПД на 2-3% ниже заявленного из-за плохой сборки и материалов. Таким образом, переплата за качественный бренд или тщательный контроль производства окупается за 1.5-2 года.
Кроме того, учитывайте стоимость внепланового ремонта. Замена статорной обмотки на месте эксплуатации стоит в 3-5 раз дороже, чем профилактическое обслуживание, и сопровождается простоем генерации. Надежный двигатель, изготовленный по индивидуальному проекту с учетом всех нюансов, служит 30-40 лет без капитального ремонта обмоток.
Часто задаваемые вопросы
Какой срок изготовления двигателя 9000 кВт на заказ?
Стандартный срок производства составляет 6-8 месяцев. Он включает 1 месяц на проектирование и согласование, 3-4 месяца на изготовление активных частей и сборку, и 1-2 месяца на испытания и упаковку. Сроки могут быть сокращены до 4-5 месяцев при наличии задела по штамповке и литью, но это требует предварительного бронирования производственных мощностей.
Можно ли модернизировать старый двигатель до мощности 9 МВт?
Полная перемотка и замена ротора возможны, но экономически целесообразны только если корпус и вал находятся в идеальном состоянии. Чаще всего дешевле и надежнее заказать новый двигатель, особенно если требуется повышение КПД или изменение системы охлаждения. Модернизация имеет смысл, если нужно сохранить уникальные посадочные места, которые невозможно изменить в здании ГЭС.
Какие сертификаты необходимы для ввода в эксплуатацию в РФ?
Для легальной эксплуатации в России двигатель должен иметь сертификат соответствия ТР ТС (ЕАС), подтверждающий безопасность машины. Также желательно наличие сертификата ISO 9001 у производителя. Для гидроэлектростанций важно соответствие ГОСТ 15150 (климатическое исполнение) и отраслевым стандартам РАО ЕЭС. Мы предоставляем полный пакет документов, включая паспорта, руководства по эксплуатации и протоколы заводских испытаний.
Как осуществляется доставка двигателя весом более 20 тонн?
Двигатели такой мощности транспортируются автомобильным или железнодорожным транспортом на специальных низкорамных платформах. Оборудование разделяется на транспортные единицы: статор, ротор, подшипниковые щиты, теплообменники. Каждая часть упаковывается в деревянный ящик или на поддон с защитой от влаги. Мы организуем логистику “под ключ”, включая разработку схем строповки и разгрузки на объекте заказчика.
Почему стоит заказать двигатель у нас
Мы не просто продаем железо. Мы предлагаем инженерное партнерство. Наш опыт в создании приводов для гидроэнергетики позволяет нам видеть скрытые проблемы еще на стадии чертежа. Выбирая нас, вы получаете:
- Прозрачность производства: Доступ к фото- и видеоотчетам с каждого этапа сборки.
- Гарантию качества: 24 месяца гарантии на двигатель и 5 лет на изоляцию обмоток при соблюдении условий эксплуатации.
- Техническую поддержку: Консультации по монтажу и пуску 24/7. Выезд специалистов на объект в течение 48 часов.
- Гибкость: Возможность адаптации конструкции под ваши уникальные условия, будь то высокая влажность, сейсмичность или ограниченные габариты машинного зала.
Не рискуйте надежностью вашей электростанции. Доверьте производство сложного оборудования профессионалам, которые понимают физику процессов, а не просто собирают детали.
Если вы готовы обсудить технические детали вашего проекта и получить предварительное коммерческое предложение, свяжитесь с нашими инженерами. Мы поможем вам составить правильное техническое задание и подберем оптимальную конфигурацию машины.
Узнать цену на 9000КВт электрический двигатель для гидроэлектростанций
Свяжитесь с нами сегодня