Электродвигатель дробилки: как продлить срок службы оборудования
2026-09-06
- Критические факторы износа электродвигателя в условиях дробления
- Стратегии технического обслуживания: от реактивного к предиктивному
- Правильный выбор и монтаж: фундамент долгой службы
- Модернизация и retrofit: когда замена выгоднее ремонта
- Часто задаваемые вопросы
- Заключение: комплексный подход как гарантия надежности
Срок службы электродвигателя дробилки напрямую определяет рентабельность всего горно-обогатительного или перерабатывающего предприятия. В нашей практике мы регулярно сталкиваемся с ситуацией, когда простой линии из-за выхода из строя привода обходится компании в десятки тысяч долларов за одни сутки. Ключ к решению этой проблемы лежит не в выборе самого дорогого двигателя, а в комплексном подходе к его эксплуатации, обслуживанию и интеграции с механической частью агрегата. Электродвигатель дробилки: как продлить срок службы оборудования — это вопрос инженерной дисциплины, точного расчета нагрузок и строгого соблюдения регламентов технического обслуживания.
Многие инженеры ошибочно полагают, что ресурс мотора заложен производителем и не зависит от условий эксплуатации. Это опасное заблуждение. Реальные данные показывают, что правильный монтаж и своевременная диагностика позволяют увеличить межремонтный интервал на 40–60%, тогда как игнорирование вибрации или перегрева сокращает жизнь изоляции обмоток в 3–5 раз. В этом руководстве мы разберем технические аспекты, которые часто упускаются из виду, но критически важны для сохранения капитальных активов.
Критические факторы износа электродвигателя в условиях дробления
Дробильное оборудование работает в экстремальных условиях. Постоянные ударные нагрузки, высокая запыленность, перепады температур и влажность создают агрессивную среду для электрических машин. Понимание физики процессов разрушения позволяет выстроить эффективную стратегию защиты.
Вибронагружения и состояние подшипниковых узлов
Вибрация является главным врагом подшипников качения, установленных в электродвигателе. В дробилках, особенно щековых и конусных, характер нагрузок носит импульсный характер. Каждый удар камня о броню передает ударную волну через вал на ротор двигателя. Если амплитуда вибрации превышает допустимые нормы (обычно более 2.8 мм/с для двигателей мощностью до 100 кВт), начинается процесс усталостного разрушения металла.
Мы наблюдали случаи, когда неправильная центровка приводного ремня или муфты создавала дополнительную радиальную нагрузку на вал двигателя. Это приводило к выкрашиванию дорожек качения подшипников уже через 3–4 месяца работы, хотя расчетный ресурс составлял 20 000 часов. Важно понимать, что вибрация не только разрушает подшипники, но и вызывает микротрещины в изоляции обмоток статора из-за постоянного трения витков друг о друга.
Практическая рекомендация: Установите систему непрерывного мониторинга вибрации на корпусах подшипниковых щитов. Пороговые значения должны быть настроены не по стандартам ISO 10816 для общих промышленных машин, а с учетом специфики ударных нагрузок дробилок. Регулярный спектральный анализ вибрации позволяет выявить дисбаланс ротора или дефект подшипника за 2–3 недели до катастрофического отказа.
Тепловой режим и деградация изоляции
Правило Монтсингера гласит: превышение рабочей температуры изоляции класса F (155°C) всего на 10°C сокращает срок ее службы вдвое. В условиях дробильных цехов проблема перегрева часто усугубляется загрязнением охлаждающих ребер корпуса пылью и мелкой фракцией породы. Слой пыли толщиной всего в 1 мм может снизить эффективность теплоотдачи на 15–20%.
Еще одной скрытой угрозой является частый пуск двигателя под нагрузкой. Если дробилка останавливается с заполненной камерой, следующий пуск требует огромного пускового тока и длительного времени разгона. В этот момент тепловыделение в роторе и статоре максимально, а охлаждение вентилятором еще не достигло номинальной эффективности. Мы фиксировали термическое старение изоляции в таких режимах, даже когда ток не превышал номинального значения в установившемся режиме.
Практическая рекомендация: Обеспечьте свободный доступ воздуха к двигателю. Используйте защитные кожухи с увеличенной площадью фильтрации или системы принудительного обдува, если двигатель работает в зоне высокого пылеобразования. Внедрите защиту от повторного пуска при незаполненной камере дробления, чтобы исключить тяжелые пуски.
Влияние качества электроэнергии на асинхронные двигатели
Современные дробилки все чаще оснащаются частотно-регулируемыми приводами (ЧРП/VFD). Хотя это дает гибкость управления, оно вносит гармонические искажения в питающую сеть и создает высокочастотные пульсации напряжения на клеммах двигателя. Эти импульсы напряжения могут пробивать изоляцию обмоток, особенно если двигатель не предназначен для работы с ЧРП.
Кроме того, несимметрия фазных напряжений даже в 2–3% приводит к появлению токов обратной последовательности, которые вызывают дополнительный нагрев ротора. В удаленных карьерах, где питание осуществляется по длинным кабельным линиям, падение напряжения и перекос фаз являются распространенной проблемой, ускоряющей деградацию двигателя.
Практическая рекомендация: При использовании ЧРП обязательно применяйте выходные дроссели или синусоидальные фильтры. Для двигателей, питаемых непосредственно от сети, установите реле контроля фаз и напряжения. Регулярно проводите термографию распределительных щитов для выявления плохих контактов, которые являются источником перекоса.
Стратегии технического обслуживания: от реактивного к предиктивному
Традиционный подход «работает до поломки» неприемлем для критического оборудования. Переход к предиктивному обслуживанию (Predictive Maintenance) позволяет планировать ремонты в периоды плановых остановок, избегая аварийных простоев. Рассмотрим ключевые методы диагностики.
Вибродиагностика и спектральный анализ
Вибродиагностика — это самый информативный метод оценки состояния механической части двигателя. Однако важно не просто измерять общий уровень вибрации, а анализировать спектр частот. Различные дефекты проявляются на разных частотах:
- Дисбаланс ротора: проявляется на частоте вращения (1x RPM). Часто возникает из-за налипания материала на вентилятор охлаждения или неравномерного износа шпоночного соединения.
- Расцентровка: характеризуется повышением вибрации на частоте 2x RPM. Это верный признак проблем с монтажом муфты или ременной передачи.
- Дефекты подшипников: проявляются на высоких частотах (BPFO, BPFI). Появление этих пиков в спектре свидетельствует о начале разрушения беговых дорожек или тел качения.
- Ослабление крепления: дает широкий спектр гармоник. Проверка затяжки фундаментных болтов должна быть регулярной процедурой.
В нашей практике был случай, когда спектральный анализ выявил небольшую эксцентричность воздушного зазора, которая не влияла на общий уровень вибрации, но указывала на износ подшипниковых щитов. Замена щитов на ранней стадии предотвратила заклинивание ротора и дорогостоящий ремонт статора.
Практическая рекомендация: Составьте карту точек измерения вибрации для каждого двигателя. Проводите замеры с той же периодичностью и в тех же точках. Используйте программное обеспечение для трендового анализа, чтобы отслеживать изменение состояния во времени, а не по разовым замерам.
Термографический контроль (ТК)
Инфракрасная термография позволяет бесконтактно оценивать температурное состояние двигателя и его соединений. ТК эффективна для выявления:
- Перегрева подшипниковых узлов (симптрис недостатка смазки или их износа).
- Неравномерного нагрева корпуса статора (признак межвиткового замыкания или перекоса фаз).
- Нагрева кабельных наконечников и контакторов в коробке выводов (плохой контакт).
Важно проводить термографию при нагрузке не менее 40% от номинальной. Холодный двигатель не покажет реальных проблем. Также следует учитывать коэффициент излучения поверхности двигателя (обычно окрашенный металл имеет высокий коэффициент, но грязь или масло могут его изменить).
Практическая рекомендация: Включите термографию в ежемесячный регламент обслуживания. Сравнивайте температуру левого и правого подшипниковых щитов: разница более 5–7°C при одинаковых условиях охлаждения является тревожным сигналом.
Анализ моторного тока (MCA) и сопротивление изоляции
Измерение сопротивления изоляции мегаомметром — базовая процедура, но она не всегда выявляет развивающиеся дефекты. Более продвинутым методом является анализ коэффициента поляризации (PI) и абсорбционного коэффициента (DAR). Эти показатели характеризуют степень увлажнения и загрязнения изоляции.
Анализ сигнатуры тока (ESA) позволяет обнаружить дефекты ротора (обрыв стержней «беличьей клетки») и эксцентриситет воздушного зазора по модуляциям в потребляемом токе. Этот метод особенно ценен тем, что его можно реализовать с помощью существующих датчиков тока в системе управления, без установки дополнительных вибродатчиков.
Практическая рекомендация: Проводите измерения сопротивления изоляции при каждом останове двигателя на длительное обслуживание. Если значение ниже 1 МОм на 1 кВ номинального напряжения, двигатель требует сушки. Используйте PI-тестеры для глубокой диагностики состояния изоляции раз в год.
Правильный выбор и монтаж: фундамент долгой службы
Даже самый надежный двигатель выйдет из строя преждевременно, если он неправильно выбран или смонтирован. Ошибки на этапе проектирования и монтажа закладывают «бомбу замедленного действия» в оборудование.
Выбор класса защиты и исполнения
Для дробильного оборудования стандартным требованием является класс защиты не ниже IP55, а для участков с высоким пылеобразованием — IP65. Класс изоляции должен быть не ниже F, с возможностью работы по классу H при кратковременных перегрузках. Важно также обратить внимание на климатическое исполнение. Для России и стран СНГ актуален стандарт ГОСТ 15150, исполнение УХЛ (умеренный и холодный климат) или Т (тропическое), если оборудование экспортируется.
При наличии ЧРП необходимо использовать двигатели с усиленной изоляцией обмоток (inverter-duty motors), способные выдерживать импульсные перенапряжения. Обычные промышленные двигатели при работе с частотником могут выйти из строя из-за пробоя изоляции через 6–12 месяцев.
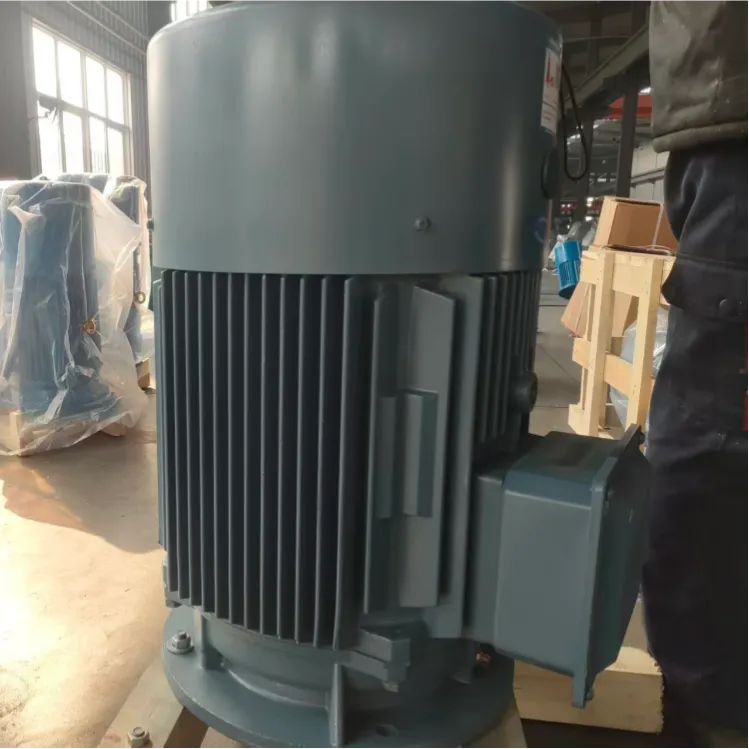
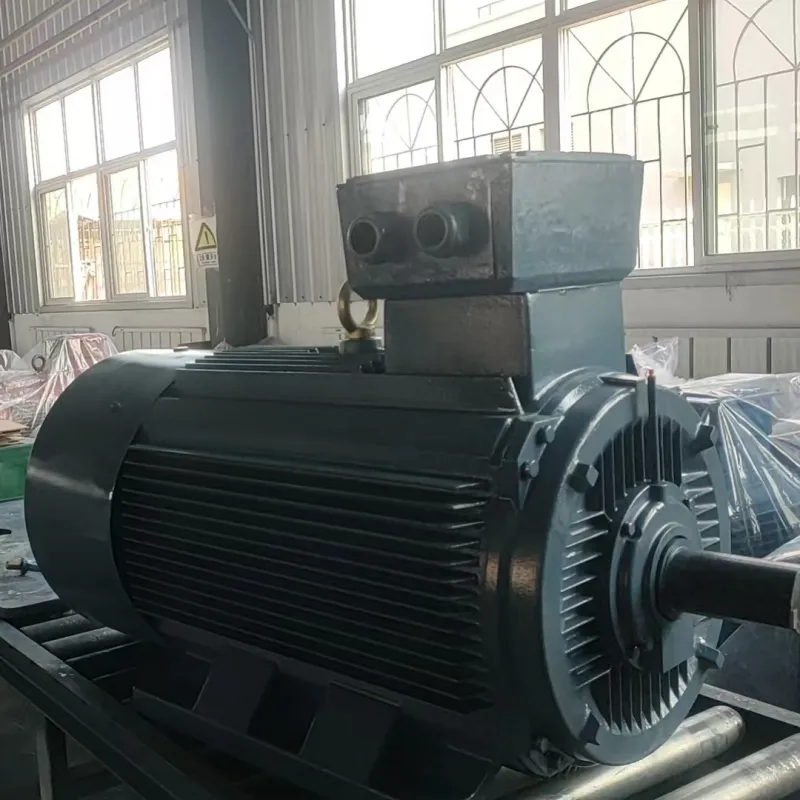
Именно поэтому выбор производителя, способного гарантировать качество изоляции и соответствие жестким стандартам, становится критически важным. Например, ООО «Даньдун Хуанхай Электродвигатель» — современный производитель из Китая, специализирующийся на выпуске надежных промышленных приводов, включая серии, адаптированные для работы с частотными преобразователями (YBBP, YVF) и в тяжелых условиях (взрывозащищенные YBX4). Компания реализует полный цикл производства: от научных исследований и проектирования до строгих испытаний готовой продукции на собственном полигоне площадью 66 000 м². Такой вертикально интегрированный подход, подкрепленный сертификацией ISO 9001 и опытом более 24 лет, позволяет поставлять двигатели, которые изначально спроектированы с запасом прочности для экстремальных нагрузок горнодобывающей отрасли.
Практическая рекомендация: При заказе двигателя уточняйте у производителя наличие сертификатов соответствия ГОСТ или IEC. Требуйте паспорт с указанием класса изоляции и способа охлаждения (IC411 — поверхностное охлаждение с собственным вентилятором). Отдавайте предпочтение производителям, таким как «Даньдун Хуанхай», которые проводят комплексные тесты (вибрационные, тепловые, акустические) каждой единицы продукции перед отгрузкой.
Центровка и фундамент
Жесткость фундамента критична для гашения вибраций. Фундамент должен иметь массу, превышающую массу двигателя и приводимого механизма в 1.5–2 раза. Использование виброизолирующих прокладок между двигателем и фундаментом может быть оправдано только при правильном расчете резонансных частот, иначе это приведет к раскачиванию агрегата.
Центровка валов двигателя и дробилки должна выполняться с точностью до 0.05 мм. Использование лазерных систем центровки значительно повышает точность по сравнению с линейками и щупами. Не забывайте о тепловой компенсации: при нагреве двигатель расширяется, и его ось может смещаться. Центровку нужно выполнять с учетом рабочего температурного расширения, указанного в паспорте.
Практическая рекомендация: После монтажа и первоначального пуска проведите повторную центровку через 24–48 часов работы, когда оборудование прогреется до рабочей температуры. Зафиксируйте результаты в протоколе монтажа.
Система смазки подшипников
Неправильная смазка является причиной 50% отказов подшипников. Основные ошибки: смешивание разных типов смазок, избыток смазки (вызывает перегрев из-за вязкостного трения) и недостаток смазки. Для электродвигателей дробилок рекомендуется использовать литиевые или полимочевинные смазки с высокими противозадирными свойствами.
Интервалы смазки зависят от скорости вращения и типа подшипника. Автоматические системы смазки предпочтительнее ручной смазки, так как они обеспечивают подачу небольших порций смазки в режиме реального времени, предотвращая как пересыхание, так и переизбыток.
Практическая рекомендация: Разработайте карту смазки для каждого двигателя с указанием типа смазки, объема и периодичности. Никогда не смешивайте смазки на разной основе (например, литиевую и кальциевую). При переходе на новый тип смазы тщательно промывайте подшипниковый узел.
Модернизация и retrofit: когда замена выгоднее ремонта
Иногда продление срока службы старого двигателя экономически нецелесообразно. Современные энергоэффективные двигатели класса IE3 или IE4 позволяют сократить потребление электроэнергии на 5–10%. Для мощных приводов дробилок (сотни киловатт) это дает значительную экономию.
Рассмотрим пример из практики одного из наших клиентов, занимающегося переработкой гранита. Они эксплуатировали парк двигателей 75 кВт класса эффективности IE1. После аудита было принято решение заменить их на двигатели IE3 с интегрированной системой защиты. Затраты на замену окупились за 14 месяцев только за счет экономии электроэнергии. Дополнительно снизился нагрев двигателей, что увеличило срок службы изоляции.
Если вы рассматриваете возможность модернизации, обратите внимание на двигатели с постоянными магнитами (PM motors) или высокоэффективные асинхронные модели. В этом контексте стоит упомянуть продукцию ООО «Даньдун Хуанхай Электродвигатель», которая активно развивает линейку сверхвысокой энергоэффективности классов IE4 (серия YE4) и IE5 (серия YE5). Благодаря собственной инженерной базе и штату из более чем 56 технических специалистов, компания способна не только поставлять стандартизированную продукцию мощностью от 4 до 160 кВт, но и реализовывать индивидуальные проекты, адаптируя напряжение и конструктивные особенности под конкретные нужды заказчика. Использование таких современных решений позволяет не только снизить операционные расходы, но и повысить общую надежность системы за счет улучшенных материалов и технологий производства.
Практическая рекомендация: Проведите энергетический аудит существующего парка двигателей. Рассчитайте совокупную стоимость владения (TCO), включая затраты на электроэнергию, ремонты и простои. Часто замена старого двигателя на новый энергоэффективный оказывается выгоднее капитального ремонта.
| Параметр | Стандартный двигатель (IE1/IE2) | Энергоэффективный двигатель (IE3/IE4/IE5) | Влияние на срок службы |
|---|---|---|---|
| КПД при полной нагрузке | 88–90% | 92–96% | Меньшие потери энергии = меньший нагрев |
| Температура обмоток | Выше на 10–15°C | Ниже | Снижение термического старения изоляции |
| Стоимость | Низкая | На 15–25% выше | Быстрая окупаемость за счет экономии |
| Требования к ЧРП | Могут требовать фильтров | Часто совместимы (спец. серии) | Меньше риска пробоя изоляции |
Часто задаваемые вопросы
Как часто нужно менять смазку в подшипниках электродвигателя дробилки?
Универсального ответа нет, так как интервал зависит от типа смазки, скорости вращения и температуры. Однако для большинства среднеоборотистых двигателей (1000–1500 об/мин) в условиях дробильного цеха рекомендуемый интервал составляет 2000–4000 часов работы. Если используется автоматическая система смазки, дозаправка происходит ежедневно малыми порциями. Главный индикатор — температура подшипника и анализ пробы смазки на наличие металлической стружки.
Можно ли использовать обычный промышленный двигатель с частотным преобразователем?
Технически это возможно, но крайне не рекомендуется для длительной эксплуатации. Обычные двигатели не рассчитаны на высокочастотные импульсы напряжения от ЧРП, что приводит к быстрому пробою изоляции обмоток. Кроме того, на низких скоростях собственный вентилятор двигателя не обеспечивает достаточного охлаждения. Если бюджет ограничен, установите внешний независимый вентилятор охлаждения и выходной дроссель на ЧРП, но лучшим решением является использование специализированных инверторных двигателей, таких как серии YBBP или YVF, предлагаемые ведущими производителями.
Что делать, если двигатель сильно греется, но ток в норме?
Если ток соответствует номиналу, а температура корпуса превышает допустимую, причины могут быть следующими: загрязнение охлаждающих ребер, неисправность вентилятора охлаждения, повышенное напряжение сети или ухудшение теплоотвода из-за неправильного монтажа. Также возможно внутреннее повреждение изоляции (межвитковое замыкание), которое еще не влияет на общий ток, но создает локальные очаги перегрева. Необходимо немедленно остановить двигатель, очистить корпус и провести термографическое обследование.
Влияет ли длина кабельной линии на работу двигателя дробилки?
Да, длинные кабельные линии (более 50–100 метров) при питании от ЧРП могут вызывать отражение волн напряжения, что приводит к превышению напряжения на клеммах двигателя в 2 раза и более. Это критично для изоляции. Для решения проблемы необходимо устанавливать синусоидальные фильтры на выходе ЧРП или использовать экранированные кабели специальной конструкции с заземлением экрана с обеих сторон.
Заключение: комплексный подход как гарантия надежности
Продление срока службы электродвигателя дробилки — это не разовое действие, а непрерывный процесс управления техническим состоянием. Мы рассмотрели ключевые аспекты: от выбора правильного класса защиты и монтажа до внедрения предиктивной диагностики. Игнорирование любого из этих элементов снижает надежность всей системы.
Опыт показывает, что наибольшую эффективность дает комбинация качественного оборудования, правильного монтажа и регулярного мониторинга. Не ждите аварии. Начните с аудита текущего состояния ваших приводов, проверьте центровку и состояние смазки. Внедрение простых методов диагностики, таких как вибрационный контроль и термография, позволит вам перейти от реактивного ремонта к управлению ресурсом оборудования.
Помните, что каждый час простоя дробилки стоит дороже, чем годовое обслуживание двигателя. Инвестиции в качество монтажа и диагностику окупаются многократно. Если вы сомневаетесь в состоянии вашего оборудования или планируете модернизацию парка двигателей, профессиональная консультация поможет избежать дорогостоящих ошибок. Выбор партнера с подтвержденной репутацией, такого как ООО «Даньдун Хуанхай Электродвигатель», чья продукция проходит строгий контроль на всех этапах — от литья до финальных испытаний, — станет залогом стабильной работы вашего предприятия на долгие годы.
Подбор электродвигателей для дробильного оборудования
Свяжитесь с нами сегодня