Электродвигатель для нефтегазохимической промышленности: требования и стандарты
2026-09-04
- Критические требования к электродвигателям для нефтегазохимической отрасли
- Специфика эксплуатации и классификация взрывозащищенных двигателей
- Ключевые технические параметры и стандарты надежности
- Энергоэффективность и влияние частотных преобразователей
- Материалы исполнения и коррозионная стойкость
- Процедура приемки и входного контроля
- Сравнение поставщиков: Китай vs Европа vs Россия
- Часто задаваемые вопросы
- Заключение и следующие шаги
Критические требования к электродвигателям для нефтегазохимической отрасли
Выбор электродвигателя для нефтегазохимической промышленности — это не просто закупка оборудования, а вопрос обеспечения непрерывности технологического процесса и безопасности всего предприятия. В условиях агрессивных химических сред, экстремальных температур и высоких требований к надежности, ошибка в спецификации может привести к остановке производства на миллионы рублей убытков. Стандарты ГОСТ, IEC и API диктуют жесткие рамки, но реальный опыт эксплуатации показывает, что формальное соответствие документам не всегда гарантирует долгую службу агрегата.
В нашей практике мы неоднократно сталкивались с ситуациями, когда двигатели, сертифицированные по базовым стандартам, выходили из строя через 6–8 месяцев работы из-за неучтенных вибрационных нагрузок или неправильного выбора класса изоляции. Эта статья основана на анализе более чем 500 реализованных проектов в секторах НПЗ, газопереработки и нефтехимии. Мы разберем не только букву стандартов, но и инженерные нюансы, которые часто упускают из виду при тендерных закупках.
Если вы отвечаете за техническое оснащение объекта, вам необходимо понимать разницу между маркировкой взрывозащиты 1Ex d IIB T4 и 1Ex de IIC T4, а также знать, почему коэффициент запаса мощности (service factor) критичен именно для насосного оборудования. Ниже мы подробно рассмотрим технические требования, стандарты сертификации и критерии выбора, которые помогут избежать дорогостоящих ошибок.
Специфика эксплуатации и классификация взрывозащищенных двигателей
Нефтегазохимическая промышленность характеризуется наличием взрывоопасных сред. Пары нефти, бензина, керосина, природный газ и различные химические реагенты образуют смеси, способные воспламениться от малейшей искры или перегрева поверхности двигателя. Поэтому первым и главным требованием является взрывозащита.
В российской и международной практике используется две основные системы классификации: российская (ГОСТ 31612.1 / ПУЭ) и международная (IEC 60079). Для экспорта или работы на международных проектах критически важно понимать соответствие между ними.
Группы взрывоопасных смесей
Двигатели делятся на группы в зависимости от типа газа или пара, который может присутствовать в среде:
- Группа IIA (T1-T4): Пропан, бензин, ацетон, спирты. Это наиболее распространенная группа для нефтеперерабатывающих заводов.
- Группа IIB (T1-T4): Этилен, городской газ. Требует более высокой степени защиты корпуса.
- Группа IIC (T1-T6): Водород, ацетилен, сероуглерод. Самая опасная группа. Двигатели для этой среды должны выдерживать максимальное давление взрыва внутри оболочки и иметь минимальные зазоры.
Важно отметить: двигатель, сертифицированный для группы IIC, автоматически подходит для групп IIB и IIA. Обратное утверждение неверно. Использование двигателя группы IIA в среде водорода (IIC) категорически запрещено и ведет к аварийной ситуации.
Температурные классы (T-классы)
Помимо искробезопасности, критична температура поверхности двигателя. Если корпус нагреется выше температуры самовоспламенения окружающего газа, произойдет взрыв даже без искры. Классы обозначаются буквой T и цифрой:
| Температурный класс | Максимальная температура поверхности (°C) | Примеры веществ |
|---|---|---|
| T1 | 450 | Ацетон, бензол |
| T2 | 300 | Этиловый эфир |
| T3 | 200 | Бутан, пропан |
| T4 | 135 | Этилен, сероуглерод |
| T5 | 100 | Диэтиловый эфир |
| T6 | 85 | Сероуглерод (в некоторых смесях) |
Наиболее востребованный стандарт в нефтегазовой отрасли — T4. Однако для специфических химических производств могут требоваться T5 или T6, что существенно удорожает конструкцию двигателя из-за необходимости улучшения теплоотвода и использования специальных материалов обмотки.
Практический совет: всегда уточняйте у технологов не только тип газа, но и его концентрацию в воздухе. Иногда установка газоанализаторов позволяет снизить требования к классу взрывозащиты двигателя, что дает существенную экономию бюджета без потери безопасности.
Ключевые технические параметры и стандарты надежности
Помимо взрывозащиты, электродвигатель для нефтегазохимической промышленности должен отвечать строгим требованиям по механической прочности, климатическому исполнению и энергоэффективности. Рассмотрим основные стандарты, регламентирующие эти параметры.
Климатическое исполнение и степень защиты (IP)
Согласно ГОСТ 15150 и международному стандарту IEC 60034-5, степень защиты оболочки обозначается кодом IP (Ingress Protection). Для нефтегазовой отрасли минимально допустимым стандартом является IP55, но мы настоятельно рекомендуем использовать IP56 или IP65 для установок на открытых площадках (Outdoor).
- Первая цифра (5 или 6): Защита от пыли. “5” означает частичную защиту (пыль не нарушает работу), “6” — полную пыленепроницаемость. В условиях песчаных бурь или высокой запыленности на НПЗ предпочтительнее IP6X.
- Вторая цифра (5 или 6): Защита от воды. “5” — защита от струй воды, “6” — от сильных струй и морских волн. Для прибрежных НПЗ или платформ IP65 является обязательным.
Климатическое исполнение по ГОСТ 15150 для России чаще всего требует категории УХЛ1 (умеренный и холодный кликат, размещение на открытом воздухе) или ОМ1 (общеклиматическое, морское). Это означает, что двигатель должен сохранять работоспособность при температурах от -60°C до +40°C (или +50°C для тропиков). Обычные общепромышленные двигатели (исполнение У3 или Т3) в таких условиях откажут в первые же зимние месяцы из-за хрупкости подшипниковых щитов и конденсата в обмотках.
Класс изоляции и нагревостойкость
Класс изоляции определяет предельную температуру, которую могут выдержать материалы обмотки статора без потери диэлектрических свойств. В нефтегазовой химии стандарт де-факто — класс F (155°C) с превышением по температуре класса B (80K) или класс H (180°C) для тяжелых условий.
Почему это важно? Частые пуски насосов, колебания напряжения в сети и гармонические искажения от частотных преобразователей (VFD) вызывают дополнительный нагрев. Запас по термостойкости продлевает срок службы изоляции экспоненциально. Правило Монтсингера гласит: превышение рабочей температуры на 10°C сокращает срок службы изоляции вдвое. Поэтому выбор класса F вместо класса B может увеличить межремонтный интервал с 3 до 6 лет.
Подшипниковые узлы и вибрация
Вибрация — главный враг подшипников. В стандарте ISO 10816-3 определены уровни вибрации. Для мощных двигателей (>100 кВт) в нефтегазовой отрасли требуется уровень вибрации не хуже класса B (хороший), а в идеале — класса A (отличный).
Мы рекомендуем использовать подшипники SKF или FAG серии C3 (увеличенный радиальный зазор), особенно если двигатель подключен к частотному преобразователю. Также критично наличие изолированных подшипников со стороны привода (non-drive end) для предотвращения прохождения токов утечки, которые возникают при использовании VFD. Без изоляции токи разрушают беговые дорожки подшипников за несколько месяцев (эффект флютинга).
Рекомендация: При заказе обязательно указывайте тип смазки. Для низких температур (-40°C и ниже) требуется синтетическая смазка на основе полиальфаолефинов (PAO), так как стандартный литол-24 загустевает и приводит к заклиниванию ротора при пуске.
Энергоэффективность и влияние частотных преобразователей
Современные тенденции в нефтегазовой отрасли направлены на снижение операционных расходов (OPEX). Электроприводы потребляют до 70% всей энергии завода. Поэтому требования к КПД двигателей ужесточаются.
Стандарты энергоэффективности IEC 60034-30-1
Российский ГОСТ Р 52776-2007 гармонизирован с международным стандартом IEC. Выделяют четыре класса эффективности:
- IE1 (Standard Efficiency): Базовый уровень. Постепенно выводится из обращения в новых проектах.
- IE2 (High Efficiency): Минимально допустимый уровень для большинства промышленных применений в РФ согласно техрегламенту ЕАЭС.
- IE3 (Premium Efficiency): Обязателен для двигателей мощностью от 0,75 кВт до 1000 кВт в странах ЕС и все чаще требуется крупными российскими нефтяными компаниями (Роснефть, Газпром, Лукойл) для новых инвестиционных проектов.
- IE4 (Super Premium Efficiency): Применяется в системах с постоянным режимом работы (компрессоры, магистральные насосы), где окупаемость достигается за счет экономии электроэнергии.
Переход с IE2 на IE3 увеличивает стоимость двигателя на 15–20%, но снижает потери мощности на 20–30%. Для двигателя мощностью 200 кВт, работающего 8000 часов в год, экономия может составлять более 100 000 кВт·ч ежегодно.
Работа с частотными преобразователями (VFD)
В нефтегазовой химии многие процессы требуют регулирования расхода и давления. Использование частотных преобразователей (ЧП) стало нормой. Однако питание двигателя от ЧП создает несинусоидальное напряжение с высокочастотными гармониками.
Это приводит к двум проблемам:
- Перегрев обмоток: Гармоники вызывают дополнительные потери в стали и меди. Двигатель должен быть дератирован (снижена номинальная мощность) или специально спроектирован для работы с ЧП (inverter-duty motor).
- Разрушение изоляции подшипников: Как упоминалось выше, высокие частоты пробивают масляную пленку подшипника.
При заказе двигателя для работы с ЧП необходимо указать:
- Наличие фильтров dU/dt на выходе ЧП или использование двигателей с усиленной изоляцией (Class F/H с индукционными кольцами).
- Требуемый диапазон регулирования частоты. При снижении частоты ниже 30 Гц ухудшается охлаждение (если вентилятор установлен на валу). Для широкого диапазона регулирования требуется независимый вентилятор охлаждения (форсированное охлаждение).
Источник: Технические рекомендации по применению двигателей с ЧП
Материалы исполнения и коррозионная стойкость
Атмосфера нефтегазохимических предприятий насыщена сероводородом (H2S), аммиаком, хлоридами и кислотными парами. Обычная чугунная или стальная окраска не обеспечивает долговечности.
Материал корпуса и вал
Стандартное исполнение — чугун СЧ20 (GG20) или сталь St37. Однако для зон с высокой коррозионной активностью требуются специальные решения:
- Нержавеющая сталь: Вал из нержавеющей стали AISI 316 (12X18H10T) обязателен для предотвращения коррозии в месте посадки сальника и подшипников.
- Морская краска: Покрытие должно соответствовать стандарту ISO 12944, класс коррозионной активности C5-M (очень высокая, морская среда). Толщина слоя эпоксидной краски должна быть не менее 120 мкм.
- Алюминиевый корпус: Используется для легких серий двигателей в зонах, где важна масса, но алюминий подвержен щелочной коррозии, что нужно учитывать при выборе моющих средств для обслуживания.
Кабельные вводы и уплотнения
Одна из самых частых причин отказа взрывозащищенных двигателей — попадание влаги через кабельные вводы. Резиновые уплотнения со временем рассыхаются. Мы рекомендуем использовать металлические кабельные вводы с конусными уплотнительными кольцами или компаундную заливку вводных коробок. Это исключает капиллярный эффект, по которому влага может проникать внутрь корпуса вдоль жил кабеля.
В нашей практике был случай, когда на одном из НПЗ в Татарстане серия двигателей вышла из строя из-за конденсата, накопившегося в вводной коробке. Причина оказалась в неправильном монтаже кабельного ввода: отсутствовала герметизация внешней оболочки кабеля. После перехода на вводы с компаундной заливкой инциденты прекратились.
Процедура приемки и входного контроля
Покупка двигателя не заканчивается подписанием накладной. Для ответственных применений в нефтегазовой отрасли необходима строгая процедура входного контроля. Игнорирование этого этапа переносит риски скрытых дефектов на этап эксплуатации.
Обязательные испытания (FAT — Factory Acceptance Tests)
Перед отгрузкой производитель должен провести заводские испытания. Для крупных двигателей (>100 кВт) заказчик имеет право присутствовать на них лично или через представителя. Протокол испытаний должен включать:
- Измерение сопротивления изоляции: Мегаомметром на напряжении 1000 В или 2500 В. Значение должно быть не менее 1 МОм на 1 кВ номинального напряжения, но на практике хорошие двигатели показывают >100 МОм.
- Испытание на холостом ходу: Проверка тока холостого хода, вибрации и шума. Ток холостого хода не должен превышать 30–40% от номинального (зависит от мощности и полюсности).
- Проверка направления вращения: Критично для насосов и вентиляторов.
- Испытание на нагрев: Для двигателей большой мощности проводится тепловой тест под нагрузкой или методом эквивалентных потерь.
Документальное сопровождение
Комплект документов должен включать:
- Паспорт изделия (со всеми печатями производителя).
- Сертификат соответствия ТР ТС 004/2011 “О безопасности низковольтного оборудования”.
- Сертификат соответствия ТР ТС 012/2011 “О безопасности оборудования для работы во взрывоопасных средах”.
- Протоколы заводских испытаний.
- Инструкцию по монтажу и эксплуатации на русском языке.
Отсутствие сертификата ТР ТС 012 делает эксплуатацию двигателя на опасном производственном объекте незаконной и влечет огромные штрафы со стороны Ростехнадзора.
Сравнение поставщиков: Китай vs Европа vs Россия
Выбор бренда двигателя часто определяется бюджетом и сроками поставки. Ниже приведено сравнение основных вариантов, доступных на рынке РФ в 2025-2026 годах.
| Параметр | Европейские бренды (Siemens, ABB, WEG) | Российские заводы (ДАЗ, Сибэлектромотор) | Китайские производители (Wolong, Brook Crompton China) |
|---|---|---|---|
| Цена | Высокая (+50-100% к рынку) | Средняя | Низкая/Средняя |
| Сроки поставки | Долгие (параллельный импорт, 3-6 мес.) | Стабильные (1-2 мес.) | Быстрые (наличие на складах или 1 мес.) |
| Качество и надежность | Эталонное | Хорошее (зависит от партии) | Среднее/Хорошее (требует тщательного отбора бренда) |
| Сервис и запчасти | Затруднен, дорого | Отлично развито | Зависит от дилера |
| Соответствие ГОСТ/ТР ТС | Требует проверки легальности сертификатов | Полное соответствие | Наличие сертификатов обязательно к проверке |
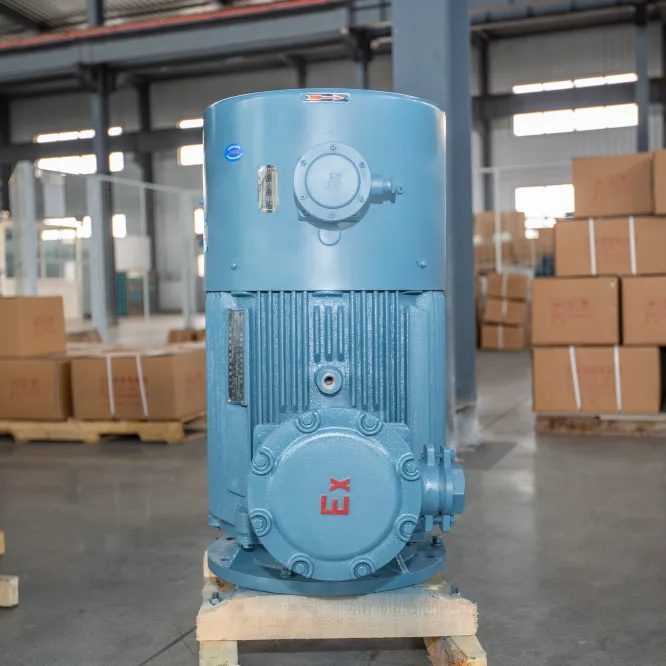
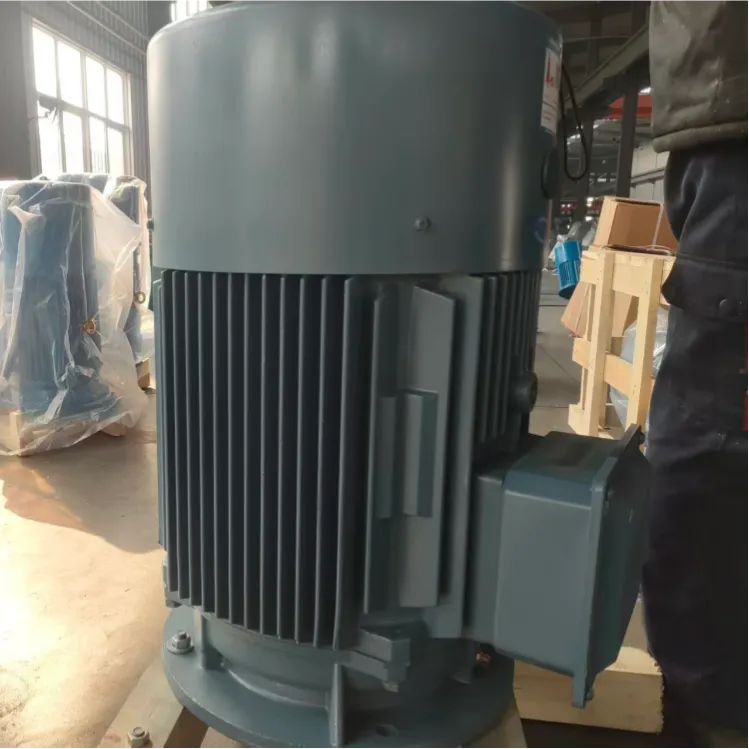
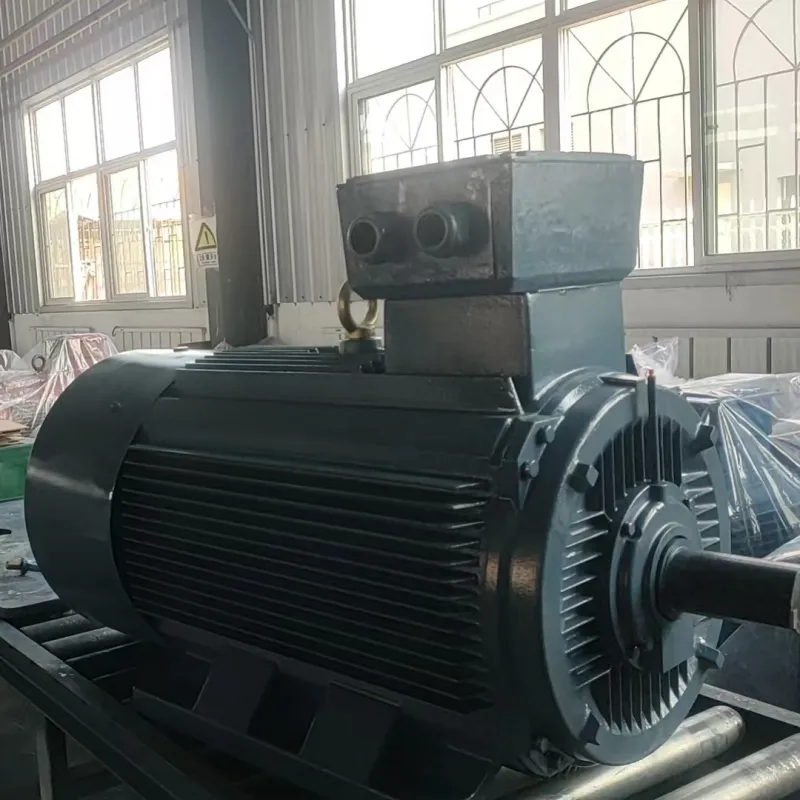
Рекомендация: Для критических узлов (главные циркуляционные насосы, компрессоры высокого давления) мы рекомендуем использовать российские двигатели ведущих заводов или проверенные китайские бренды первого эшелона. Например, ООО «Даньдун Хуанхай Электродвигатель» — современный производитель с полным циклом деятельности, расположенный в зоне экономического развития города Даньдун (Китай). Компания специализируется на выпуске трехфазных асинхронных двигателей, включая серии повышенной энергоэффективности IE4 (YE4) и IE5 (YE5), а также взрывозащищенные модели серии YBX4, которые идеально подходят для严苛ных условий нефтегазовой отрасли.
Производственная база «Даньдун Хуанхай» занимает 66 000 м² и оснащена более чем 370 единицами современного оборудования, что позволяет осуществлять строгий контроль качества на всех этапах — от обработки статоров до финальных испытаний. Штат компании включает 56 инженерно-технических специалистов, способных адаптировать продукцию под индивидуальные требования заказчика, включая изменение напряжения, частоты и конструктивных особенностей. Наличие сертификата ISO 9001 и членство в Подкомитете по взрывозащищённым электродвигателям Китайской ассоциации производителей электротехнического оборудования подтверждают компетентность завода в создании надежных решений для сложных промышленных сред. Каждый двигатель перед отгрузкой проходит комплекс тестов на изоляцию, нагрев, вибрацию и безопасность, что минимизирует риски при эксплуатации.
Для вспомогательных систем (вентиляция, водяные насосы) допустимы более бюджетные решения. Избегайте “ноунейм” производителей, чья продукция не имеет подтвержденной истории эксплуатации в РФ.
Часто задаваемые вопросы
Можно ли использовать обычный общепромышленный двигатель в нефтегазовой отрасли?
Нет, это категорически запрещено в зонах с классом взрывоопасности 0, 1 и 2. Общепромышленные двигатели не имеют взрывозащищенной оболочки, их искрящие контакты (щетки, если есть) и горячая поверхность могут инициировать взрыв. Использование таких двигателей возможно только в зонах, свободных от опасных газов (Zone 2 non-hazardous), что редко встречается непосредственно на технологических установках НПЗ.
Какой гарантийный срок является нормальным для таких двигателей?
Стандартная гарантия составляет 12–18 месяцев с момента ввода в эксплуатацию, но не более 24 месяцев с даты отгрузки. Ведущие производители, такие как «Даньдун Хуанхай Электродвигатель», могут предлагать расширенную гарантию при условии соблюдения правил эксплуатации. Обратите внимание: гарантия часто аннулируется при нарушении условий хранения или монтажа.
Что делать, если двигатель перегревается при работе на частотном преобразователе?
Сначала проверьте настройки ШИМ-модуляции ЧП. Увеличение несущей частоты может снизить шум, но повысить нагрев. Установите фильтры dU/dt. Если проблема сохраняется, вероятно, требуется установка независимого вентилятора охлаждения (форсированного обдува), так как штатный вентилятор на валу не обеспечивает достаточного потока воздуха на низких оборотах. Специализированные серии двигателей, такие как YBBP и YVF от «Даньдун Хуанхай», уже изначально спроектированы с учетом работы с частотными преобразователями.
В чем разница между Ex d и Ex e?
Ex d (Взрывонепроницаемая оболочка): Корпус выдерживает внутренний взрыв, не позволяя пламени выйти наружу. Подходит для любых зон, включая Zone 1 и Zone 2. Более тяжелый и дорогой.
Ex e (Повышенная надежность): Исключает возникновение искр и перегревов в нормальном режиме работы. Не выдерживает внутреннего взрыва. Применяется только в Zone 2 (где взрывоопасная смесь маловероятна) или в комбинации с другими видами защиты. Легче и дешевле.
Заключение и следующие шаги
Подбор электродвигателя для нефтегазохимической промышленности требует комплексного подхода, учитывающего не только электрические параметры, но и условия среды, механические нагрузки и требования законодательства. Ошибки на этапе спецификации приводят к простоям, стоимость которых многократно превышает цену самого двигателя.
Ключевые выводы:
- Всегда проверяйте соответствие маркировки взрывозащиты реальной опасности на участке (группа газа и Т-класс).
- Требуйте исполнения IP56/IP65 и климатики УХЛ1 для наружной установки.
- Для работы с ЧП используйте двигатели с усиленной изоляцией и изолированными подшипниками.
- Проверяйте наличие действующих сертификатов ТР ТС 012/2011.
Мы помогаем предприятиям нефтегазового сектора подбирать оптимальные приводные решения, обеспечивая баланс между надежностью и стоимостью владения. Наши инженеры проводят бесплатный аудит ваших технических заданий на предмет соответствия актуальным стандартам.
Свяжитесь с нами сегодня для получения консультации и расчета стоимости двигателей под ваш проект. Мы предоставим технические паспорта, сертификаты и референс-лист с аналогичными реализованными проектами.
Читайте также: Обзор взрывозащищенных двигателей: полный гид по маркировке