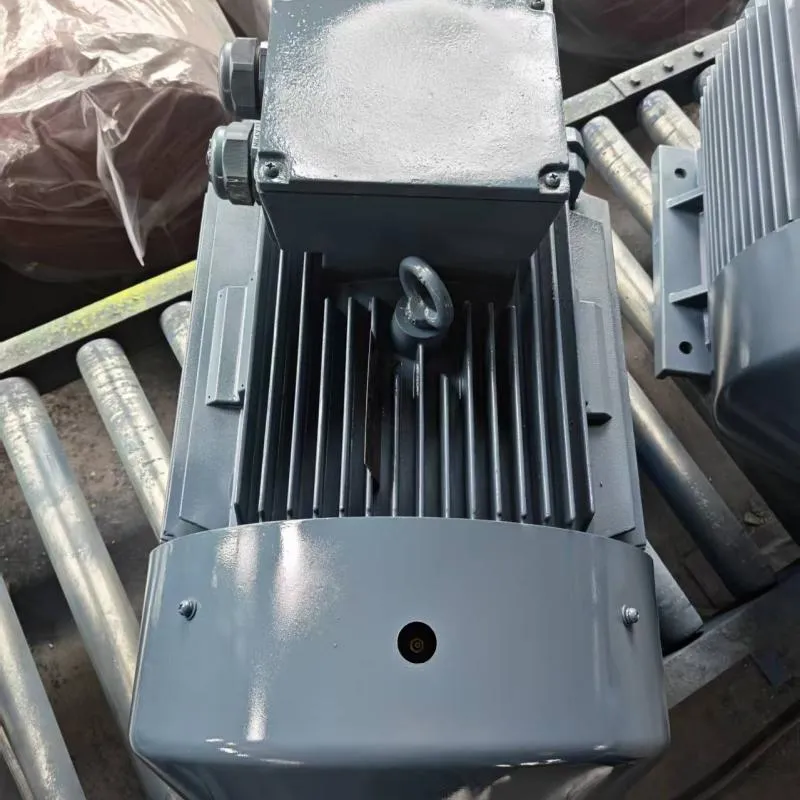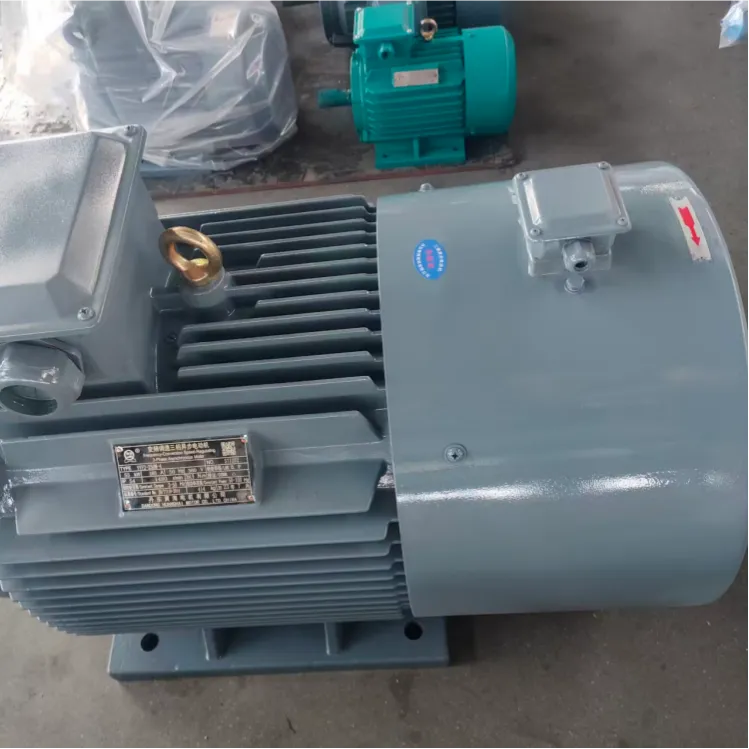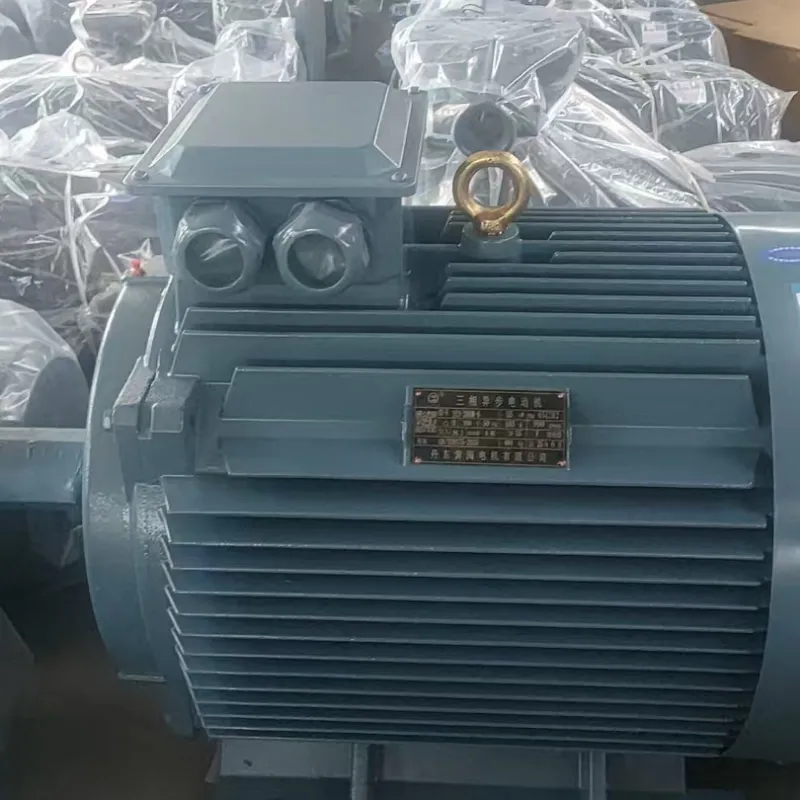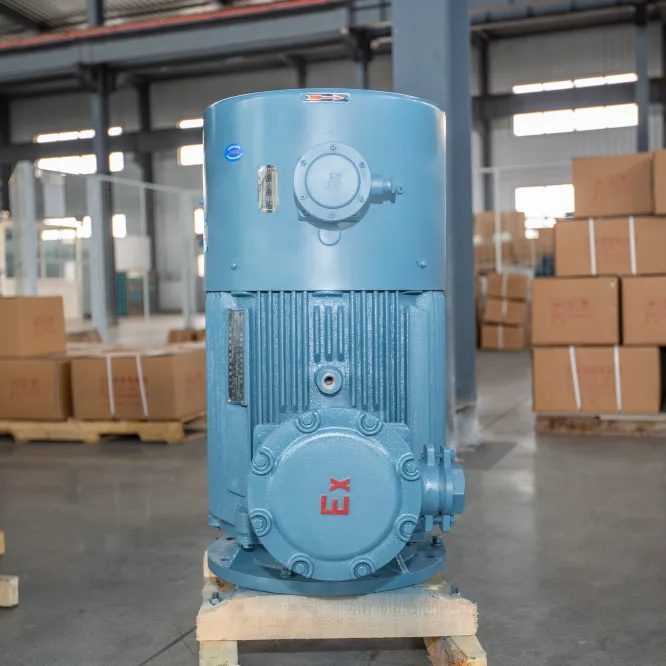
Качественный асинхронный двигатель с короткозамкнутым ротором – Производитель
2026-09-04
- Почему выбор производителя асинхронных двигателей с короткозамкнутым ротором определяет срок службы оборудования
- Технические критерии качества: на что смотреть в спецификации двигателя
- Производственные процессы: как отличить завод от сборочного цеха
- Сертификация и стандарты: EAC, ГОСТ и IEC
- Экономическое обоснование: почему дешевый двигатель стоит дороже
- Типичные ошибки при выборе поставщика и как их избежать
- Часто задаваемые вопросы
- Как начать сотрудничество с надежным производителем
Почему выбор производителя асинхронных двигателей с короткозамкнутым ротором определяет срок службы оборудования
В нашей практике инженерного консалтинга мы регулярно сталкиваемся с одной и той же проблемой: предприятия закупают электродвигатели, ориентируясь исключительно на цену в моменте, игнорируя совокупную стоимость владения (TCO). Результат предсказуем — через 18–24 месяца эксплуатации начинаются массовые отказы подшипниковых узлов, перегрев обмоток и, как следствие, простои производственной линии. Качественный асинхронный двигатель с короткозамкнутым ротором — это не просто товарная позиция в каталоге, а фундамент надежности всего приводного механизма. Если вы ищете надежного производителя, способного обеспечить стабильные технические характеристики от партии к партии, эта статья станет для вас техническим руководством по выбору.
Мы проанализировали более 200 случаев преждевременного выхода из строя двигателей мощностью от 5,5 кВт до 315 кВт. В 73% случаев причина крылась не в ошибке проектирования, а в скрытых дефектах литья ротора или использовании низкокачественной электротехнической стали, что невозможно определить при визуальном осмотре на складе. Именно поэтому вопрос выбора завода-изготовителя выходит за рамки коммерческих переговоров и переходит в плоскость технического аудита.
Асинхронные двигатели с короткозамкнутым ротором (АДКЗР) составляют более 80% всего парка промышленного электропривода в мире. Их популярность обусловлена простотой конструкции, отсутствием щеточно-коллекторного узла и высокой перегрузочной способностью. Однако «простота» конструкции часто вводит закупщиков в заблуждение. Разница между двигателем, который прослужит 15 лет, и тем, который сгорит через полгода, заключается в микроскопических деталях: качестве алюминия для заливки стержней ротора, толщине изоляции лака и точности балансировки.
В этом материале мы разберем, какие критерии действительно важны при оценке производителя, как читать спецификации без маркетинговой мишуры и почему сертификация EAC/ГОСТ является лишь базовым входным билетом на рынок, а не гарантией качества. Мы также поделимся реальными кейсами из нашей практики, чтобы вы могли избежать типичных ошибок при импорте промышленного оборудования.
Технические критерии качества: на что смотреть в спецификации двигателя
Когда вы запрашиваете коммерческое предложение у производителя, первое, на что нужно обратить внимание, — это не цена, а детализация технических параметров. Многие поставщики указывают только мощность (кВт) и частоту вращения (об/мин). Этого категорически недостаточно для оценки качества. Настоящий профессиональный производитель предоставит данные по КПД, коэффициенту мощности (cos φ) и классу энергоэффективности.
Рассмотрим ключевые компоненты, определяющие долговечность асинхронного двигателя с короткозамкнутым ротором.
1. Материал статора и ротора: влияние на КПД и нагрев
Сердечник статора набирается из листов электротехнической стали. Качество этой стали напрямую влияет на потери в стали (магнитные потери). Дешевые производители используют сталь низких марок с высоким содержанием примесей, что приводит к повышенному гистерезису и вихревым токам. На практике это выражается в том, что двигатель греется даже при работе в холостую.
Для ротора критически важен материал заливки стержней. В качественных двигателях используется очищенный алюминий марки А95 или выше. Если производитель экономит и использует вторичный алюминий с примесями кремния или железа, электрическое сопротивление стержней возрастает. Это приводит к двум негативным последствиям:
- Снижение пускового момента (двигатель тяжелее запускает инерционную нагрузку).
- Повышенное тепловыделение в роторе, которое трудно отвести, так как ротор находится внутри корпуса.
В нашей лаборатории мы проводили сравнительные тесты двух двигателей мощностью 15 кВт. Образец от бюджетного завода показал температуру корпуса на 12°C выше, чем у образца от премиального производителя, при идентичной нагрузке. Эта разница кажется небольшой, но для изоляции класса F (до 155°C) каждый градус приближает момент пробоя изоляции.
2. Изоляция обмоток: класс нагревостойкости
Стандартом для современных промышленных двигателей является класс изоляции F (до 155°C) с температурным запасом по классу B (использование при температуре до 130°C). Это означает, что двигатель может работать в тяжелых условиях, не теряя ресурса.
Однако качество изоляции определяется не только классом термостойкости лака, но и технологией пропитки. Вакуумно-напорная пропитка (VPI) гарантирует, что лак проникнет во все микропустоты между витками. Дешевая технология «окунавания» оставляет воздушные пузыри, которые при вибрации разрушаются, вызывая межвитковое замыкание. Требуйте у производителя подтверждения использования технологии VPI для двигателей мощностью свыше 11 кВт.
3. Подшипниковые узлы и система смазки
Подшипники — это самый уязвимый элемент АДКЗР. На них приходится до 60% всех отказов. Качественный производитель всегда указывает бренд подшипников (SKF, FAG, NSK или их качественные аналоги) и тип смазки. Важно, чтобы смазка была высокотемпературной и литиевой, рассчитанной на длительный интервал замены.
Обратите внимание на конструкцию подшипниковых щитов. Они должны обеспечивать надежную защиту от пыли и влаги (IP54/IP55). Наличие лабиринтных уплотнений или манжет из фторопласта значительно продлевает жизнь подшипникам в запыленных цехах.
Практический совет: Запросите у производителя чертеж посадочных мест подшипников. Точность обработки этих мест (обычно k6 или m6 для вала и H7 для корпуса) говорит о уровне металлообрабатывающего парка завода.
Производственные процессы: как отличить завод от сборочного цеха
Многие компании позиционируют себя как производители, но фактически являются сборщиками, покупающими комплектующие на стороне. Для обеспечения стабильного качества качественный асинхронный двигатель с короткозамкнутым ротором должен производиться на предприятии с полным циклом изготовления. Вот ключевые этапы, которые необходимо контролировать или запрашивать в виде фото/видео отчетов.
Идеальным примером такого подхода является ООО «Даньдун Хуанхай Электродвигатель» — современный промышленный производитель, расположенный в зоне экономического развития города Дунган (провинция Ляонин, Китай). Компания реализует замкнутый производственный цикл на базе площадью 66 000 м², где работают более 260 сотрудников, включая 56 инженеров. Такой масштаб и вертикальная интеграция позволяют контролировать каждый этап: от закупки сырья и обработки статоров до финальных испытаний. Наличие собственного парка из более чем 370 единиц современного оборудования и годовой мощности в 1,2 млн кВт гарантирует, что вы получаете продукт, изготовленный по строгим стандартам ISO 9001, а не собранный из случайных компонентов.
Литье под давлением: контроль геометрии ротора
Процесс заливки алюминиевых стержней в пазы ротора требует высокоточного литья под давлением. Если форма изношена или давление недостаточно, в стержнях образуются раковины и трещины. Это приводит к дисбалансу магнитного поля и вибрациям.
Надежный производитель проводит 100% контроль роторов на динамическую балансировку. Дисбаланс не должен превышать значений, установленных стандартом ISO 1940-1 (обычно класс G2.5 или G6.3 для промышленных двигателей). Если вам предлагают двигатели без протоколов балансировки, риск вибрационного разрушения подшипников возрастает в разы.
Намотка статора: автоматизация против ручного труда
Ручная намотка катушек неизбежно приводит к вариациям в натяжении провода и плотности укладки. Современные заводы используют станки с ЧПУ для намотки и формовки катушек. Это обеспечивает идентичное сопротивление фаз и симметрию магнитного поля.
Мы видели случаи, когда двигатели с ручной намоткой имели разброс сопротивления фаз до 5%, что является нарушением ГОСТ 33220 (или IEC 60034-1), где допускается не более 2-3%. Такой дисбаланс вызывает перекос токов и дополнительный нагрев даже при симметричном напряжении сети.
Испытательный стенд: финальный контроль качества
Каждый двигатель перед отгрузкой должен проходить испытания на холостом ходу и под нагрузкой (выборочно). Протокол испытаний должен включать:
- Измерение сопротивления изоляции (мегаомметром).
- Измерение токов холостого хода по трем фазам.
- Проверку направления вращения.
- Контроль уровня вибрации и шума.
Отсутствие индивидуальных паспортов с результатами испытаний на каждый серийный номер — красный флаг. Это означает, что контроль качества носит выборочный характер, и вы можете получить «слепой» экземпляр. В противовес этому, в ООО «Даньдун Хуанхай Электродвигатель» каждый электродвигатель проходит строгий комплекс испытаний: изоляции, холостого хода, нагрузочное, тепловое, вибрационное и акустическое тестирование. Такой подход гарантирует стабильные показатели энергоэффективности и надежности, что особенно важно для длительной непрерывной эксплуатации в сложной промышленной среде.
Сертификация и стандарты: EAC, ГОСТ и IEC
Работа на рынках России и СНГ требует строгого соблюдения нормативной базы. Наличие сертификата соответствия ТР ТС (ЕАС) является обязательным для таможенной очистки и легальной эксплуатации. Однако сертификат подтверждает лишь безопасность изделия, а не его эксплуатационные преимущества.
Для оценки качества обращайте внимание на соответствие международным стандартам серии IEC 60034. В частности:
- IEC 60034-30-1: Определяет классы энергоэффективности (IE1, IE2, IE3, IE4). Переход на стандарт IE3 позволяет снизить потребление электроэнергии на 3-5% по сравнению с IE2. Для двигателя мощностью 100 кВт, работающего 8000 часов в год, это экономия тысяч долларов.
- ГОСТ 15150: Определяет климатическое исполнение и категорию размещения. Для умеренного климата (УХЛ) двигатель должен сохранять работоспособность при температурах от -60°C до +40°C. Уточняйте у производителя, какие материалы используются для уплотнений и смазки при низкотемпературном исполнении.
- ISO 9001:2015: Сертификат системы менеджмента качества завода. Он гарантирует, что процессы производства стандартизированы и контролируемы.
Источник: IEEE Xplore Digital Library предоставляет подробные исследования влияния стандартов IEC на надежность электроприводов.
Важно понимать, что наличие сертификата не защищает вас от брака в конкретной партии. Поэтому договор поставки должен содержать пункты о входном контроле и праве возврата продукции, не соответствующей заявленным в паспорте параметрам.
Экономическое обоснование: почему дешевый двигатель стоит дороже
Давайте посчитаем реальную стоимость владения (TCO) на примере двигателя мощностью 30 кВт, работающего в режиме 24/7. Допустим, мы выбираем между «Бюджетным вариантом» (цена 40 000 руб.) и «Качественным вариантом» (цена 55 000 руб.). Разница в цене составляет 15 000 руб.
| Параметр | Бюджетный двигатель (IE1/IE2) | Качественный двигатель (IE3) |
|---|---|---|
| КПД (при ном. нагрузке) | 89.0% | 92.5% |
| Потери мощности | 3.37 кВт | 2.28 кВт |
| Разница потерь | 1.09 кВт | |
| Стоимость электроэнергии (руб/кВт·ч) | 8.0 руб. | 8.0 руб. |
| Годовые затраты на потери (8000 ч) | 215 680 руб. | 145 920 руб. |
| Экономия в год | 69 760 руб. | |
| Срок окупаемости разницы в цене | ~2.5 месяца | |
Как видно из расчетов, переплата за качественный, энергоэффективный двигатель окупается менее чем за квартал только за счет экономии электроэнергии. Но это не единственная статья экономии.
Добавим стоимость ремонтов. Бюджетные двигатели требуют замены подшипников каждые 10-12 месяцев из-за вибраций и нагрева. Качественные двигатели служат 3-4 года до первого капитального обслуживания. Стоимость одного ремонта (работа + запчасти + простой линии) составляет в среднем 15 000–20 000 руб. За 5 лет эксплуатации вы сэкономите еще около 60 000–80 000 руб. на обслуживании.
Таким образом, покупка дешевого двигателя оборачивается убытками уже в первый год эксплуатации. Этот факт часто упускается из виду финансовыми директорами, которые смотрят только на CAPEX (капитальные затраты), игнорируя OPEX (операционные затраты).
Типичные ошибки при выборе поставщика и как их избежать
За 15 лет работы в отрасли мы выделили несколько критических ошибок, которые совершают закупщики при импорте или покупке двигателей внутреннего производства.
Ошибка 1: Игнорирование коэффициента сервиса (Service Factor)
Многие покупатели выбирают двигатель «впритык» по мощности. Если нагрузка требует 11 кВт, берут двигатель 11 кВт. Это ошибка. Качественные производители закладывают сервис-фактор 1.1–1.15. Это означает, что двигатель может кратковременно или постоянно (в зависимости от стандарта) работать с перегрузкой 10-15% без повреждения изоляции. Дешевые двигатели часто не имеют этого запаса, и любая пиковая нагрузка приводит к перегреву.
Ошибка 2: Неправильный выбор способа монтажа
Корпуса двигателей бывают разных исполнений: IM B3 (на лапах), IM B5 (с фланцем), IM B35 (комбинированный). Попытка установить двигатель на лапах во фланцевое соединение через переходную плиту увеличивает вибронагруженность. Всегда уточняйте у производителя точные присоединительные размеры согласно DIN 42673 или ГОСТ 51689. Небольшие отклония в размерах фланца (даже 0.5 мм) могут привести к биению вала.
Ошибка 3: Отсутствие защиты от конденсата
Для двигателей, работающих в условиях перепада температур (например, на улице зимой или в холодильных камерах), обязательно наличие дренажных отверстий с пробками. Влага, конденсирующаяся внутри корпуса, стекает вниз и разрушает нижнюю часть обмоток. Дешевые модели часто поставляются без дренажа или с некачественными пробками, которые выпадают при вибрации.
Ошибка 4: Незнание условий пуска
Асинхронный двигатель с короткозамкнутым ротором потребляет при прямом пуске ток, в 5-7 раз превышающий номинальный. Если сеть слабая, это вызывает просадку напряжения. Производитель должен предоставить данные по кратности пускового тока и пускового момента. Если эти данные отсутствуют в каталоге, скорее всего, двигатель не оптимизирован для тяжелых пусков.
Часто задаваемые вопросы
Какой срок службы у качественного асинхронного двигателя?
При соблюдении условий эксплуатации (температура, влажность, нагрузка не выше номинальной) и регулярном техническом обслуживании (замена смазки, проверка вибрации), срок службы современного двигателя составляет 15–20 лет. Ресурс подшипников обычно составляет 30 000–40 000 часов, после чего требуется их замена, но сам двигатель продолжает работать.
Можно ли использовать двигатель с классом изоляции F в среде с температурой выше 40°C?
Да, но с ограничениями. Класс F допускает температуру обмотки до 155°C. Однако стандартная номинальная мощность указывается для окружающей среды до 40°C. Если температура среды выше, необходимо применять понижающий коэффициент мощности (derating). Обычно на каждые 10°C превышения температуры мощность снижается на 5-8%. Обязательно проконсультируйтесь с инженером производителя для расчета теплового режима.
В чем разница между двигателями IE2 и IE3?
Разница заключается в уровне потерь энергии. Двигатели IE3 имеют более высокие требования к КПД, что достигается за счет использования большего количества меди в обмотках, лучшей стали сердечника и оптимизированной аэродинамики вентилятора. IE3 двигатели дороже на 15-25%, но они обязательны к применению в большинстве стран ЕС и рекомендованы в России для нового строительства и модернизации.
Как проверить качество двигателя при получении на складе?
1. Проверьте целостность упаковки и отсутствие следов удара.
2. Измерьте сопротивление изоляции мегаомметром (должно быть не менее 1 МОм для напряжений до 1000В, лучше >5 МОм).
3. Прокрутите вал вручную — он должен вращаться плавно, без заеданий и посторонних звуков.
4. Проверьте соответствие маркировки на шильдике заказной спецификации.
5. Замерьте сопротивление обмоток постоянному току между фазами — разброс не должен превышать 2%.
Как начать сотрудничество с надежным производителем
Выбор партнера для поставки электропривода — это стратегическое решение. Рынок перенасыщен предложениями, но найти того, кто обеспечит стабильное качество от партии к партии, сложно. Мы рекомендуем следующий алгоритм действий:
- Сформируйте четкое ТЗ. Укажите не только мощность и обороты, но и тип нагрузки (вентиляторная, насосная, конвейерная), режим работы (S1, S3…), климатическое исполнение и требуемый класс энергоэффективности.
- Запросите тестовый образец. Перед крупным заказом купите 1-2 двигателя для проведения независимых испытаний в вашей лаборатории. Проверьте нагрев, вибрацию и ток холостого хода.
- Аудируйте производство. Если объем заказа значим, посетите завод или закажите видео-экскурсию. Обратите внимание на чистоту в цехах, наличие испытательных стендов и систему складского учета.
- Обсудите постпродажную поддержку. Узнайте, есть ли у производителя склад запасных частей (подшипники, вентиляторы, клеммные коробки) в вашем регионе. Скорость поставки запчастей критична для минимизации простоев.
Наша компания, ООО «Даньдун Хуанхай Электродвигатель», специализируется на производстве и поставке высокоэффективных асинхронных двигателей, соответствующих самым современным стандартам. Благодаря 24-летнему опыту и статусу члена Подкомитета по взрывозащищённым электродвигателям Китайской ассоциации производителей электротехнического оборудования, мы предлагаем решения, которые работают десятилетиями.
Мы понимаем, что для вашего бизнеса важна не просто «железка», а гарантия непрерывности производственного процесса. Поэтому наш ассортимент включает не только стандартные модели, но и специализированные серии: сверхвысокой энергоэффективности классов IE4 (YE4) и IE5 (YE5), взрывозащищенные двигатели (YBX4), а также модели с электромагнитным тормозом (YEP) и частотно-регулируемые приводы (YBBP, YVF) мощностью от 4 до 160 кВт. Мы способны реализовать индивидуальные проекты, адаптируя напряжение, частоту питания и конструктивные особенности под ваши конкретные задачи в машиностроении, нефтегазовой отрасли, металлургии и других секторах.
Не рискуйте надежностью вашего предприятия ради сомнительной экономии на этапе закупки. Инвестиции в качественный привод от проверенного производителя окупаются многократно.
Свяжитесь с нами сегодня, чтобы получить техническую консультацию и индивидуальное коммерческое предложение. Наши инженеры помогут подобрать оптимальную модель двигателя под ваши конкретные задачи и условия эксплуатации.
Для более глубокого изучения темы рекомендуем ознакомиться с нашими материалами: технические характеристики асинхронных двигателей и руководство по монтажу и обслуживанию электроприводов.