Электродвигатель для воздушно-разделительных установок: специфика
2026-09-08
- Специфика электродвигателей для воздухоразделительных установок: почему стандартные решения приводят к простоям
- Климатическое исполнение и защита оболочки: борьба с конденсатом и низкими температурами
- Энергоэффективность и классы IE: экономия на масштабе
- Производственные возможности: от теории к надежной практике
- Механическая конструкция: вибрации и подшипниковые узлы
- Совместимость с системами автоматики и мониторинга
- Типичные ошибки при закупке и монтаже
- Сертификация и нормативные требования
- Как выбрать поставщика: критерии оценки
- Часто задаваемые вопросы
- Заключение: надежность как инвестиция
Специфика электродвигателей для воздухоразделительных установок: почему стандартные решения приводят к простоям
Выбор привода для криогенного оборудования — это не просто подбор мощности. Электродвигатель для воздушно-разделительных установок: специфика заключается в экстремальных условиях эксплуатации, где малейшее отклонение от технических требований ведет к нарушению теплового баланса всей системы. В нашей практике мы неоднократно сталкивались с ситуациями, когда заказчики пытались сэкономить, устанавливая общепромышленные двигатели серии АИР или аналоги вместо специализированных исполнений. Результат всегда был предсказуемым: через 6–8 месяцев работы начиналась деградация изоляции обмоток из-за циклических температурных нагрузок, что приводило к незапланированной остановке производства и потере до 40% суточной выручки предприятия.
Воздухоразделительные установки (ВРУ) работают в уникальном режиме. Компрессоры, турбодетандеры и насосы жидкого кислорода требуют не просто вращения вала, а стабильности характеристик при низких температурах, высокой влажности и наличии агрессивных сред. Стандартный двигатель, рассчитанный на работу в цеху с температурой +40°C, не способен обеспечить надежность в криогенном контуре или в непосредственной близости от него. Эта статья основана на 15-летнем опыте поставки промышленного оборудования и разбирает технические нюансы, которые игнорируют 90% менеджеров по закупкам, но которые критически важны для главных инженеров.
Мы рассмотрим, как климатическое исполнение влияет на срок службы, почему коэффициент полезного действия (КПД) выше IE3 становится вопросом экономической безопасности, и какие ошибки при монтаже сводят на нет преимущества даже самого дорогого оборудования. Если вы планируете модернизацию ВРУ или запуск нового проекта, эти данные помогут избежать скрытых затрат на ремонты.
Климатическое исполнение и защита оболочки: борьба с конденсатом и низкими температурами
Первый параметр, который определяет жизнеспособность двигателя в составе ВРУ, — это его способность противостоять окружающей среде. Воздухоразделение часто происходит в регионах с суровым климатом (Сибирь, Урал, Северная Европа) или в помещениях, где из-за технологических процессов постоянно присутствует риск конденсации влаги. Обычное исполнение УХЛ1 (умеренный и холодный климат) часто оказывается недостаточным без дополнительных мер защиты.
Проблема “точки росы” внутри корпуса
Когда установка останавливается на профилактику или аварийно, температура внутри корпуса двигателя падает. При последующем запуске теплый воздух проникает внутрь, встречаясь с холодными металлическими частями статора и ротора. Это вызывает образование конденсата прямо на обмотках. Влага, смешанная с пылью, создает токопроводящий мостик, приводя к межвитковому замыканию. Мы фиксировали случаи, когда пробой изоляции происходил не под нагрузкой, а в момент пуска после простоя в выходные дни.
Для предотвращения этого спецификация должна требовать:
- Встроенные обогреватели (space heaters): Резистивные нагреватели, встроенные в корпус, которые автоматически включаются при остановке двигателя. Они поддерживают температуру внутри корпуса на 5–10°C выше температуры окружающей среды, исключая выпадение росы. Мощность обогревателей обычно составляет 1–2% от номинальной мощности двигателя, но их отсутствие — гарантия преждевременного выхода из строя.
- Герметизация кабельных вводов: Использование сальниковых уплотнений двойного действия. Стандартные резиновые уплотнения дубеют при температурах ниже -40°C и теряют эластичность, пропуская влагу. Необходимы силиконовые или фторкаучуковые уплотнения, сохраняющие свойства до -60°C.
Исполнение по ГОСТ 15150 и МЭК 60034
В технической документации вы часто встретите маркировку УХЛ, Т или О. Для ВРУ оптимальным является исполнение УХЛ2 или ХЛ2 (для холодного климата с возможностью работы на открытом воздухе). Однако, если двигатель установлен внутри блок-бокса с климат-контролем, достаточно исполнения У1. Ключевой момент здесь — материал краски и покрытия. Эпоксидно-полиэфирные порошковые покрытия толщиной не менее 80 мкм обеспечивают защиту от коррозии класса C3-C4 по стандарту ISO 12944. Обычная алкидная эмаль начинает разрушаться через 2 года в условиях повышенной влажности кислородного производства.
Практический совет: При запросе коммерческого предложения всегда уточняйте наличие встроенных терморезисторов (PTC или Pt100) в обмотках статора. Они позволяют системе управления ВРУ отслеживать реальное состояние изоляции, а не ориентироваться на косвенные признаки. Это требование должно быть прописано в спецификации отдельной строкой.
Энергоэффективность и классы IE: экономия на масштабе
Воздухоразделительные установки являются энергоемкими потребителями. Компрессоры воздуха могут потреблять мегаватты электроэнергии круглосуточно. В этом контексте выбор класса энергоэффективности электродвигателя перестает быть вопросом экологии и становится вопросом чистой экономики. Двигатели классов IE1 и IE2 постепенно выводятся из оборота в ЕС и России, но на рынке все еще много предложений по ним из-за низкой начальной цены.
Математика потерь: IE2 против IE3 и IE4
Разница в КПД между двигателем IE2 и IE3 мощностью 500 кВт может составлять всего 1–1.5%. На первый взгляд, это незаметно. Однако давайте посчитаем. При непрерывной работе 8000 часов в год и стоимости электроэнергии 0.08 USD/кВт·ч, экономия только на одном двигателе составит около 3000–4000 USD в год. Срок окупаемости переплаты за двигатель IE3 составляет менее 12 месяцев. Для двигателей мощностью свыше 1 МВт переход на стандарт IE4 (Super Premium Efficiency) дает еще более впечатляющие результаты, снижая потери еще на 0.5–0.7%.
Однако здесь есть нюанс, о котором редко говорят производители. Двигатели сверхвысокой эффективности (IE4, IE5) часто имеют меньший пусковой момент и более высокую индуктивность рассеяния. Для компрессоров с тяжелым пуском (например, поршневых) это может стать проблемой. Центробежные компрессоры, которые чаще всего используются в современных ВРУ, менее чувствительны к этому, но требуют точной настройки частотных преобразователей (VFD).
Влияние частотного регулирования на нагрев
Современные ВРУ часто используют регулирование производительности через изменение скорости вращения компрессора. Это требует использования двигателей, питаемых от частотных преобразователей. Стандартный синусоидальный ток от сети и ШИМ-сигнал от преобразователя — это разные вещи. Высокочастотные гармоники вызывают дополнительные потери в стали и меди, а также создают скачки напряжения, которые пробивают изоляцию.
Если ваш двигатель не имеет маркировки “Inverter Duty” (для работы с частотным преобразователем) или не оснащен фильтром dU/dt на выходе преобразователя, срок службы изоляции сокращается в 3–5 раз. Мы рекомендуем использовать двигатели с усиленной изоляцией пазов (межфазной изоляцией) и клиновой изоляцией, способной выдерживать импульсные перенапряжения до 1600 В. Без этой меры предосторожности экономия на электроэнергии от использования VFD будет съедена стоимостью ремонта обмоток.
| Параметр | Стандартный двигатель (IE2) | Энергоэффективный (IE3) | Сверхэффективный (IE4) |
|---|---|---|---|
| КПД (при 75% нагрузки) | ~94.5% | ~95.8% | ~96.5% |
| Пусковой ток | 6.5–7.5 x I ном. | 6.0–7.0 x I ном. | 5.5–6.5 x I ном. |
| Требования к изоляции при VFD | Базовые | Усиленные | Максимальные (Inverter Duty) |
| Стоимость владения (5 лет) | Высокая | Средняя | Низкая (при правильной настройке) |
При выборе между IE3 и IE4 для ВРУ мощностью более 10 МВт, мы настоятельно рекомендуем проводить технико-экономическое обоснование (TEO) с учетом конкретного графика нагрузки. В некоторых случаях, при частичной загрузке, преимущество IE4 нивелируется, и IE3 остается “золотой серединой”.
Производственные возможности: от теории к надежной практике
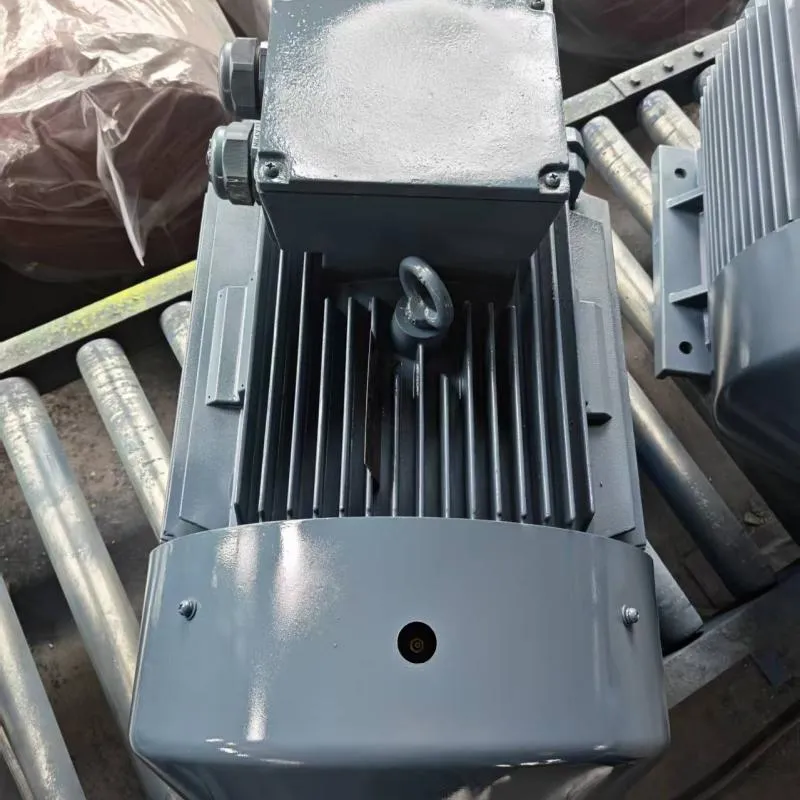
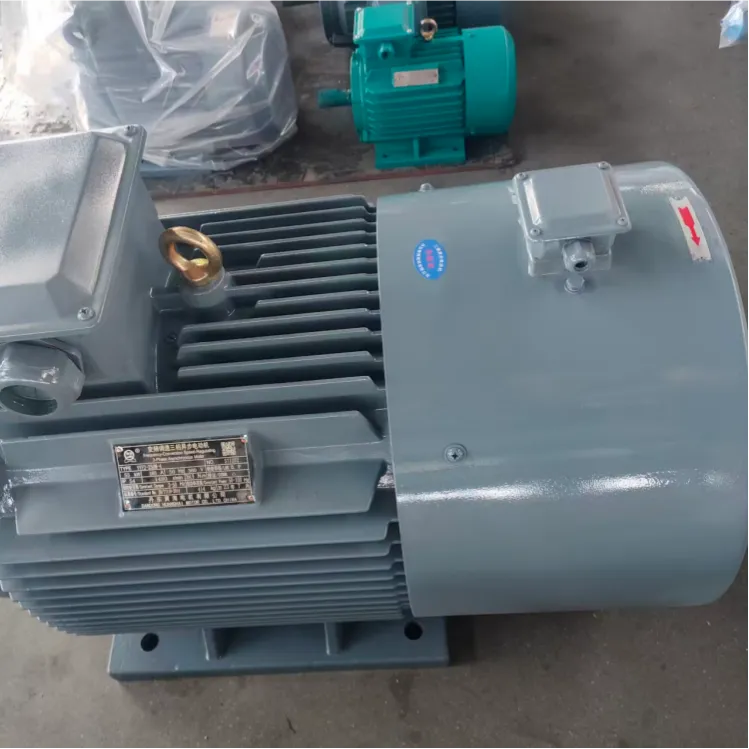
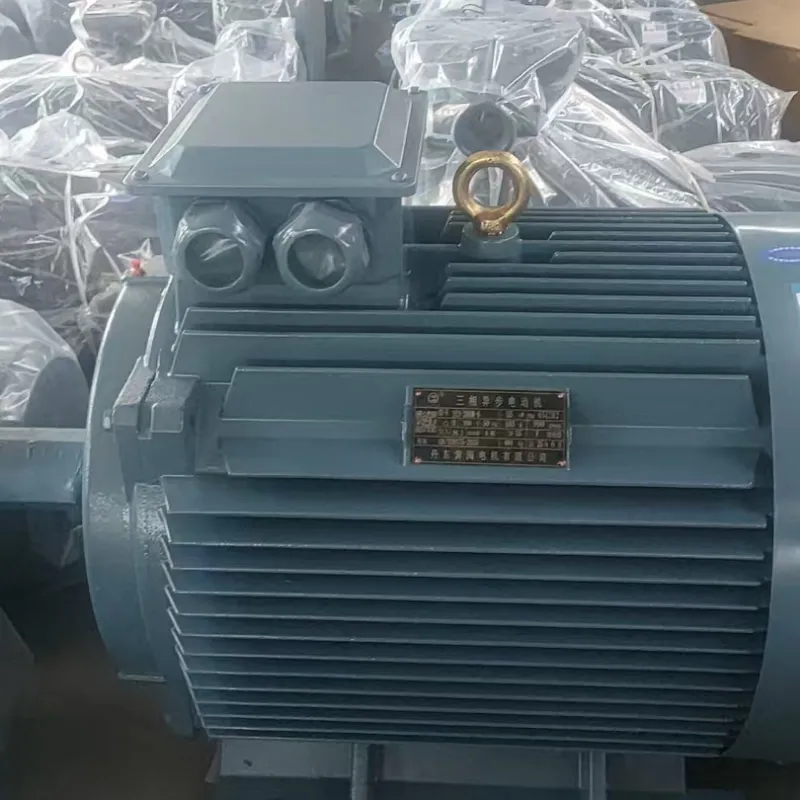
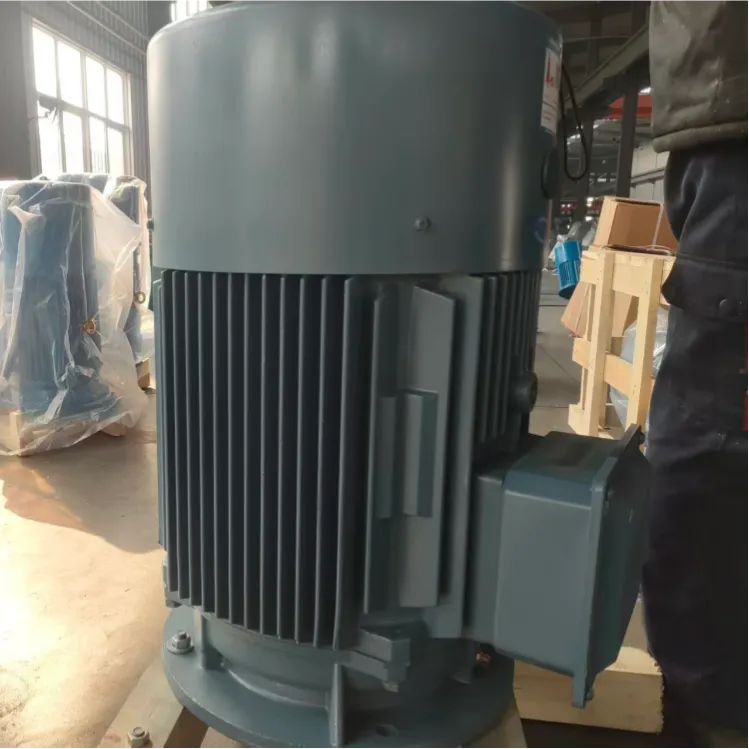
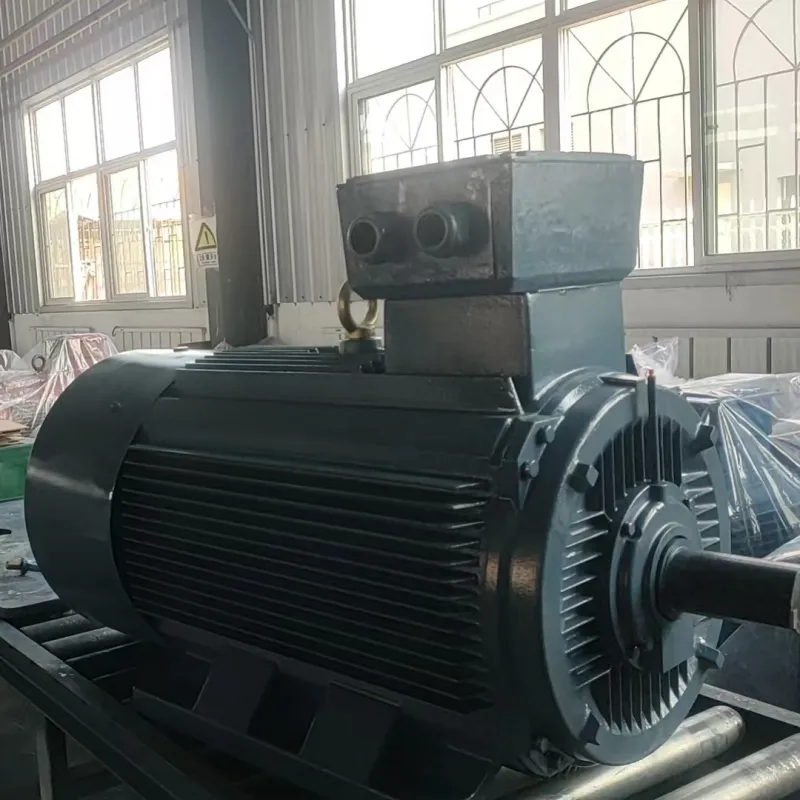
Теоретические расчеты энергоэффективности и надежности должны подкрепляться реальными производственными возможностями завода-изготовителя. Именно здесь на первый план выходит опыт таких производителей, как ООО «Даньдун Хуанхай Электродвигатель». Расположенное в зоне экономического развития города Дунган (провинция Ляонин, Китай), это предприятие представляет собой современный промышленный комплекс с полным циклом деятельности: от научных исследований и инженерного проектирования до серийного производства и сервисной поддержки.
Почему это важно для ВРУ? Потому что качество двигателя закладывается не в отделе продаж, а на производственной линии. Производственная база «Даньдун Хуанхай» занимает 66 000 м², а штат включает более 56 инженерно-технических специалистов. Компания специализируется на выпуске трехфазных асинхронных двигателей, включая серии сверхвысокой энергоэффективности IE4 (YE4) и IE5 (YE5), а также частотно-регулируемые модели (YBBP, YVF), которые критически важны для современного управления компрессорами ВРУ.
Ключевым преимуществом для проектов воздухоразделения является наличие собственного испытательного комплекса, включающего более 370 единиц оборудования. Каждый двигатель перед отгрузкой проходит строгий цикл тестов: проверку изоляции, испытания на холостом ходу и под нагрузкой, тепловые и вибрационные тесты. Такой замкнутый производственный цикл, сертифицированный по ISO 9001, гарантирует, что заявленные параметры КПД и виброактивности будут соответствовать реальности, а не только бумаге. Годовая мощность в 1,2 млн кВт и опыт работы более 24 лет позволяют компании гибко адаптировать продукцию под индивидуальные требования заказчика, будь то особое напряжение, частота питания или конструктивные особенности монтажа.
Механическая конструкция: вибрации и подшипниковые узлы
Специфика электродвигателей для криогенных систем также заключается в механических нагрузках. Компрессоры ВРУ работают на высоких скоростях (часто 3000 или 3600 об/мин, а турбодетандеры — до 10 000–20 000 об/мин через редуктор или напрямую). Вибрация — главный враг подшипников.
Подшипники качения vs скольжения
Для двигателей мощностью до 315 кВт стандартом являются шариковые или роликовые подшипники качения. Однако для мощных приводов компрессоров (от 400–500 кВт и выше) предпочтительнее использовать подшипники скольжения или специальные роликовые подшипники с увеличенным ресурсом (L10h > 100 000 часов). Проблема обычных подшипников в том, что при питании от частотного преобразователя через них протекают токи утечки (bearing currents), вызывающие эрозию дорожек качения (флютинг). Это приводит к появлению шума и вибрации уже через 6–12 месяцев работы.
Решение этой проблемы включает:
- Изолированные подшипники: Установка керамических покрытий на наружное кольцо подшипника со стороны вентилятора или использование полностью изолированных подшипников.
- Щетки заземления вала: Отвод высокочастотных токов на корпус двигателя, минуя подшипники.
- Смазка: Использование синтетических смазок, устойчивых к окислению и сохраняющих вязкость в широком диапазоне температур. Интервалы смазки должны быть увеличены за счет применения автоматических масленок, так как ручной сервис на высоте или в труднодоступных местах ВРУ затруднен.
Балансировка ротора
Для ВРУ критически важен уровень вибрации. Стандарт ISO 10816 определяет зоны виброактивности. Для ответственных применений мы требуем балансировку ротора по классу G2.5 или даже G1.0 (для высокоскоростных машин), что жестче обычного промышленного стандарга G6.3. Неуравновешенный ротор передает вибрацию на фундамент и трубопроводы, что может вызвать усталостные трещины в пайках теплообменников ВРУ. Это тот случай, когда качество механической сборки двигателя влияет на безопасность всего завода.
В нашей практике был случай, когда вибрация от двигателя центробежного компрессора передавалась на колонну ректификации. Это привело к нарушению режима массообмена и снижению чистоты получаемого азота с 99.999% до 99.5%. Проблема решилась только после динамической балансировки ротора двигателя на месте эксплуатации с использованием лазерных виброанализаторов.
Совместимость с системами автоматики и мониторинга
Современная ВРУ — это цифровой объект. Двигатель не должен быть “черным ящиком”. Он должен предоставлять данные о своем состоянии в систему управления верхнего уровня (SCADA/DCS). Спецификация должна включать набор датчиков, интегрированных в конструкцию:
- Термосопротивления (Pt100/Pt1000): Минимум по два в каждой фазе обмотки статора и по одному на каждом подшипнике. Это позволяет строить тренды нагрева и прогнозировать отказы.
- Датчики вибрации: Акселерометры, установленные на крышках подшипников. Они позволяют отслеживать спектр вибрации в реальном времени.
- Детекторы частичных разрядов (опционально): Для высоковольтных двигателей (6 кВ, 10 кВ) установка онлайн-мониторинга частичных разрядов помогает выявить деградацию изоляции на ранней стадии, задолго до пробоя.
Интерфейсы передачи данных должны быть совместимы с протоколами Modbus RTU/TCP или Profibus, которые являются стандартом в российской и европейской промышленности. Отсутствие этих интерфейсов заставляет персонал полагаться на периодические ручные замеры, что снижает общую надежность системы.
Типичные ошибки при закупке и монтаже
Даже идеально подобранный двигатель можно вывести из строя неправильным обращением. Ниже приведены ошибки, которые мы видим чаще всего.
Ошибка 1: Игнорирование направления вращения и муфт
Некоторые компрессоры ВРУ чувствительны к направлению вращения. Ошибка при подключении фаз (для двигателей без ЧПП) может привести к работе компрессора “вхолостую” или к разрушению лопаток. Всегда проверяйте направление вращения перед жестким соединением (coupling) с компрессором. Кроме того, использование жестких муфт вместо упругих или мембранных передает осевые и радиальные усилия от компрессора на подшипники двигателя, значительно сокращая их ресурс.
Ошибка 2: Неправильная центровка
Статистика показывает, что более 50% преждевременных отказов (premature failures) подшипников связаны с несоосностью (misalignment). При монтаже двигателя на раму ВРУ необходимо использовать лазерную центровку. Использование щупов и линейок недопустимо для мощностей свыше 50 кВт. Тепловое расширение корпуса компрессора при работе должно быть учтено в расчетах центровки (“hot alignment”). Если этого не сделать, при выходе на рабочий режим валы сместятся, возникнут избыточные нагрузки.
Ошибка 3: Хранение без консервации
Часто двигатели для ВРУ поставляются заранее и хранятся на складе месяцами. Если двигатель не оснащен подогревателями и не проходит регулярную прокрутку вала (для распределения смазки), подшипники подвергаются статической деформации (бринеллированию), а изоляция впитывает влагу. Перед пуском после длительного хранения обязательно измерьте сопротивление изоляции мегаомметром. Если оно ниже 1 МОм на 1 кВ номинального напряжения, двигатель требует сушки.
Сертификация и нормативные требования
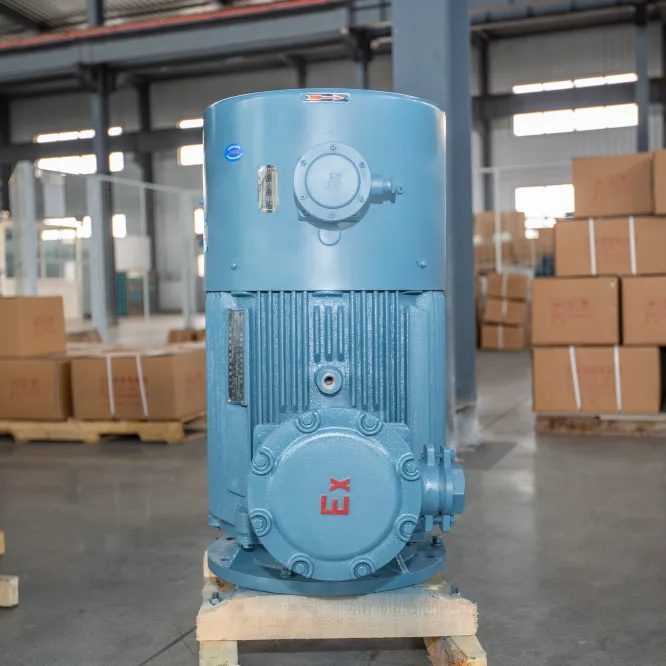
При импорте или покупке двигателей для ВРУ необходимо учитывать нормативную базу. В России и странах ЕАЭС обязательным является получение сертификата соответствия ТР ТС 004/2011 (О безопасности низковольтного оборудования) и ТР ТС 020/2011 (Электромагнитная совместимость). Для двигателей, используемых во взрывоопасных зонах (например, рядом с блоками очистки воздуха или хранения продуктов разделения, если есть риск утечки горючих газов, хотя кислород и азот сами по себе не горючи, но масло в компрессорах может создавать риски), требуется сертификат Ex (ГОСТ IEC 60079).
Для экспорта или использования международного оборудования важны сертификаты CE (Европа) и UL/cUL (США/Канада). Наличие сертификата ISO 9001 у производителя является базовым требованием, гарантирующим стабильность качества. Однако для ВРУ мы рекомендуем запрашивать протоколы заводских испытаний (FAT), включающие проверку сопротивления изоляции, испытания на холостом ходу и проверку вибрации.
Источник: Ассоциация производителей электрооборудования отмечает, что наличие полной технической документации на русском языке является обязательным требованием для прохождения экспертизы промышленной безопасности на объектах I и II класса опасности, к которым часто относятся крупные ВРУ.
Как выбрать поставщика: критерии оценки
Рынок насыщен предложениями, но не все поставщики понимают специфику ВРУ. При выборе партнера обратите внимание на следующие факторы:
- Техническая экспертиза: Способен ли менеджер обсудить детали исполнения изоляции, типы подшипников и варианты монтажа обогревателей? Если вам предлагают “стандартный каталожный вариант” без вопросов о условиях эксплуатации — это красный флаг.
- Наличие складской программы запчастей: Возможность быстро получить комплект подшипников или вентилятор охлаждения критична для минимизации простоев.
- Сервисная поддержка: Предлагает ли поставщик шеф-монтаж и пусконаладочные работы? Для сложных приводов это необходимость.
- Гибкость производства: Возможность изготовления двигателя под конкретные присоединительные размеры существующего компрессора (если это замена) сэкономит время на переделку фундамента и трубопроводов.
Компания [Название Вашей Компании] специализируется на поставках приводной техники для сложного промышленного оборудования, включая криогенные системы. Мы сотрудничаем с проверенными производителями, такими как ООО «Даньдун Хуанхай Электродвигатель», чья продукция соответствует высоким стандартам энергоэффективности и надежности. Мы не просто продаем коробки с металлом, мы обеспечиваем инженерное сопровождение подбора оборудования, чтобы гарантировать его бесшовную интеграцию в ваш технологический процесс.
Часто задаваемые вопросы
Какой класс защиты IP необходим для двигателя ВРУ?
Для двигателей, установленных в помещении машинного зала ВРУ, обычно достаточно IP54 или IP55. Это защищает от пыли и брызг воды. Если двигатель установлен на улице (например, для вспомогательных насосов), требуется минимум IP55, а лучше IP65. Важно помнить, что высокий IP не отменяет необходимости установки обогревателей пространства для борьбы с конденсатом внутри корпуса.
Можно ли использовать обычный асинхронный двигатель для привода турбодетандера?
Нет, турбодетандеры обычно работают на очень высоких скоростях (тысячи и десятки тысяч оборотов в минуту) и часто являются генераторами энергии или работают в режиме торможения. Для них используются специализированные высокоскоростные двигатели-генераторы или приводы с магнитными подшипниками. Стандартный асинхронный двигатель физически не сможет достичь таких скоростей без сложного редуктора, который внесет дополнительные потери и вибрации.
В чем разница между двигателями для кислородных и азотных компрессоров?
С точки зрения электрической части разницы нет. Однако, если двигатель находится в зоне потенциального контакта с кислородом (что редко, но возможно при авариях), материалы должны быть кислородно-совместимыми (негорючими, не создающими искр). Обычно двигатели вынесены за пределы опасных зон, поэтому основное различие заключается в требованиях к надежности и резервированию, так как остановка кислородного компрессора часто опаснее остановки азотного.
Какой срок службы ожидать от специализированного двигателя ВРУ?
При правильном подборе, монтаже и обслуживании срок службы изоляции составляет 20–25 лет. Подшипники требуют замены каждые 3–5 лет (или согласно данным вибромониторинга). Реальный срок службы всего агрегата зависит от качества технического обслуживания и условий эксплуатации, но капитальный ремонт обычно требуется не ранее чем через 10–12 лет непрерывной работы.
Заключение: надежность как инвестиция
Специфика выбора привода для воздухоразделительной установки диктует отказ от универсальных решений в пользу инженерно-оптимизированных продуктов. Электродвигатель для воздушно-разделительных установок: специфика которого раскрыта в этой статье, должен рассматриваться не как расходный материал, а как ключевой актив, определяющий рентабельность всего производства. Экономия на классе энергоэффективности, качестве изоляции или системе мониторинга неизбежно приведет к многократным затратам на ремонты и простои.
Инвестиции в правильный двигатель с усиленной изоляцией, подходящим климатическим исполнением и современной системой диагностики окупаются за счет снижения операционных расходов и повышения коэффициента готовности установки (availability). Не позволяйте скрытым дефектам и несоответствию спецификациям ставить под угрозу ваш бизнес.
Если вы столкнулись с задачей модернизации приводов ВРУ или проектированием новой линии, наши эксперты готовы провести аудит ваших технических требований и предложить решение, которое обеспечит максимальную надежность и эффективность.
Свяжитесь с нами сегодня для получения консультации и расчета стоимости оборудования с учетом всех технических нюансов вашего проекта.