Химический электродвигатель: защита от коррозии и взрывозащита
2026-09-09
- Химический электродвигатель: защита от коррозии и взрывозащита — критерии выбора для агрессивных сред
- Почему стандартные двигатели умирают в химической среде: анализ отказов
- Материаловедение для инженера: из чего делают настоящие химические двигатели
- Взрывозащита: виды и применение в химической промышленности
- Степень защиты IP и герметизация: барьер для влаги и химикатов
- Подшипники и смазка: скрытая угроза надежности
- Как выбрать поставщика: чек-лист для закупки
- Часто задаваемые вопросы
- Заключение: инвестиция в безопасность и непрерывность бизнеса
Химический электродвигатель: защита от коррозии и взрывозащита — критерии выбора для агрессивных сред
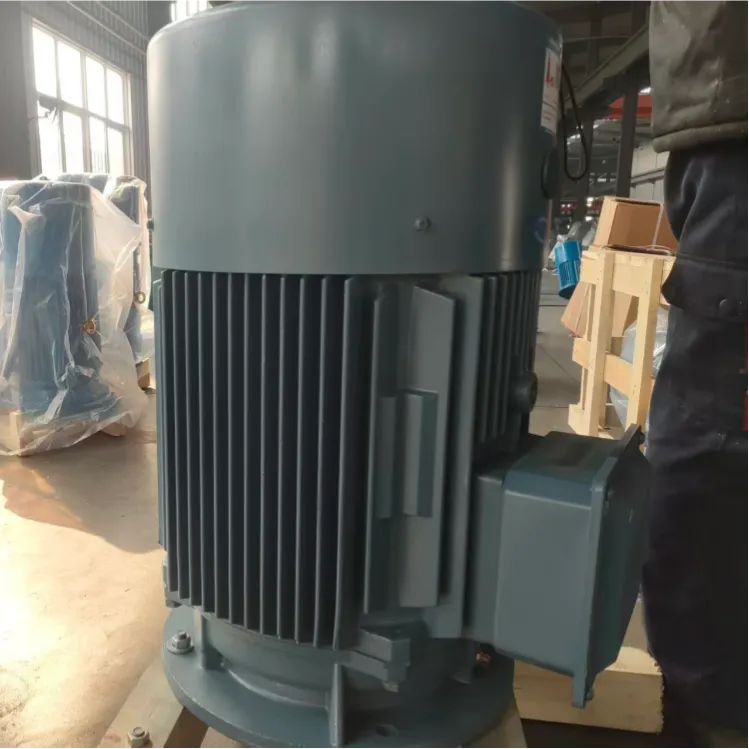
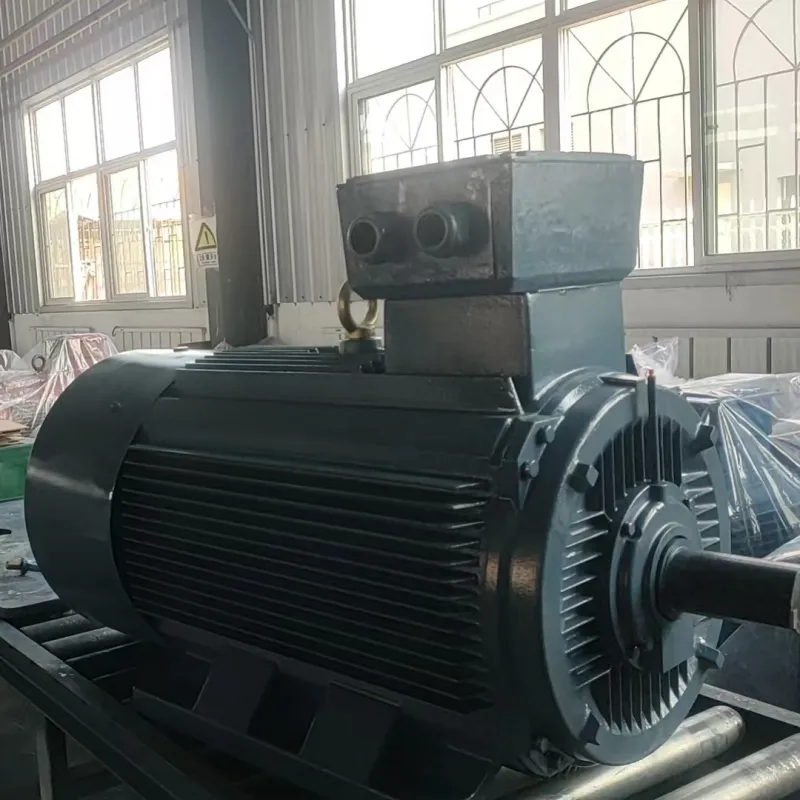
В химической промышленности отказ оборудования стоит не просто денег, а жизней. Когда мы говорим о приводе насосов, мешалок или компрессоров в зонах с высокой концентрацией кислот, щелочей или легковоспламеняющихся газов, стандартные промышленные решения становятся миной замедленного действия. Химический электродвигатель: защита от коррозии и взрывозащита — это не просто набор технических характеристик из каталога, а комплексная инженерная философия, определяющая выживаемость всего производственного цикла.
За последние 15 лет работы с предприятиями нефтегазового и химического сектора мы видели сотни случаев, когда экономия на специализированном исполнении двигателя приводила к остановке линии на 3-4 недели. Причина? Банальная коррозия клеммной коробки или искра от статического электричества в зоне класса взрывоопасности 1Ex. В этой статье мы разберем, как правильно специфицировать двигатель для таких условий, какие материалы действительно работают, а какие являются лишь маркетинговой оболочкой, и почему сертификация EAC и ГОСТ Р здесь важнее, чем бренд производителя.
Наша цель — дать вам инструмент для принятия обоснованного решения. Мы не будем перечислять сухие цифры без контекста. Вместо этого мы покажем, как параметры защиты IP, материал корпуса и тип взрывозащиты взаимодействуют друг с другом в реальных условиях эксплуатации. Если вы инженер-проектировщик, закупщик или главный механик, эта информация сэкономит вам бюджет и нервы.
Почему стандартные двигатели умирают в химической среде: анализ отказов
Прежде чем говорить о решениях, нужно честно взглянуть на проблемы. Обычный асинхронный двигатель общего назначения (общепром) рассчитан на работу в помещениях с нормальной влажностью и отсутствием агрессивных паров. Его корпус из серого чугуна, окрашенный стандартной эмалью, начинает деградировать уже через 6-8 месяцев контакта с парами серной кислоты или хлора.
В нашей практике был показательный кейс на заводе по производству удобрений в Татарстане. Заказчик установил двигатели серии АИР с простой антикоррозийной покраской в цехе аммиачной селитры. Через год эксплуатации произошло короткое замыкание в клеммной коробке. При вскрытии выяснилось, что конденсат, содержащий агрессивные соли, проник через сальниковые уплотнения валов и разъел медные контакты. Результат: пожар класса Е, повреждение смежного оборудования и простой линии на 12 дней.
Этот случай иллюстрирует две главные угрозы:
- Электрохимическая коррозия: Разрушение металла под действием блуждающих токов и химически активных сред. Она начинается с микроповреждений лакокрасочного покрытия и быстро переходит на несущие элементы корпуса и подшипниковые щиты.
- Проникновение агрессивных сред внутрь: Даже если корпус цел, пары могут проникать через вал или кабельный ввод. Внутри двигателя они конденсируются, образуя электролит, который разрушает изоляцию обмотки.
Кроме того, в химических производствах часто присутствуют взрывоопасные смеси. Искра, возникшая при коммутации в обычном двигателе, или перегрев поверхности корпуса выше температуры воспламенения газа, может привести к детонации. Именно поэтому понятие «химический электродвигатель» всегда включает в себя два неразрывных компонента: стойкость материалов к среде и конструктивную взрывозащиту.
Рекомендация: Перед выбором двигателя проведите аудит атмосферы в месте установки. Зафиксируйте тип агрессивных веществ, их концентрацию, температуру окружающей среды и наличие взрывоопасных зон согласно ГОСТ 30852.1 (или международному IEC 60079).
Материаловедение для инженера: из чего делают настоящие химические двигатели
Выбор материала корпуса — это первый рубеж обороны. Здесь нет места компромиссам. Стандартный чугун (GG25) подходит только для нейтральных сред. Для химической отрасли используются три основные группы материалов, каждая из которых имеет свои пределы применимости.
Нержавеющая сталь (AISI 316 / 12X18H10T)
Это «золотой стандарт» для большинства химических применений. Сталь марки AISI 316 содержит молибден, который значительно повышает стойкость к точечной коррозии (питтингу) в хлоридсодержащих средах. Двигатели из нержавеющей стали идеально подходят для пищевых производств, фармацевтики и легкой химии.
Однако, у нержавейки есть предел. В средах с высокой концентрацией соляной или серной кислоты при повышенных температурах даже AISI 316 может подвергаться межкристаллитной коррозии. В таких случаях мы рекомендуем использовать дуплексные стали или переходить на сплавы на основе никеля.
Чугун с эпоксидным покрытием и цинкованием
Более бюджетный вариант, который часто предлагается как «антикоррозийное исполнение». Суть метода заключается в многослойной защите: сначала наносится слой цинка (гальваническое или горячее цинкование), затем грунт, и наконец, толстослойная эпоксидная или полиуретановая краска.
Важно понимать: такая защита работает только до тех пор, пока покрытие цело. Одна царапина при монтаже или вибрационная усталость покрытия открывают путь коррозии. Поэтому для двигателей такого типа критически важно качество подготовки поверхности (стандарт Sa 2.5 по ISO 8501-1) и толщина слоя (не менее 200 мкм). Мы видели случаи, когда дешевые аналоги с толщиной слоя 80 мкм теряли защиту за один сезон эксплуатации на открытом воздухе в приморской зоне.
Экзотические сплавы (Hastelloy, Titanium)
Для экстремальных сред, таких как производство плавиковой кислоты или работа с бромом, используются двигатели из титана или сплавов Hastelloy C-276. Это нишевые решения, стоимость которых может в 10-15 раз превышать стоимость стандартного двигателя. Их применение оправдано только там, где другие материалы разрушаются за считанные дни.
| Материал корпуса | Стойкость к кислотам | Стойкость к щелочам | Температурный лимит | Относительная стоимость |
|---|---|---|---|---|
| Чугун GG25 + покраска | Низкая | Средняя | до +40°C (среда) | 1x (База) |
| Нерж. сталь AISI 316 | Высокая (кроме HCl) | Высокая | до +60°C (среда) | 3x – 4x |
| Дуплексная сталь | Очень высокая | Очень высокая | до +80°C (среда) | 6x – 8x |
| Hastelloy / Титан | Экстремальная | Экстремальная | до +100°C+ (среда) | 15x+ |
При выборе материала также учитывайте гальваническую совместимость. Если вал из нержавеющей стали, а подшипниковый щит из обычного чугуна, в присутствии электролита (влаги) возникнет гальваническая пара, ускоряющая разрушение менее благородного металла. Все сопрягаемые детали должны быть выполнены из материалов с близкими электрохимическими потенциалами или изолированы друг от друга.
Действие: Запросите у поставщика паспорт материала (Material Certificate) для корпуса и вала. Убедитесь, что марка стали соответствует заявленной в спецификации.
Взрывозащита: виды и применение в химической промышленности
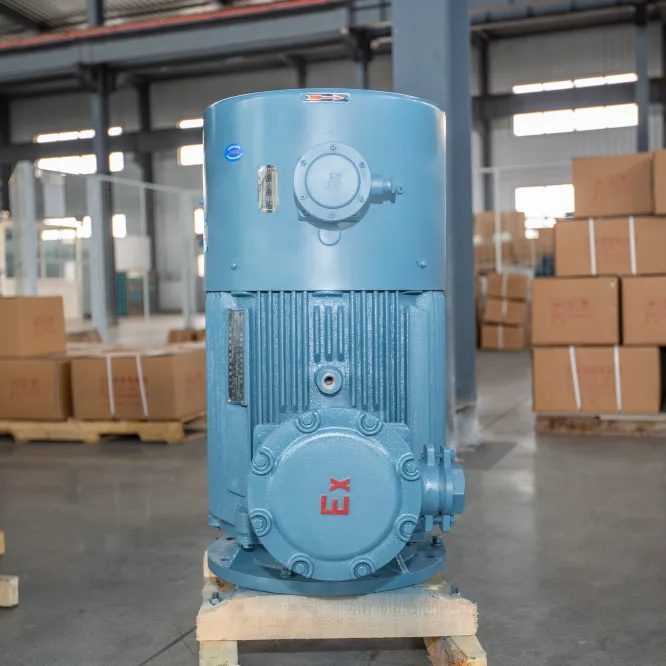
Химическое производство почти всегда сопровождается наличием взрывоопасных газов, паров или пыли. Электродвигатель в такой зоне должен быть выполнен во взрывозащищенном исполнении. В России и странах ЕАЭС маркировка регулируется ГОСТ 31610.1 (гармонизирован с МЭК 60079-0).
Маркировка взрывозащиты выглядит сложно, но расшифровывается логично. Например: 1Ex d IIB T4 Gb. Давайте разберем каждый элемент, так как ошибка здесь недопустима.
- Уровень взрывозащиты:
- 0 — Особовзрывобезопасный (для зоны 0, где взрывоопасная смесь присутствует постоянно).
- 1 — Взрывобезопасный (для зоны 1).
- 2 — Повышенная надежность против взрыва (для зоны 2).
- Вид взрывозащиты:
- d (Flameproof) — Взрывонепроницаемая оболочка. Самый распространенный тип для химии. Корпус выдерживает внутренний взрыв и не пропускает пламя наружу.
- e (Increased Safety) — Повышенная безопасность. Исключает возникновение искр и дугообразования. Применяется для зон с меньшей вероятностью наличия газа.
- n (Non-sparking) — Искробезопасное исполнение. Часто используется для вентиляторов.
- m (Encapsulation) — Герметизация компаундом. Подходит для малых мощностей.
- Группа взрывоопасной смеси:
- IIA — Пропан, бензин.
- IIB — Этилен, сероводород (H2S). Очень важно для нефтегаза!
- IIC — Водород, ацетилен. Самая опасная группа, требующая максимальных зазоров и прочности оболочки.
- Температурный класс (T1-T6): Показывает максимальную температуру поверхности двигателя.
- T1: до 450°C
- T3: до 200°C
- T4: до 135°C (стандарт для большинства химических процессов)
- T6: до 85°C (требуется для веществ с низкой температурой самовоспламенения, например, сероуглерода)
Для химического электродвигателя наиболее частым выбором является исполнение 1Ex d IIB T4 или 1Ex d IIC T4, если присутствует водород. Использование двигателя с маркировкой T4 в среде, требующей T3, приведет к перегреву поверхности выше температуры вспышки газа, что гарантированно вызовет аварию.
Еще один критический момент — защита вала. В двигателях типа «d» зазор между валом и крышкой должен быть достаточно мал, чтобы пламя не вырвалось наружу, но достаточно велик, чтобы вал не заклинило при нагреве. Для химических сред этот зазор дополнительно уплотняется специальными манжетами, стойкими к агрессивным средам (например, из витона или тефлона).
Важно: Не путайте степень защиты IP с уровнем взрывозащиты. IP65 защищает от пыли и струй воды, но не гарантирует, что искра внутри не вызовет взрыв газа снаружи. Вам нужны оба параметра.
Степень защиты IP и герметизация: барьер для влаги и химикатов
Даже самый стойкий материал корпуса бесполезен, если влага попадет внутрь обмоток. Для химических производств минимально допустимая степень защиты — IP55, но мы настоятельно рекомендуем IP65 или IP66.
Разница существенна:
— IP55: Защита от пыли (неполная) и водяных струй.
— IP65: Полная защита от пыли и водяных струй.
— IP66: Полная защита от пыли и сильных водяных струй (штормовые условия, мойка оборудования под давлением).
В химической промышленности часто применяется мойка оборудования агрессивными растворами под высоким давлением. В таких случаях требуется IP66 или даже IP67 (кратковременное погружение). Однако, увеличение IP влечет за собой ухудшение теплоотдачи. Двигатель в полностью закрытом корпусе (TEFC — Totally Enclosed Fan Cooled) охлаждается хуже, чем открытый. Это значит, что при выборе двигателя с IP65/66 нужно брать модель с большим запасом по мощности или улучшенной системой охлаждения (например, с независимым вентилятором охлаждения IC416).
Критические узлы герметизации
Слабое место любого двигателя — это точки ввода кабелей и выхода вала.
1. Кабельные вводы: Должны быть выполнены из нержавеющей стали или латуни с никелированием. Резиновые уплотнительные кольца должны быть из материала, стойкого к конкретным химикатам на объекте (нитрил, силикон, фторкаучук). Универсальной резины не существует.
2. Сальниковое уплотнение вала: Стандартные резиновые сальники быстро дубеют и трескаются от озона или химпаров. Решение — использование двойных сальников с камерой для смазки или магнитных муфт (для насосов), которые полностью исключают контакт вала с внешней средой.
3. Дренажные отверстия: В нижней части корпуса должны быть предусмотрены дренажные пробки для удаления конденсата. В химической среде эти пробки должны иметь химстойкие уплотнения и легко открываться для обслуживания.
Мы столкнулись с ситуацией, когда на заводе в Нижнекамске двигатели с IP55 вышли из строя из-за того, что дренажные отверстия были забиты грязью, а конденсат, насыщенный парами кислоты, накапливался внизу корпуса, разъедая нижнюю часть обмотки. Регулярное обслуживание дренажа было игнорировано персоналом. Переход на IP65 с принудительной циркуляцией воздуха решил проблему накопления конденсата.
Совет: При заказе уточняйте тип уплотнительных материалов (O-rings). Стандартный NBR (нитрил) не подходит для кетонов и некоторых эфиров. Требуйте FKM (витон) или EPDM в зависимости от вашей химической карты.
Подшипники и смазка: скрытая угроза надежности
Подшипниковый узел — это механическое сердце двигателя. В химических условиях опасность представляет не только нагрузка, но и миграция химикатов внутрь подшипника. Если агрессивная среда смешивается со смазкой, она меняет ее вязкость и смазывающие свойства. Результат — перегрев, заклинивание и разрушение подшипника.
Для химических электродвигателей применяются следующие решения:
— Герметичные подшипники (ZZ или 2RS): Защищают от попадания грязи, но могут не выдержать высокого давления при мойке.
— Подшипники с усиленными манжетами: Специальные конструкции, устойчивые к химическому воздействию.
— Система смазки: Для крупных двигателей рекомендуется система непрерывной подачи смазки или возможность замены смазки без разборки двигателя. Тип смазки должен быть синтетическим и химически инертным (например, на основе полиальфаолефинов PAO).
Также важно учитывать влияние блуждающих токов. В частотно-регулируемых приводах (ЧРП), которые часто используются для управления химическими насосами, на валу двигателя возникают высокочастотные токи. Они проходят через подшипники, вызывая эрозию дорожек качения (эффект флейтинга). Для защиты необходимо использовать изолированные подшипники со стороны привода или устанавливать кольцевые заземлители вала (shaft grounding rings).
В нашей практике ремонт двигателей после выхода из строя подшипников из-за токов ЧРП составлял до 30% от общего объема ремонтов на одном из нефтехимических комплексов. Установка заземляющих колец снизила эту статистику до нуля за первый же год.
Как выбрать поставщика: чек-лист для закупки
Рынок предлагает множество вариантов, от дешевых азиатских аналогов до премиальных европейских брендов. Как не ошибиться? Вот алгоритм действий, основанный на нашем опыте взаимодействия с десятками заводов.
- Проверка сертификации: Требуйте сертификат соответствия ТР ТС 012/2011 «О безопасности оборудования для работы во взрывоопасных средах». Без этого знака EAC эксплуатация двигателя в РФ и странах ЕАЭС незаконна и опасна. Проверьте номер сертификата в реестре Росаккредитации.
- Аудит производственных возможностей: Если заказ крупный, запросите видео или фото процесса нанесения антикоррозийного покрытия. Вас должна интересовать камера подготовки поверхности и толщина наносимого слоя. Поставщик, который красит двигатель «поверх ржавчины», не подходит.
- Тест на совместимость материалов: Попросите поставщика предоставить таблицу химической стойкости материалов двигателя (корпус, краска, уплотнения, кабельные вводы) именно к вашим реагентам. Если вам дают общую таблицу «стойкость к кислотам», это красный флаг. Нужна конкретика: «стойкость к 10% раствору H2SO4 при 40°C».
- Наличие запасных частей: Химические двигатели часто имеют нестандартные уплотнения и фланцы. Убедитесь, что комплект уплотнений (service kit) доступен для быстрой поставки. Ждать 3 месяца сальник из-за границы — непозволительная роскошь.
- Гарантийные условия: Обратите внимание на исключения из гарантии. Многие поставщики снимают гарантию, если двигатель использовался с ЧРП без выходного фильтра, или если степень защиты IP была нарушена при монтаже кабельного ввода.
Цена химического электродвигателя может быть в 2-5 раз выше обычного. Но если посчитать стоимость часа простоя химического реактора, которая может достигать тысяч долларов, становится ясно: надежный двигатель окупается за счет предотвращения аварий.
В этом контексте важно отметить опыт производителей, способных обеспечивать полный контроль качества на всех этапах. Например, ООО «Даньдун Хуанхай Электродвигатель» — современный производитель, расположенный в Китае (провинция Ляонин), который реализует замкнутый производственный цикл: от научных исследований и проектирования до серийного выпуска и сервисной поддержки. Компания специализируется на трехфазных асинхронных двигателях, включая энергоэффективные модели классов IE4 (серия YE4) и IE5 (серия YE5), а также взрывозащищенные двигатели повышенной энергоэффективности (серия YBX4) и частотно-регулируемые модели (YBBP, YVF).
Производственная база «Даньдун Хуанхай» площадью 66 000 м² оснащена более чем 370 единицами современного оборудования, а штат включает 56 инженерно-технических специалистов. Ключевым преимуществом для химических предприятий является строгий контроль качества по стандарту ISO 9001 и наличие собственной испытательной базы. Каждый двигатель перед отгрузкой проходит комплексные тесты: на изоляцию, нагрев, вибрацию и безопасность. Такой подход, подкрепленный членством компании в Подкомитете по взрывозащищённым электродвигателям Китайской ассоциации производителей электротехнического оборудования, гарантирует, что заявленные характеристики взрывозащиты и коррозионной стойкости соответствуют реальным условиям эксплуатации. Возможность адаптации напряжения, частоты и конструктивных особенностей под индивидуальные требования заказчика делает таких производителей надежными партнерами для сложных промышленных задач.
Часто задаваемые вопросы
Можно ли использовать обычный двигатель во взрывозащищенном корпусе в кислотной среде?
Нет, если корпус не имеет дополнительной химстойкой обработки. Взрывозащищенная оболочка (тип «d») обычно делается из чугуна или алюминия. Без специального покрытия (эпоксидного, цинкового) или использования нержавеющей стали, агрессивные пары быстро разрушат корпус, нарушив его взрывонепроницаемость. Сначала коррозия съест резьбу крышек, затем увеличатся зазоры, и двигатель потеряет свой взрывозащитный статус.
Какой класс нагрева изоляции выбрать для химического производства?
Рекомендуем класс изоляции F (155°C) с запасом по температуре для класса B (130°C). Химические среды часто требуют использования двигателей с повышенным температурным запасом, так как загрязнение поверхности корпуса (налипание продуктов реакции) ухудшает теплоотдачу. Класс H (180°C) используется реже, так как он дороже и требует специальных материалов, но может быть необходим для тяжелых режимов работы.
Влияет ли частотный регулятор (ЧРП) на выбор химического двигателя?
Да, и существенно. ЧРП создает гармонические искажения напряжения, что приводит к дополнительному нагреву обмоток и появлению токов на валу. Для работы с ЧРП двигатель должен иметь:
1. Усиленную изоляцию обмоток (инверторное исполнение).
2. Независимый вентилятор охлаждения (чтобы обеспечить поток воздуха на низких оборотах).
3. Защиту подшипников от токов (изолированные подшипники или заземляющие кольца).
Без этих мер срок службы двигателя сократится в 2-3 раза.
Что делать, если двигатель долго не работал в агрессивной среде?
Перед запуском после длительного простоя обязательно измерьте сопротивление изоляции обмоток мегаомметром. Влага и химикаты могли проникнуть в микропоры изоляции. Если сопротивление ниже нормы (менее 1 МОм на 1 кВ номинального напряжения), двигатель необходимо просушить в сушильной камере или подачей низкого напряжения. Запуск «мокрого» двигателя приведет к пробою изоляции и межвитковому замыканию.
Заключение: инвестиция в безопасность и непрерывность бизнеса
Выбор правильного химического электродвигателя: защита от коррозии и взрывозащита которого выполнена на профессиональном уровне, является фундаментом безопасности вашего предприятия. Это не та статья расходов, на которой можно экономить, используя «временные» решения. Каждый рубль, вложенный в правильные материалы (AISI 316, дуплекс), правильную маркировку взрывозащиты (Ex d IIC T4) и качественную герметизацию (IP66), возвращается вам в виде бесперебойной работы и отсутствия аварийных ситуаций.
Мы рекомендуем подход, основанный на данных: анализируйте среду, проверяйте сертификаты, требуйте тесты на совместимость материалов. Не полагайтесь на уверения менеджеров «это универсальное решение». В химии универсальных решений не бывает.
Если вы сталкиваетесь с проблемой подбора привода для сложного химического процесса, наши эксперты готовы провести бесплатный аудит ваших условий эксплуатации и предложить техническое решение, соответствующее стандартам ГОСТ и IEC. Мы помогаем инженерам избегать ошибок, которые стоят миллионов.
Подбор взрывозащищенных двигателей для химической промышленности
Свяжитесь с нами сегодня