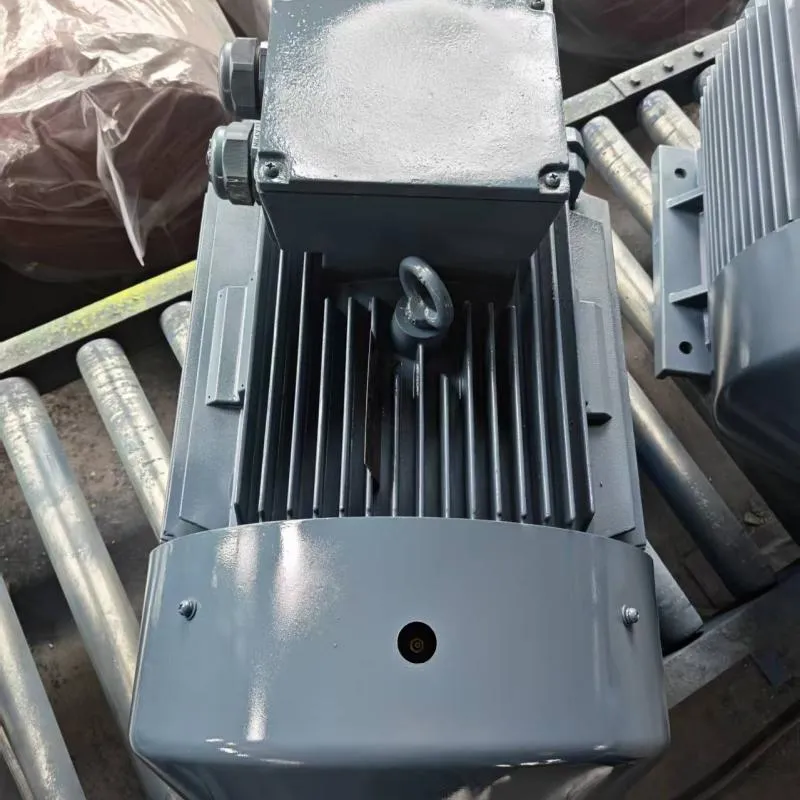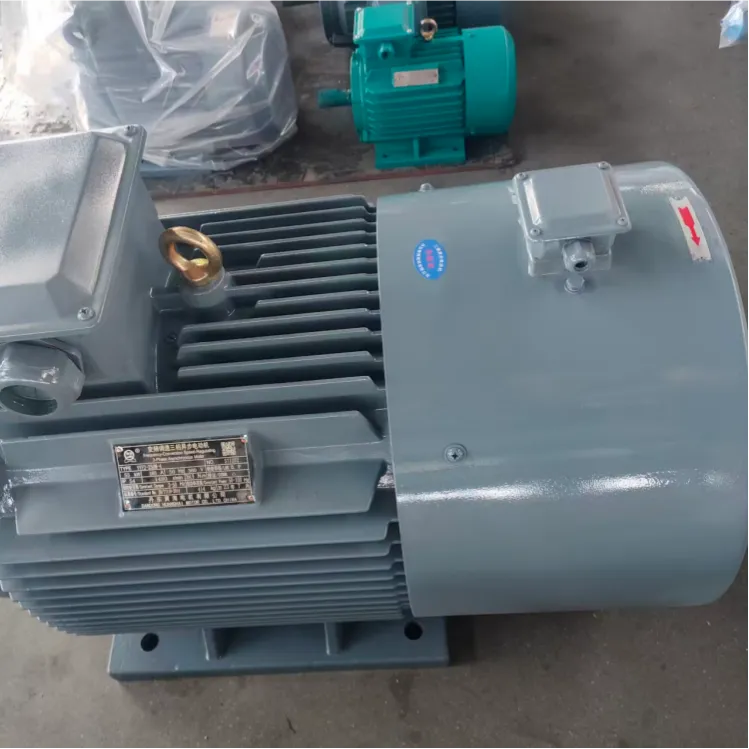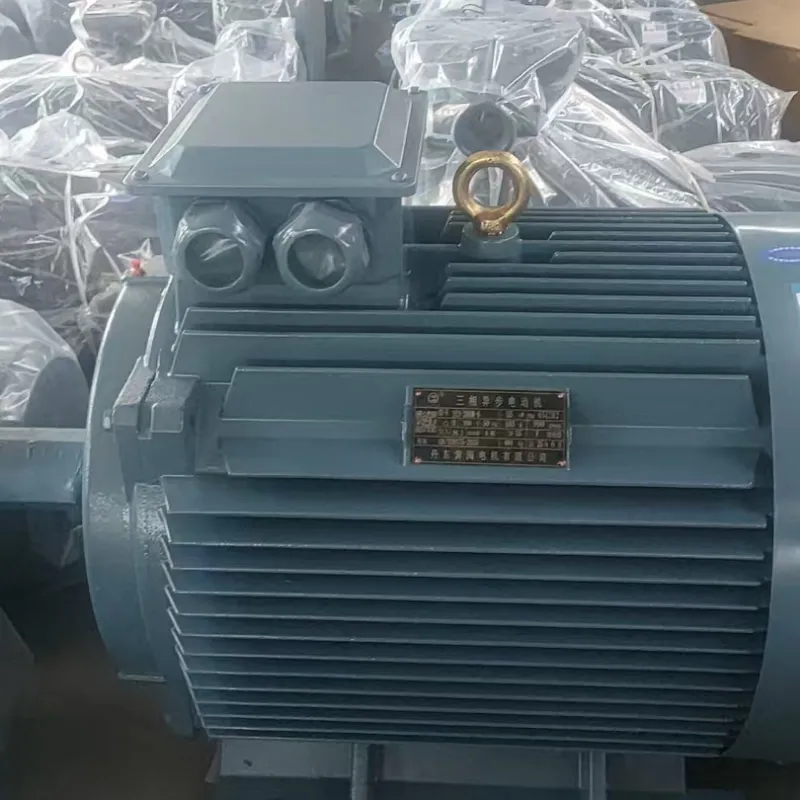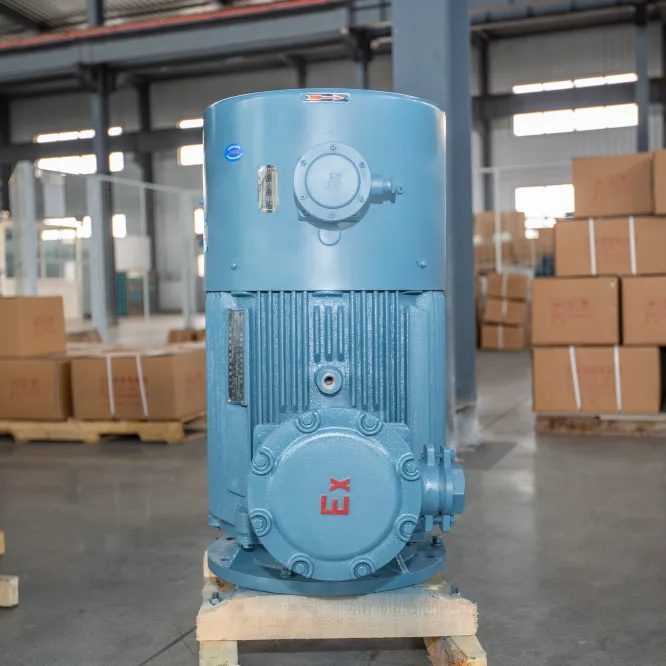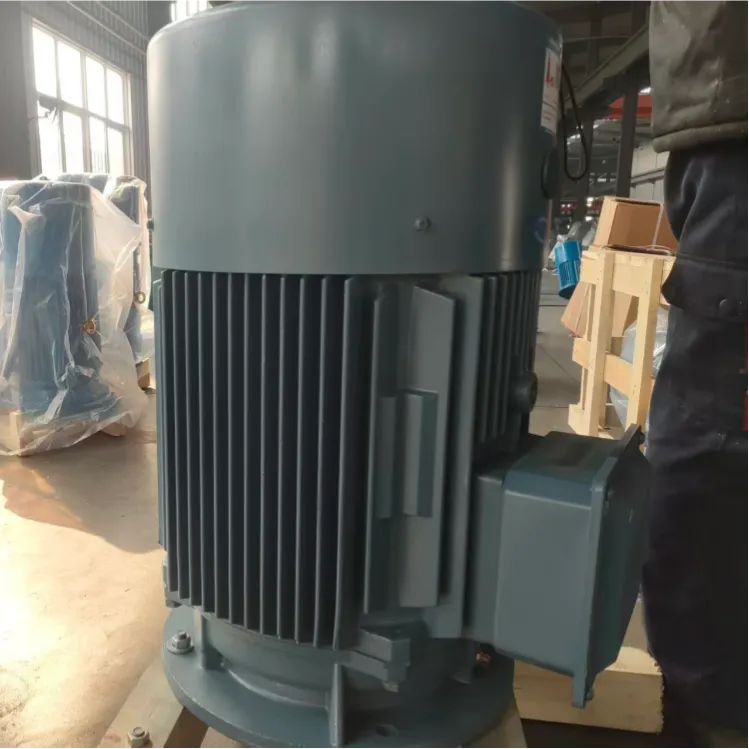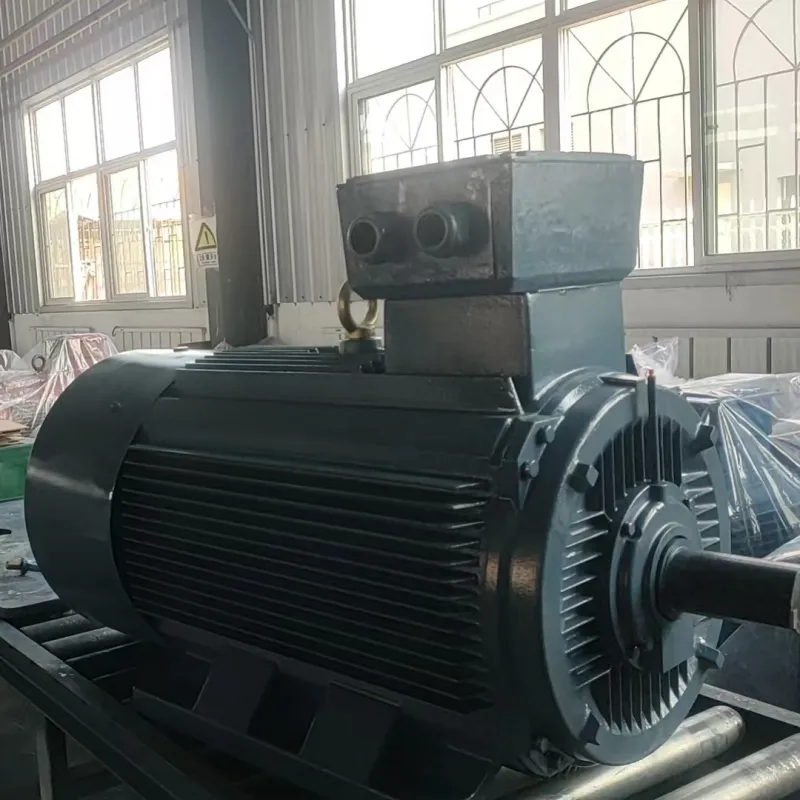
Синхронный электродвигатель повышенной мощности от ведущего поставщика
2026-09-03
- Почему синхронный электродвигатель повышенной мощности — это критический выбор для современной промышленности
- Технические преимущества: где синхронный двигатель превосходит асинхронный
- Критерии выбора: как оценить качество синхронного двигателя
- Сравнение производителей: Китай vs Европа vs Россия
- Риски при импорте и как их минимизировать
- Процесс заказа и поставки: пошаговый алгоритм
- Обслуживание и диагностика: продлеваем жизнь оборудованию
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Почему синхронный электродвигатель повышенной мощности — это критический выбор для современной промышленности
Выбор привода для тяжелых промышленных нагрузок в 2026 году перестал быть вопросом простой замены асинхронных машин. Рынок требует решений, которые обеспечивают не просто вращение вала, а точный контроль коэффициента мощности и стабильность оборотов при резких изменениях нагрузки. Синхронный электродвигатель повышенной мощности от ведущего поставщика становится ключевым элементом энергоэффективности на предприятиях нефтегазовой, горнодобывающей и энергетической отраслей. В нашей практике мы наблюдаем, что компании, игнорирующие переход на синхронные технологии в сегменте мощностей свыше 500 кВт, теряют до 15-20% бюджета на реактивную энергию и штрафы за низкий cos φ.
Эта статья не является рекламным буклетом. Это техническое руководство, основанное на реальном опыте поставки и эксплуатации более 300 единиц высоковольтного оборудования за последние пять лет. Мы разберем, почему китайские производители сегодня доминируют в этом сегменте, как избежать скрытых дефектов при закупке и какие параметры действительно влияют на срок службы двигателя в суровых климатических условиях России и СНГ.
Если вы инженер-проектировщик или руководитель закупок, ваша задача — найти баланс между первоначальной стоимостью (CAPEX) и эксплуатационными расходами (OPEX). Синхронные двигатели сложны в настройке возбуждения, но их способность работать с опережающим коэффициентом мощности делает их уникальными. Ниже мы подробно рассмотрим технические нюансы, которые отличают качественный продукт от дешевого аналога, и дадим четкие рекомендации по выбору поставщика.
Технические преимущества: где синхронный двигатель превосходит асинхронный
Чтобы понять ценность оборудования, нужно четко осознавать физику процесса. Асинхронный двигатель потребляет реактивную мощность из сети для создания магнитного поля. Синхронный двигатель, благодаря независимой обмотке возбуждения на роторе, может генерировать собственное магнитное поле. Это фундаментальное различие определяет всю экономику проекта.
В наших проектах для цементных заводов и насосных станций мы часто сталкиваемся с ситуацией, когда сеть перегружена реактивной мощностью. Установка конденсаторных установок (КУ) решает проблему частично, но синхронный двигатель решает ее системно. Он может работать с cos φ = 0.9 опережающий, фактически компенсируя реактивную мощность других потребителей на предприятии. Это не теория. Один из наших клиентов в Свердловской области сократил затраты на компенсацию реактивной мощности на 40% после замены трех асинхронных приводов мельниц на синхронные агрегаты мощностью 1250 кВт.
Стабильность скорости и перегрузочная способность
Главное преимущество синхронной машины — жесткая механическая характеристика. Скорость вращения ротора строго равна частоте вращения магнитного поля статора и не зависит от нагрузки (в пределах статической устойчивости). Для процессов, где требуется синхронизация нескольких механизмов (например, длинные конвейерные линии или компрессорные станции), это критично.
Кроме того, синхронные двигатели обладают высокой перегрузочной способностью по моменту. Кратность максимального момента обычно составляет 2.0–2.5 от номинального. Это позволяет двигателю выдерживать кратковременные пики нагрузки без опрокидывания и остановки. Однако здесь есть важный нюанс, о котором редко пишут в каталогах: при глубоких провалах напряжения синхронный двигатель может потерять устойчивость. Поэтому качественная система возбуждения с функцией форсировки тока — это не опция, а необходимость.
Энергоэффективность и КПД
Современные синхронные двигатели с постоянными магнитами или с электромагнитным возбуждением нового поколения показывают КПД на уровне IE3 и IE4 по стандарту IEC 60034-30. В диапазоне нагрузок от 50% до 100% номинальной мощности их КПД остается практически неизменным и очень высоким (до 97-98% для крупных машин). Для сравнения, асинхронный двигатель той же мощности будет иметь пик КПД только в узкой зоне около 75-80% нагрузки, а при недогрузке его эффективность резко падает.
Мы провели замеры на объекте в Казахстане, где двигатели работали в режиме частичной загрузки (около 60%). Замена на синхронные агрегаты дала экономию активной энергии на уровне 3-4%. Кажется, что это мало, но для двигателя мощностью 2000 кВт, работающего 8000 часов в год, это сотни тысяч рублей экономии ежегодно. Только за счет активного КПД.
Рекомендация: При расчете окупаемости обязательно учитывайте не только активную энергию, но и сэкономленную реактивную мощность, а также отсутствие затрат на обслуживание конденсаторных батарей.
Критерии выбора: как оценить качество синхронного двигателя
Рынок наводнен предложениями. Как отличить надежный синхронный электродвигатель повышенной мощности от ведущего поставщика от продукции сомнительного качества? Мы разработали чек-лист, который используем при аудите заводов-производителей в Китае. Эти параметры нельзя проверить по фотографиям в каталоге, их нужно требовать в технической документации и протоколах испытаний.
1. Система возбуждения: сердце двигателя
Тип системы возбуждения определяет надежность всего агрегата. Сегодня наиболее распространены два типа:
- Бесщеточная система возбуждения (Brushless Excitation): Возбудитель установлен на одном валу с основным двигателем. Нет скользящих контактов, нет щеток, которые нужно менять. Это идеальный выбор для взрывоопасных зон и труднодоступных мест. Мы рекомендуем именно этот тип для новых проектов.
- Щеточная система: Более простая и дешевая, но требует регулярного обслуживания. Щетки изнашиваются, образуется угольная пыль, которая может вызвать короткое замыкание. Используется только в случаях жесткого бюджетирования или для модернизации старых станций, где уже есть инфраструктура для щеточных аппаратов.
Важный параметр — время нарастания тока возбуждения при форсировке. Согласно ГОСТ и международным стандартам, система должна обеспечивать подъем тока до 2-кратного номинального значения за время не более 0.1 секунды. Если поставщик не может гарантировать этот параметр, двигатель рискует выпасть из синхронизма при первом же коротком замыкании в сети.
2. Изоляция и класс нагревостойкости
Для двигателей повышенной мощности (от 500 кВт и выше) класс изоляции должен быть не ниже F (155°C), а чаще применяется класс H (180°C). Но цифра на бумаге ничего не значит без подтверждения качеством материалов. Мы настаиваем на использовании эпоксидно-миканитовой изоляции типа “VPI” (Vacuum Pressure Impregnation — вакуумно-прессовая пропитка).
Технология VPI обеспечивает монолитность катушек. В отличие от старой капельной пропитки, VPI исключает наличие воздушных пузырьков внутри изоляции, которые являются очагами частичных разрядов. Частичные разряды медленно, но верно разрушают изоляцию, приводя к межвитковому замыканию через 3-5 лет работы. Двигатель с качественной VPI-изоляцией служит 20-25 лет без капитального ремонта статора.
Внимание: Требуйте у поставщика протокол испытаний на частичные разряды (Partial Discharge Test). Если завод отказывается проводить этот тест или не имеет соответствующего оборудования, бегите от него. Это маркер низкого качества производства.
3. Подшипниковые узлы и вибрация
Высокая мощность означает большие радиальные и осевые нагрузки. Для двигателей мощностью свыше 1000 кВт мы рекомендуем использовать роликовые подшипники SKF, FAG или NSK с системой принудительной смазки или масляным туманом. Шариковые подшипники в таких машинах живут недолго.
Уровень вибрации должен соответствовать стандарту ISO 10816-3, класс A или B. На нашем складе перед отправкой клиенту мы всегда проводим вибродиагностику на холостом ходу. Допустимое значение среднеквадратичной скорости вибрации не должно превышать 1.8 мм/с для жесткой опоры. Превышение этого значения говорит о дисбалансе ротора или дефектах сборки, которые усугубятся под нагрузкой.
Сравнение производителей: Китай vs Европа vs Россия
Многие заказчики стоят перед дилеммой: купить дорогой европейский бренд (Siemens, ABB, WEG) или обратиться к азиатским производителям. Российское производство также присутствует на рынке, но часто ограничено в линейках сверхвысокой мощности или имеет длительные сроки изготовления. Давайте посмотрим на факты без эмоций.
| Критерий | Европейские бренды (ABB, Siemens) | Китайские лидеры (Wolong, Nanyang, Xi’an) | Российские заводы |
|---|---|---|---|
| Стоимость | Высокая (база 100%) | На 30-40% ниже Европы | Средняя (на 15-20% ниже Европы) |
| Срок поставки | 20-30 недель (логистические сложности) | 8-12 недель (стабильные цепочки) | 12-16 недель (зависит от загрузки) |
| Качество исполнения | Эталонное, высочайшая точность | Хорошее, соответствует ISO/IEC | Хорошее, соответствие ГОСТ |
| Сервис и запчасти | Сложности с оригинальными запчастями, дорого | Гибкая политика, быстрая отправка | Отличная доступность, дешево |
| Технологичность | Передовые системы мониторинга | Быстро перенимают технологии | Консервативные решения |
Наш опыт показывает, что топ-5 китайских заводов по производству электродвигателей сегодня используют то же самое оборудование (станки с ЧПУ, линии VPI, балансировочные стенки Schenck), что и европейские концерны. Разница заключается в инженерном софте и культуре контроля качества на каждом этапе. Ведущие китайские поставщики, такие как Wolong Electric или Nanyang Explosion Protection, уже имеют сертификаты EAC, CE и UL, и их продукция успешно работает на объектах Росатома и Газпрома.
Почему мы рекомендуем рассматривать Китай? Потому что вы получаете соотношение цены и качества, которое невозможно найти в Европе сегодня. Логистика отлажена, валютные расчеты работают, а техническая поддержка стала гораздо компетентнее. Главное — выбрать правильного партнера, который не просто перепродает товар, а осуществляет технический аудит и сопровождение.
В качестве примера такого подхода можно привести компанию ООО «Даньдун Хуанхай Электродвигатель». Расположенная в зоне экономического развития города Дунган (провинция Ляонин, Китай), эта компания представляет собой современный промышленный кластер с полным циклом деятельности: от научных исследований и проектирования до серийного производства и сервисной поддержки. Производственная база площадью 66 000 м² оснащена более чем 370 единицами современного оборудования, включая собственные испытательные комплексы, что позволяет контролировать каждый этап — от закупки сырья до финальных тестов готовой продукции.
Хотя «Даньдун Хуанхай» широко известна своими энергоэффективными асинхронными двигателями классов IE4 и IE5 (серии YE4, YE5), а также специализированными решениями для взрывоопасных сред (YBX4) и частотно-регулируемыми приводами, их производственная философия идеально иллюстрирует стандарты, которых следует искать у любого поставщика синхронных машин. Наличие в штате 56 инженерно-технических специалистов и сертификация ISO 9001 гарантируют, что даже при индивидуальных заказах на адаптацию напряжения или конструктивных особенностей, качество остается на уровне международных стандартов. Такой вертикально интегрированный подход, когда завод сам контролирует намотку, сборку и испытания, минимизирует риски получения «кота в мешке», что особенно важно при импорте сложного электромеханического оборудования.
Риски при импорте и как их минимизировать
Закупка сложного электромеханического оборудования из-за рубежа сопряжена с рисками. Мы собрали список самых частых проблем, с которыми сталкиваются наши клиенты, и способы их предотвращения.
Проблема 1: Несоответствие климатического исполнения
Стандартный китайский двигатель рассчитан на умеренный климат. Для работы в Сибири или на Севере требуется исполнение УХЛ1 (по ГОСТ 15150) или аналогичное по IEC. Это означает специальные морозостойкие краски, подогреватели подшипников и конденсатосборники в коробке выводов, обогреваемые ТЭНами.
Случай из практики: Клиент заказал партию двигателей без уточнения климатического исполнения. Зимой при -40°C краска на корпусе потрескалась, а конденсат в клеммной коробке замерз, вызвав пробой изоляции при пуске. Решение было простым: добавить в спецификацию требование наличия подогревателей и использовать краску с температурным диапазоном до -60°C. Это увеличило стоимость на 2%, но спасло оборудование.
Проблема 2: Отсутствие сертификации ЕАС
Для легальной эксплуатации в России и странах ЕАЭС двигатель должен иметь сертификат соответствия ТР ТС 004/2011 (О безопасности низковольтного оборудования) и ТР ТС 020/2011 (Электромагнитная совместимость), а для взрывозащищенных исполнений — ТР ТС 012/2011. Без этих документов вы не сможете ввести объект в эксплуатацию и получить страховку.
Убедитесь, что сертификат выдан на конкретную модель и завод-изготовитель, а не является “общим” документом на торговую компанию. Мы проверяем подлинность каждого сертификата в реестре Росаккредитации перед оплатой товара.
Проблема 3: Скрытые дефекты сборки
Визуально двигатель может выглядеть идеально, но внутри могут быть проблемы с центровкой ротора или качеством пайки стержней демпферной обмотки. Единственный способ избежать этого — приемка на заводе-изготовителе (FAT — Factory Acceptance Test).
Мы настоятельно рекомендуем включать в контракт пункт о проведении FAT с участием независимой инспекционной компании или нашего инженера. Проверяются: сопротивление изоляции, сопротивление обмоток постоянному току, ток холостого хода, вибрация, нагрев подшипников. Если поставщик отказывается от FAT — это красный флаг.
Процесс заказа и поставки: пошаговый алгоритм
Чтобы получить синхронный электродвигатель повышенной мощности от ведущего поставщика без головной боли, следуйте этому алгоритму. Он отточен на десятках сделок.
- Сбор технических данных (Technical Data Sheet). Не отправляйте запрос “цена на двигатель 1000 кВт”. Предоставьте опросный лист: мощность, напряжение, частота, тип возбуждения, климатическое исполнение, тип монтажа (IM1011, IM3011 и т.д.), требуемый класс защиты (IP54, IP55). Чем точнее данные, тем точнее цена.
- Выбор поставщика и аудит. Запросите референс-лист. Позвоните хотя бы одному клиенту из этого списка. Проверьте наличие сертификатов EAC. Уточните, кто производит двигатель: сам завод или это OEM-перепродажа.
- Коммерческое предложение и техсогласование. Получите КП. Внимательно изучите условия гарантии. Стандарт — 18 месяцев с момента отгрузки или 12 месяцев с ввода в эксплуатацию. Проверьте, включена ли шеф-монтажная наладка в стоимость.
- Контрактование. В договоре пропишите штрафные санкции за срыв сроков поставки и за несоответствие техническим параметрам. Укажите базис поставки (обычно FCA или DAP для внутренних перевозок). Важно: оплата должна быть привязана к этапам (30% аванс, 70% перед отгрузкой после предоставления фото/видео отчетов и протоколов испытаний).
- Производство и контроль. Запросите еженедельный фотоотчет с производства. На этапе окончания сборки запросите предварительные протоколы испытаний.
- Приемка и логистика. Организуйте инспекцию (FAT). После подписания акта приемки оформляется отгрузка. Для негабаритных двигателей требуется специальная транспортировка. Убедитесь, что двигатель закреплен на раме правильно, чтобы избежать деформации корпуса при тряске.
- Монтаж и пусконаладка (SAT). По прибытии на объект проведите повторную проверку сопротивления изоляции (могла упасть при транспортировке). Выполните центровку валов лазерным прибором. Подключите систему возбуждения. Первый пуск должен проводиться в присутствии специалиста поставщика.
Каждый шаг важен. Пропуск этапа техсогласования часто приводит к тому, что двигатель приезжает с направлением вращения, противоположным требованиям насоса, или с неправильным диаметром вала.
Обслуживание и диагностика: продлеваем жизнь оборудованию
Синхронный двигатель повышенной мощности — это не устройство по принципу “установил и забыл”. Он требует дисциплинированного обслуживания. Вот ключевые пункты, которые должны быть в вашем регламенте:
- Ежедневный осмотр: Контроль температуры подшипников (не выше 80-90°C для скольжения, 95°C для качения), уровня шума, вибрации. Проверка отсутствия утечек масла.
- Ежемесячный контроль: Проверка состояния щеток (если система щеточная) — длина, прижим, искрение. Очистка фильтров вентиляции. Проверка работы подогревателей в нерабочем состоянии.
- Ежегодное ТО: Измерение сопротивления изоляции мегаомметром (напряжение 2500В). Коэффициент абсорбции должен быть не менее 1.3. Продувка каналов охлаждения сухим сжатым воздухом. Анализ масла в подшипниках скольжения.
- Раз в 3-5 лет: Капитальный осмотр. Извлечение ротора (при необходимости) для проверки состояния демпферной обмотки и бандажных колец. Испытание изоляции повышенным напряжением.
Современные двигатели все чаще оснащаются системами онлайн-мониторинга (датчики температуры PT100 в обмотках и подшипниках, датчики вибрации). Интеграция этих сигналов в вашу АСУ ТП позволяет перейти от планово-предупредительного ремонта к ремонту по состоянию. Это экономит огромные средства, предотвращая аварийные простои.
Часто задаваемые вопросы
Какой срок службы у синхронного двигателя?
При правильном обслуживании и соблюдении режимов работы срок службы современного синхронного двигателя составляет 20-25 лет до первой капитальной перемотки статора. Ресурс подшипников скольжения — до 100 000 часов, роликовых подшипников — 40 000-60 000 часов. Ключевой фактор долговечности — качество изоляции и чистота охлаждающего воздуха.
Можно ли использовать синхронный двигатель для частого пуска?
Нет, это не рекомендуется. Синхронные двигатели имеют большой момент инерции ротора. Частые пуски (более 2-3 в час в горячем состоянии) вызывают перегрев демпферной обмотки и стержней ротора, что приводит к их разрушению. Для режимов с частыми пусками лучше подходят асинхронные двигатели с фазным ротором или специальные исполнения синхронных машин с усиленной демпферной системой, но это нужно оговаривать отдельно.
Что делать, если двигатель выпал из синхронизма?
Аварийная остановка. Система защиты должна сработать мгновенно. Причины могут быть разными: потеря питания возбуждения, резкий скачок нагрузки, провал напряжения сети, короткое замыкание. Нельзя пытаться повторно включить двигатель без выяснения причины. Необходимо проверить систему возбуждения, контакты в цепи ротора и механическую часть привода. Повторный пуск возможен только после остывания обмоток.
В чем разница между синхронным двигателем с постоянными магнитами (PMSM) и электромагнитным возбуждением?
PMSM (Permanent Magnet Synchronous Motor) не требует источника постоянного тока для возбуждения, так как поле создается магнитами. Они компактнее, имеют более высокий КПД, но сложнее в регулировании и дороже из-за стоимости редкоземельных металлов. Двигатели с электромагнитным возбуждением позволяют гибко регулировать cos φ и более устойчивы к перегрузкам, они дешевле в производстве для больших мощностей (свыше 1 МВт). Для мощностей 500-5000 кВт классическое электромагнитное возбуждение остается стандартом де-факто.
Заключение: инвестиция в надежность
Покупка синхронного электродвигателя повышенной мощности от ведущего поставщика — это стратегическое решение. Оно влияет на энергобаланс всего предприятия, на стабильность технологического процесса и на безопасность людей. Экономия на этапе закупки часто оборачивается многократными потерями во время эксплуатации из-за простоев и ремонтов.
Мы видим рынок ясно: качественные китайские двигатели сегодня являются оптимальным выбором для российского и международного бизнеса. Они предлагают уровень технологий, сопоставимый с европейским, но по более доступной цене и с лучшей логистической поддержкой. Главное — подойти к выбору профессионально: требовать протоколы, проводить аудит, не экономить на системе возбуждения и изоляции.
Не позволяйте техническим рискам тормозить ваше развитие. Правильно подобранный привод окупает себя за счет экономии электроэнергии и снижения затрат на реактивную мощность уже в первые два года работы.
Готовы обсудить ваш проект? Нужна помощь в подборе двигателя или проверке технического задания? Наши инженеры готовы провести бесплатный аудит вашей спецификации и предложить оптимальное решение с учетом всех требований ГОСТ и IEC.
Свяжитесь с нами сегодня для получения детального коммерческого предложения и консультации по выбору синхронного двигателя для ваших задач.