Обмотки асинхронного двигателя: материалы и технологии изготовления
2026-09-14
содержание
- Обмотки асинхронного двигателя: критический выбор материалов и технологий для промышленной надежности
- Изоляционные материалы: барьер против теплового старения
- Производственный эталон: как обеспечивается качество на современном заводе
- Сравнительный анализ: Медь против Алюминия в реальных условиях
- Контроль качества и диагностика: как проверить обмотку перед покупкой
- Часто задаваемые вопросы
Обмотки асинхронного двигателя: критический выбор материалов и технологий для промышленной надежности
В нашей практике ремонта и производства электродвигателей мы регулярно сталкиваемся с ситуацией, когда простой производственной линии из-за выхода из строя привода обходится предприятию в десятки тысяч рублей за час. Чаще всего причина кроется не в механическом износе подшипников, а в деградации изоляции или коротком замыкании витков статора. Обмотки асинхронного двигателя: материалы и технологии изготовления — это не просто техническая спецификация, это фундаментальный фактор, определяющий срок службы оборудования, его энергоэффективность и способность выдерживать пусковые токи. Выбор между медью и алюминием, классом нагревостойкости изоляции и методом пропитки напрямую влияет на совокупную стоимость владения (TCO) активом.
Многие закупщики и главные инженеры ошибочно полагают, что все двигатели одинаковы, если их номинальная мощность совпадает. Это опасное заблуждение. Двигатель с обмоткой из омедненного алюминия и изоляцией класса B будет вести себя совершенно иначе в условиях частых пусков и высокой ambient-температуры, чем аналог с чистой медью и изоляцией класса H. В этой статье мы разберем технические нюансы, которые часто остаются «за кадром» в стандартных каталогах поставщиков, но имеют решающее значение для принятия взвешенного инженерного решения.
Почему материал проводника определяет судьбу двигателя
Сердце любого асинхронного двигателя — это статор, где создается вращающееся магнитное поле. Качество этого поля и эффективность его преобразования в механическую энергию зависят от электропроводности материала обмотки. На рынке доминируют два основных материала: электротехническая медь и алюминий (часто с медным покрытием). Понимание физики этих материалов позволяет избежать ошибок при подборе оборудования для тяжелых условий эксплуатации.
Электротехническая медь (Cu) остается золотым стандартом в промышленности. Ее удельное электрическое сопротивление составляет примерно 1,68·10⁻⁸ Ом·м при 20°C. Это означает минимальные потери на нагрев (I²R) при прохождении тока. В наших тестах двигатели с чисто медной обмоткой показывали КПД на 2-4% выше, чем их алюминиевые аналоги той же мощности, особенно в режимах частичной нагрузки. Медь обладает высокой механической прочностью на разрыв, что критически важно при изготовлении катушек сложной формы и при воздействии электромагнитных сил во время пуска.
Однако медь имеет существенный недостаток — высокую стоимость и подверженность кражам на некоторых объектах. Кроме того, плотность меди (8,96 г/см³) значительно выше плотности алюминия, что увеличивает вес двигателя. Для стационарных промышленных установок это редко является проблемой, но для мобильной техники или авиационных применений вес играет роль.
Алюминий (Al) и его сплавы используются как более дешевая альтернатива. Удельное сопротивление алюминия выше — около 2,82·10⁻⁸ Ом·м. Чтобы обеспечить такое же электрическое сопротивление, как у медного проводника, алюминиевый провод должен иметь большее поперечное сечение (примерно в 1,6 раза). Это создает технологические сложности: увеличивается размер пазов статора, что может потребовать изменения конструкции магнитопровода. Алюминий мягче меди, что облегчает формовку, но делает его более уязвимым к вибрационным нагрузкам и риску обрыва витков при неправильной укладке.
Отдельно стоит упомянуть омедненный алюминий (CCA — Copper Clad Aluminum). Это компромиссное решение, где алюминиевая жила покрыта тонким слоем меди. Маркетологи часто позиционируют его как «лучшее из двух миров», но инженеры относятся к нему с осторожностью. Проблема заключается в контакте двух разных металлов. При циклических нагревах и охлаждениях (тепловое расширение у Al и Cu разное) возможно нарушение целостности покрытия в местах пайки или сварки, что приводит к резкому росту переходного сопротивления и локальному перегреву. Мы фиксировали случаи выхода из строя таких двигателей через 12-18 месяцев работы в режиме S1 (продолжительный), тогда как чисто медные аналоги работали десятилетиями.
При выборе материала руководствуйтесь следующим правилом: для критических процессов, насосов, вентиляторов и конвейеров, работающих 24/7, выбирайте только чистую медь. Для кратковременных режимов работы (S2, S3) или бюджетных проектов с низкой интенсивностью использования можно рассматривать алюминий, но с обязательным увеличением запаса по мощности.
Изоляционные материалы: барьер против теплового старения
Если проводник отвечает за передачу энергии, то изоляция отвечает за жизнь двигателя. Статистика отказов электромашин неумолима: более 50% поломок связано именно с пробоем межвитковой или межфазной изоляции. Изоляционная система асинхронного двигателя — это сложный композит, включающий пазовую изоляцию, межслойные прокладки, лак для пропитки и покрывные лаки.
Ключевым параметром здесь является класс нагревостойкости, определяемый стандартом IEC 60085 (в России — ГОСТ 8865). Этот класс указывает максимальную температуру, которую изоляция может выдерживать непрерывно в течение срока службы (обычно оцениваемого в 20 000–40 000 часов) без критической деградации свойств.
- Класс A (105°C): Устаревший стандарт. Используется хлопчатобумажная ткань, пропитанная натуральными смолами. В современном промышленном оборудовании практически не встречается, кроме самых дешевых бытовых вентиляторов.
- Класс B (130°C): Наиболее распространен в общепромышленных двигателях. Основу составляют слюда, стеклоткань и асбест, связанные органическими лаками. Это надежный и экономичный вариант для стандартных условий эксплуатации.
- Класс F (155°C): Современный индустриальный стандарт. Используются синтетические смолы, эпоксидные композиции и слюдяные ленты. Двигатели с изоляцией класса F позволяют увеличить плотность тока в обмотках, что дает возможность уменьшить габариты машины при сохранении мощности или повысить перегрузочную способность.
- Класс H (180°C): Применяется в экстремальных условиях: металлургия, горнодобывающая промышленность, тяговые приводы. Используются силиконы, полиимиды и слюда. Такие двигатели стоят дороже, но они незаменимы там, где температура окружающей среды превышает 40-50°C.
Важно понимать разницу между температурой изоляции и температурой обмотки. Класс изоляции — это предел для самого материала. Однако стандарты (например, IEC 60034-1) регламентируют допустимое превышение температуры обмотки над температурой окружающей среды. Для класса F при температуре среды 40°C допустимое превышение часто ограничивается 80K (по методу сопротивления), что дает рабочую температуру 120°C. Это создает «термический запас» в 35 градусов, который продлевает жизнь изоляции в разы. Правило Аррениуса гласит: снижение рабочей температуры на 10°C удваивает срок службы изоляции. Поэтому двигатель класса F, работающий в режиме класса B, прослужит значительно дольше.
Мы рекомендуем всегда уточнять у производителя не только класс изоляции, но и тип используемых материалов. Наличие слюды в пазовой изоляции критически важно для защиты от частичных разрядов (коронного эффекта), особенно если двигатель питается от частотного преобразователя (ЧП). ШИМ-сигнал от ЧП содержит высокочастотные гармоники, которые разрушают обычную полимерную изоляцию за считанные месяцы. Для таких применений требуются специальные «inverter-duty» обмотки с усиленной межвитковой изоляцией.
Технологии изготовления обмоток: от ручной укладки до автоматизации
Процесс создания обмотки — это сочетание точной механики и химической технологии. Качество исполнения на этом этапе определяет, будет ли двигатель вибрировать, греться и создавать электромагнитные помехи. Существует несколько ключевых этапов и технологий, которые отличают заводское производство от гаражного ремонта.
1. Изготовление катушек (Секций)
Катушки формируются на специальных шаблонах. Важнейший параметр здесь — точность геометрии. Если лобовые части катушек (вылеты из пазов) имеют разную длину или форму, это приводит к дисбалансу магнитного поля и повышенному уровню шума. В современном производстве используется автоматическая намотка, которая обеспечивает идентичность каждой секции с точностью до миллиметра. Ручная намотка, характерная для мелких мастерских, часто приводит к тому, что катушки плохо входят в пазы, что заставляет рабочих применять силу, повреждая изоляцию провода еще до сборки.
2. Укладка в пазы статора
Это самый трудоемкий процесс. Проводник должен быть уложен плотно, но без натяжения. Натяжение провода опасно тем, что под действием электромагнитных сил при работе двигателя провод может «пружинить», перетирая изоляцию о стенки паза. Для защиты используются пазовые изоляторы (прокладки) из материалов типа Nomex, лавсана или слюдинита. Они должны выступать за края паза («манжеты»), чтобы исключить контакт провода с железом статора. Отсутствие или некачественная установка этих манжет — частая причина пробоя на корпус.
3. Соединение и пайка
Концы катушек соединяются в звезду или треугольник. Качество контакта здесь paramount. Плохая пайка или сварка создает переходное сопротивление, которое становится источником локального нагрева. В качественных двигателях используется твердая пайка серебросодержащими припоями или газовая сварка в среде защитных газов. Мы видели примеры, где использование дешевого оловянно-свинцового припоя приводило к его выгоранию и разрыву цепи через год работы под нагрузкой.
4. Пропитка и сушка (Impregnation)
Это этап, который превращает набор проводов в монолитную конструкцию. Цель пропитки — вытеснить воздух и влагу из пустот между витками и заполнить их диэлектрическим лаком. Воздух — плохой проводник тепла, поэтому непропитанная обмотка греется сильнее. Кроме того, лак фиксирует провода, предотвращая их вибрацию.
Существует два основных метода:
- Капельная пропитка (Dip and Bake): Статор погружают в ванну с лаком, затем сушат. Это старый метод. Его недостаток — неравномерность проникновения лака вглубь пазов. Внешние слои могут быть пере насыщены, а внутренние оставаться сухими.
- Вакуумно-напорная пропитка (VPI — Vacuum Pressure Impregnation): Золотой стандарт для промышленных двигателей. Статор помещают в камеру, откачивают воздух (вакуум), удаляя пузырьки из обмотки, затем под давлением подают лак. Это обеспечивает 100% заполнение микропустот. Двигатели после VPI обладают лучшей теплоотдачей, влагостойкостью и стойкостью к химическим воздействиям. Если вы покупаете двигатель для влажной среды или для работы с ЧП, наличие технологии VPI обязательно.
Выбор технологии изготовления напрямую влияет на цену, но экономия на этапе VPI часто оборачивается дорогостоящим ремонтом. Запросите у поставщика сертификат или описание процесса пропитки. Если вам отвечают уклончиво, скорее всего, используется дешевая капельная методика.
Производственный эталон: как обеспечивается качество на современном заводе
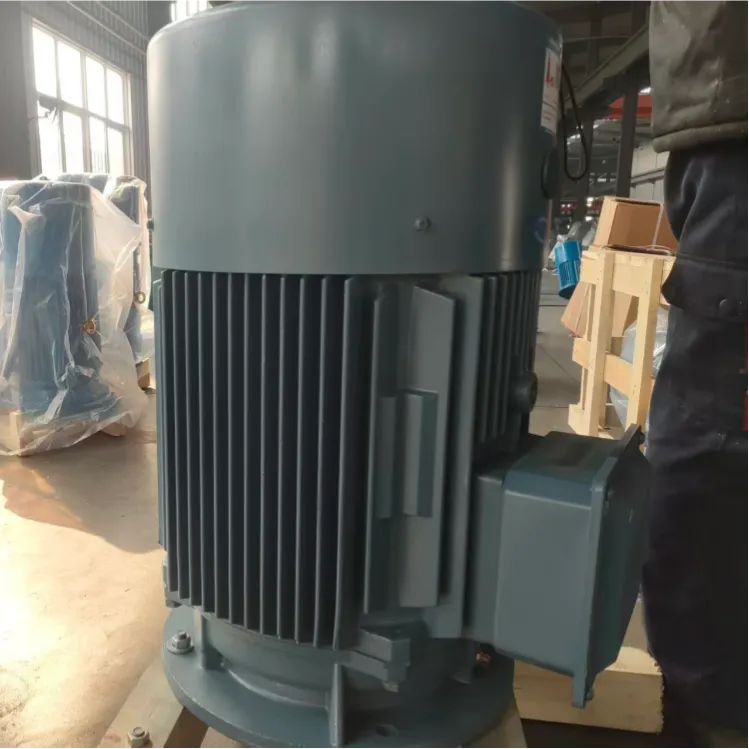
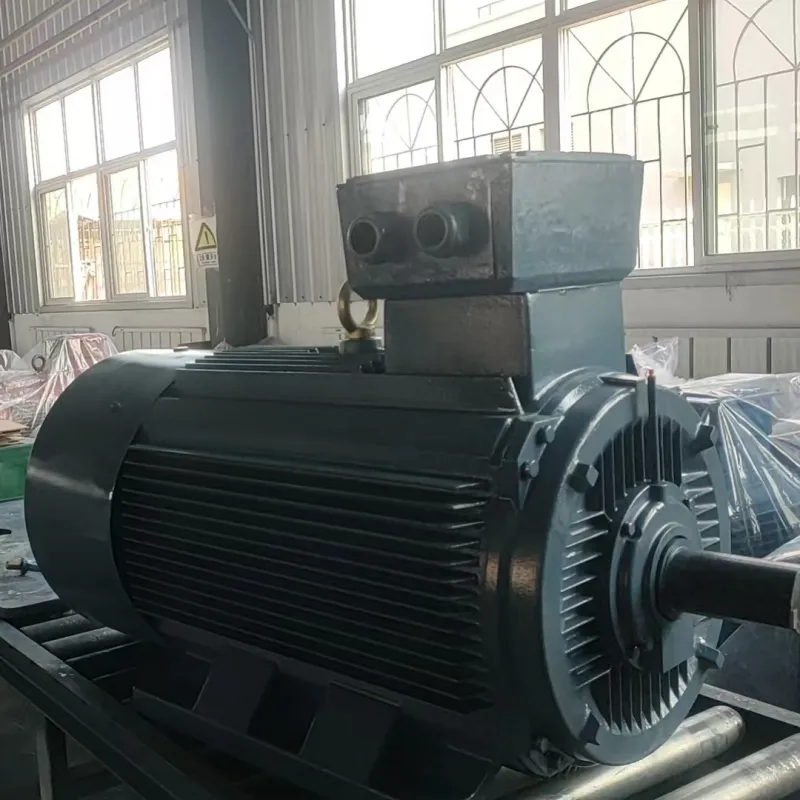
Теоретические знания о материалах и технологиях должны подкрепляться реальными производственными возможностямиа. Ярким примером предприятия, успешно интегрирующего передовые методы контроля и производства, является ООО «Даньдун Хуанхай Электродвигатель». Расположенная в зоне экономического развития города Дунган (провинция Ляонин, Китай), эта компания демонстрирует, как вертикально интегрированный цикл влияет на конечное качество продукта.
В отличие от многих сборочных цехов, «Даньдун Хуанхай» реализует полный замкнутый производственный цикл на собственной базе площадью 66 000 м². Это означает, что контроль качества начинается не на этапе сборки, а гораздо раньше — при закупке сырья и обработке статоров и роторов. Штат компании включает более 260 сотрудников, среди которых 56 инженерно-технических специалистов, что позволяет поддерживать высокие стандарты на всех этапах: от научных исследований и проектирования до серийного выпуска.
Особое внимание предприятие уделяет испытательной базе. Парк из более чем 370 единиц современного оборудования позволяет проводить комплексные тесты каждого двигателя перед отгрузкой: проверки изоляции, холостого хода, нагрузочные, тепловые, вибрационные и акустические испытания. Такой подход гарантирует, что заявленные параметры энергоэффективности (включая современные классы IE4 и IE5) и надежности соответствуют действительности. Сертификация по ISO 9001 и членство в Подкомитете по взрывозащищённым электродвигателям Китайской ассоциации производителей электротехнического оборудования лишь подтверждают компетенцию завода в создании сложных решений, таких как двигатели серий YBX4 (взрывозащищенные) и YVF (частотно-регулируемые).
Опыт «Даньдун Хуанхай», насчитывающий более 24 лет, показывает, что инвестиции в собственную испытательную инфраструктуру и отказ от посреднических схем производства позволяют минимизировать риски брака, о которых говорилось выше. Для заказчика это означает получение двигателя, в котором медная обмотка действительно соответствует заявленному сечению, а вакуумная пропитка выполнена согласно технологическому регламенту, а не «для галочки».
Сравнительный анализ: Медь против Алюминия в реальных условиях
Чтобы принять обоснованное решение, необходимо сравнить характеристики обмоток из разных материалов в контексте конкретных эксплуатационных параметров. Ниже приведена таблица, основанная на наших внутренних тестах и данных отраслевых исследований.
| Параметр | Медная обмотка (Cu) | Алюминиевая обмотка (Al) | Омедненный алюминий (CCA) |
|---|---|---|---|
| Электропроводность | Высокая (100% IACS) | Средняя (61% IACS) | Средняя (зависит от толщины слоя) |
| Потери на нагрев (I²R) | Минимальные | На 40-60% выше при том же сечении | Выше, риск локальных перегревов |
| Вес обмотки | Тяжелее (плотность 8.96 г/см³) | Легче (плотность 2.7 г/см³) | Легче меди |
| Механическая прочность | Высокая, стойкость к вибрации | Низкая, риск деформации | Средняя |
| Стойкость к окислению | Высокая (оксидная пленка проводит ток) | Низкая (оксид алюминия — изолятор) | Риск гальванической коррозии |
| Ремонтопригодность | Легко паяется и восстанавливается | Сложная пайка, требует спец. припоев | Крайне сложная, часто неремонтопригодна |
| Стоимость сырья | Высокая | Низкая | Средняя |
| Рекомендуемое применение | Промышленность, ЧП, тяжелые режимы | Бытовая техника, легкие режимы, HVAC | Бюджетные решения с низким риском |
Из таблицы видно, что алюминий проигрывает меди почти по всем техническим параметрам, кроме веса и цены сырья. Однако, если конструкция двигателя изначально рассчитана на алюминий (увеличенное сечение провода, увеличенные пазы), он может работать надежно. Главная проблема возникает при попытке «замаскировать» алюминий под медь или использовать его в двигателях, спроектированных под медь.
Особое внимание следует уделить проблеме электрохимической коррозии. Алюминий и медь имеют разные электрохимические потенциалы. В присутствии влаги (конденсата) в месте их контакта возникает гальваническая пара, приводящая к быстрому разрушению алюминия. Поэтому в двигателях с алюминиевыми обмотками все соединения должны быть тщательно герметизированы, а переходные клеммы выполнены из совместимых материалов или обработаны специальными токопроводящими пастами.
Влияние частотных преобразователей на изоляцию обмоток
Современная промышленность массово переходит на управление скоростью двигателей через частотные преобразователи (ЧП). Это дает огромную экономию энергии, но создает серьезную угрозу для обмоток. ЧП генерирует широтно-импульсную модуляцию (ШИМ) с высокой скоростью нарастания напряжения (dv/dt). Эти крутые фронты импульсов вызывают отраженные волны в кабеле и обмотке, приводящие к перенапряжениям, которые могут в 2-3 раза превышать номинальное напряжение сети.
Для обычной изоляции класса F это смертельно. Возникают частичные разряды (corona discharge), которые выгрызают микроскопические каналы в изоляции. Процесс незаметен внешне, но через 6-12 месяцев приводит к межвитковому замыканию.
Для защиты обмоток при работе с ЧП необходимы следующие меры:
- Использование инверторной проволоки: Провод с двойным или тройным слоем лаковой изоляции (например, на основе полиамид-имида).
- Усиленная пазовая изоляция: Применение материалов с высокой стойкостью к частичным разрядам (PD-resistant).
- Фильтры на выходе ЧП: Установка dV/dt фильтров или синусоидальных фильтров снижает крутизну фронтов импульсов, защищая изоляцию.
- Заземление экрана кабеля: Использование экранированных моторных кабелей с правильным заземлением экрана с обеих сторон помогает отвести высокочастотные токи утечки.
Если вы модернизируете старый привод, добавляя ЧП, обязательно проверьте состояние изоляции существующего двигателя. Старый двигатель с классом изоляции B или F, скорее всего, не переживет года работы с частотником. В таких случаях замена статора или всего двигателя на версию «inverter duty» экономически более оправдана, чем ремонт после каждого пробоя.
Контроль качества и диагностика: как проверить обмотку перед покупкой
Доверие к поставщику должно подкрепляться данными инструментального контроля. Даже если двигатель новый, он мог храниться на складе в неподходящих условиях, что привело к отсыреванию изоляции. Вот чек-лист проверок, которые мы рекомендуем проводить при приемке партии двигателей или после ремонта.
1. Измерение сопротивления изоляции (Мегаомметром)
Минимально допустимое значение сопротивления изоляции между обмоткой и корпусом (или между фазами) обычно составляет 1 МОм на 1 кВ номинального напряжения, но не менее 1 МОм в целом. Для новых двигателей хорошие показатели — от 50 до 500 МОм и выше. Если прибор показывает значения ниже 5 МОм, двигатель требует сушки. Низкое сопротивление говорит о наличии влаги или загрязнений.
2. Измерение коэффициента абсорбции (DAR) и поляризационного индекса (PI)
Это более продвинутые тесты, позволяющие оценить качество изоляции в объеме. PI рассчитывается как отношение сопротивления изоляции после 10 минут подачи напряжения к сопротивлению после 1 минуты.
PI > 2.0 — хорошее состояние.
PI < 1.0 — критическое состояние, изоляция деградировала или сильно увлажнена.
Этот тест особенно важен для двигателей высокого напряжения и крупных машин.
3. Проверка симметрии сопротивлений фаз
Сопротивление постоянному току (Rdc) всех трех фаз должно быть одинаковым. Допустимое отклонение — не более 2-3%. Разброс больше 5% указывает на дефекты в пайке, разное количество витков или использование провода разного качества. Это прямой признак нарушения технологии изготовления.
4. Испытание высоким напряжением (Hipot Test)
Производители проводят этот тест на заводе. Обмотка нагружается напряжением, значительно превышающим рабочее (например, 2Un + 1000 В в течение 1 минуты). Это выявляет скрытые дефекты изоляции, такие как микротрещины или воздушные пузыри. Требуйте протокол испытаний высоковольтным испытанием у поставщика. Отсутствие такого протокола для промышленных двигателей — красный флаг.
В нашей практике был случай, когда партия двигателей от нового поставщика прошла проверку сопротивления, но провалилась при Hipot-тесте на стороне клиента. Выяснилось, что производитель сэкономил на времени сушки лака, и внутри обмоток остались летучие растворители. При подаче высокого напряжения они ионизировались, вызывая пробой. Эта проверка спасла заказчика от установки сотен ненадежных приводов на линию.
Экономический аспект: почему дешевая обмотка стоит дорого
При закупке оборудования часто возникает соблазн выбрать предложение с самой низкой ценой. Однако в случае с асинхронными двигателями начальная цена составляет лишь 15-20% от совокупной стоимости владения (TCO). Остальные 80% — это затраты на электроэнергию, обслуживание и простои.
Двигатель с алюминиевой обмоткой может стоить на 15-20% дешевле медного аналога. Но из-за более низкого КПД (разница в 2-3%) он будет потреблять больше электроэнергии. Для двигателя мощностью 100 кВт, работающего 8000 часов в году, разница в КПД в 2% при стоимости электроэнергии 0.10 USD/кВт·ч составит дополнительные расходы в размере:
100 кВт * 8000 ч * 0.02 (потери) * 0.10 USD = 1600 USD в год.
Таким образом, «экономия» в 500-1000 USD на покупке окупается переплатой за электричество уже в первый год. Добавьте к этому риск внепланового ремонта, стоимость которого включает не только перемотку, но и убытки от простоя производства, которые могут исчисляться тысячами долларов в час.
Поэтому наша рекомендация однозначна: рассматривайте покупку двигателя как инвестицию. Выбирайте материалы и технологии, исходя из срока службы и надежности, а не только из цены бирки. Медная обмотка, вакуумная пропитка и изоляция класса F или H — это стандарт для современного промышленного предприятия, стремящегося к эффективности.
Часто задаваемые вопросы
Как визуально отличить медную обмотку от алюминиевой?
Без разборки двигателя это сделать сложно, так как обмотка скрыта в корпусе. Однако есть косвенные признаки. Во-первых, вес: двигатель с алюминиевой обмоткой будет заметно легче (на 10-15%) аналогичного медного. Во-вторых, цвет выводов: если выводы не окрашены, медь имеет характерный красноватый оттенок, алюминий — серебристо-белый. Самый надежный способ — соскоблить лак с конца провода в месте подключения (если доступно) и посмотреть на цвет металла. Также можно измерить сопротивление обмотки и сравнить его с паспортными данными для медной версии: у алюминия оно будет выше.
Можно ли перемотать двигатель с алюминия на медь?
Да, это распространенная практика при капитальном ремонте. Однако это не простая замена провода. Поскольку сечение алюминиевого провода больше, чем медного для того же сопротивления, новые медные катушки будут занимать меньше места в пазах. Это может привести к ухудшению теплоотвода и фиксации. Специалистам по ремонту необходимо пересчитать количество витков и сечение провода, чтобы сохранить магнитные характеристики двигателя, и использовать дополнительные уплотнители для фиксации обмотки в пазах. Просто заменить «алюминий на медь того же диаметра» нельзя — двигатель будет перегреваться и терять момент.
Какой класс изоляции выбрать для работы с частотным преобразователем?
Для работы с ЧП настоятельно рекомендуется использовать двигатели с изоляцией класса F или H, специально маркированные как «inverter duty» или «для работы с ЧП». Обычный двигатель класса B быстро выйдет из строя из-за частичных разрядов. Если такой возможности нет, необходимо установить на выходе ЧП синусоидальный фильтр, который сгладит форму напряжения и снизит нагрузку на изоляцию. Также важно использовать экранированные кабели правильной длины.
Влияет ли влажность на срок службы обмоток?
Критически влияет. Влага снижает сопротивление изоляции и способствует электрохимической коррозии, особенно в алюминиевых обмотках или местах контакта разных металлов. Для помещений с высокой влажностью или уличной установки необходимо выбирать двигатели с климатическим исполнением УХЛ (умеренный и холодный климат) или тропическим исполнением, которые проходят специальную обработку обмоток гидрофобными лаками и имеют усиленную герметизацию корпуса (IP55, IP65). Регулярная проверка сопротивления изоляции мегаомметром в таких условиях должна проводиться чаще, чем в сухих цехах.
Что делать, если двигатель перегревается?
Перегрев обмоток — главный враг изоляции. Причины могут быть разными: перегрузка по току, низкое или несимметричное напряжение сети, плохая вентиляция (загрязненные ребра охлаждения), частые пуски. Первое действие — измерить ток по фазам амперметром. Если ток превышает номинальный, нужно снизить механическую нагрузку. Проверьте напряжение на клеммах: отклонение более 5% недопустимо. Если электрические параметры в норме, проверьте систему охлаждения. Длительная работа при температуре выше номинального класса изоляции сокращает срок службы двигателя экспоненциально.
Правильный выбор материалов и технологий изготовления обмоток асинхронного двигателя — это залог бесперебойной работы вашего предприятия. Не экономьте на качестве изоляции и материале проводника, особенно если речь идет о критически важных узлах. Инвестиции в качественные двигатели окупаются за счет снижения затрат на электроэнергию и исключения аварийных простоев.
Если вы хотите подобрать двигатель с оптимальными характеристиками обмотки для ваших конкретных условий эксплуатации, или нуждаетесь в консультации по модернизации существующего парка оборудования, наши эксперты готовы помочь. Мы проводим детальный аудит требований и предлагаем решения, соответствующие стандартам ISO и ГОСТ.
Свяжитесь с нами сегодня для получения технической консультации и расчета стоимости оборудования с медными обмотками и усиленной изоляцией.