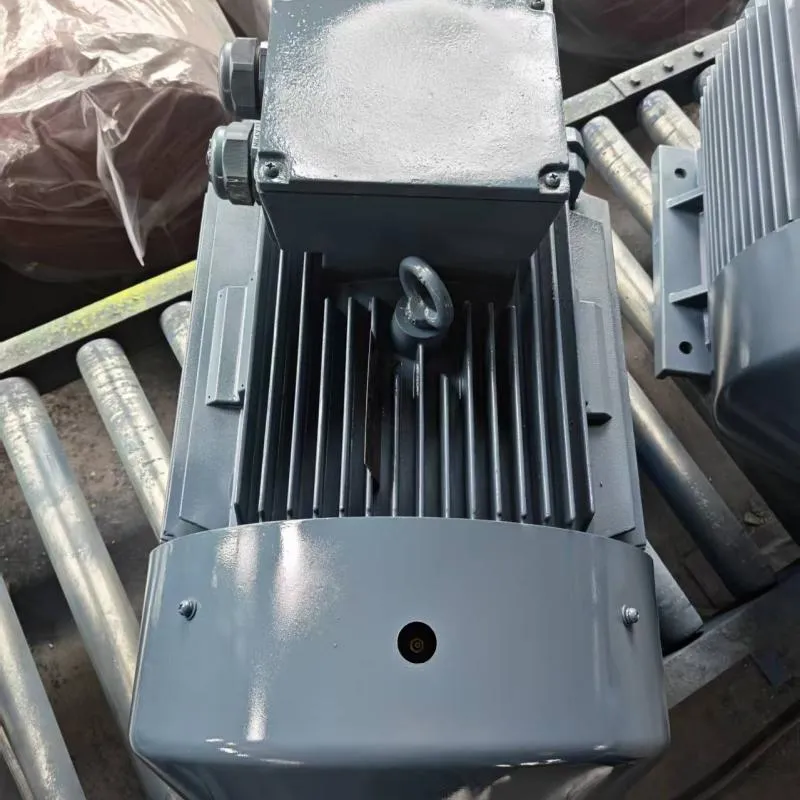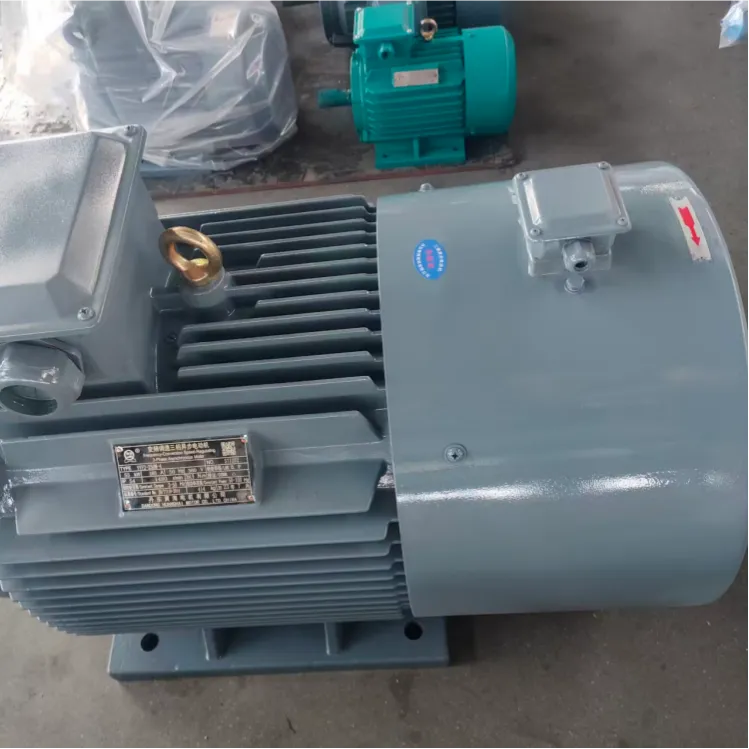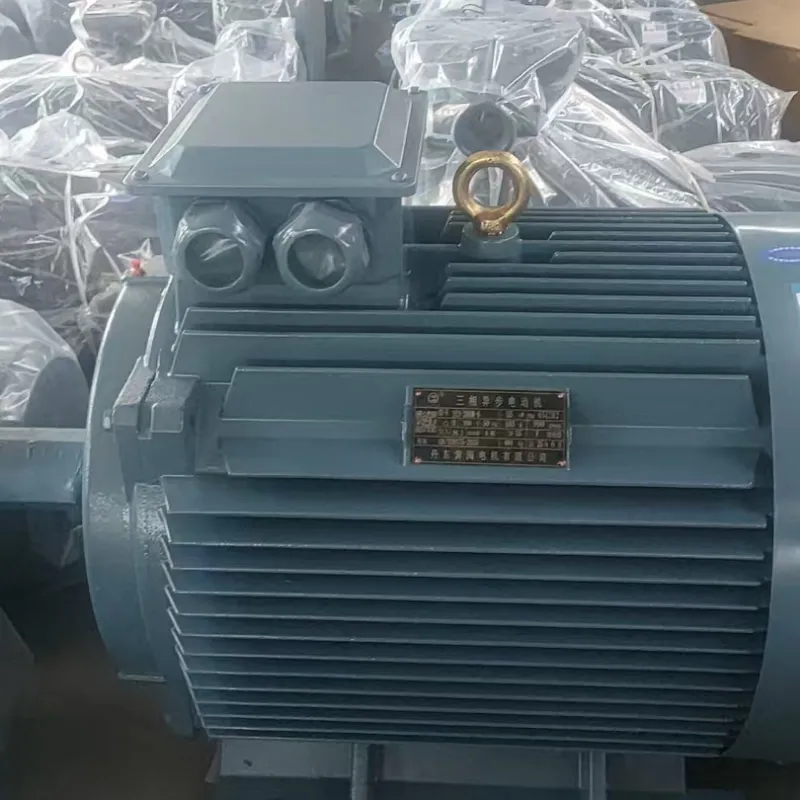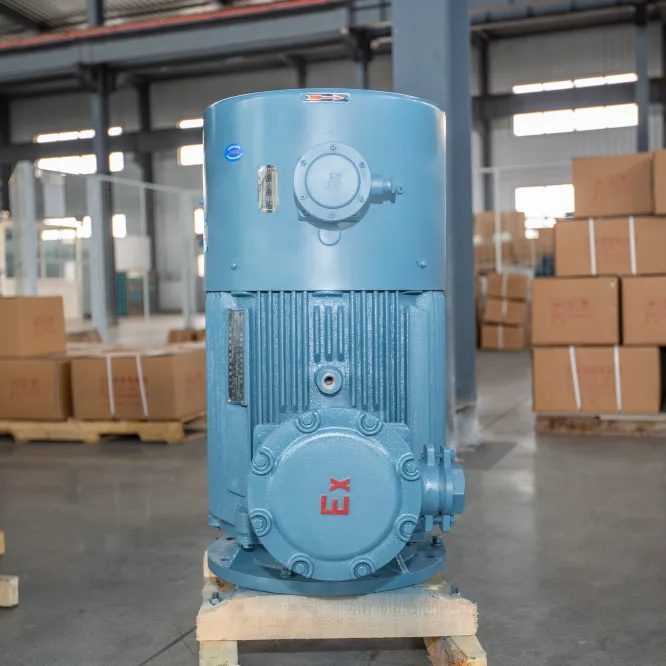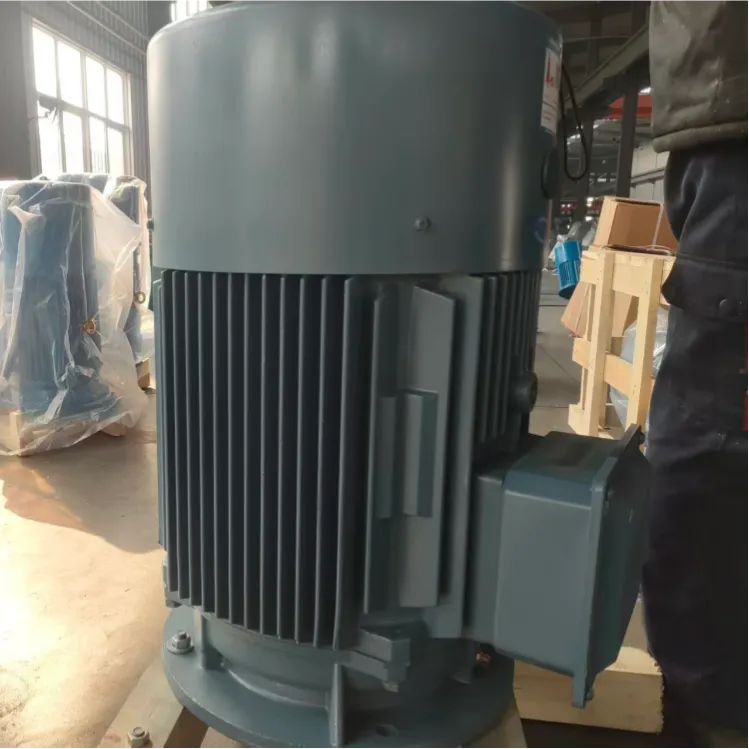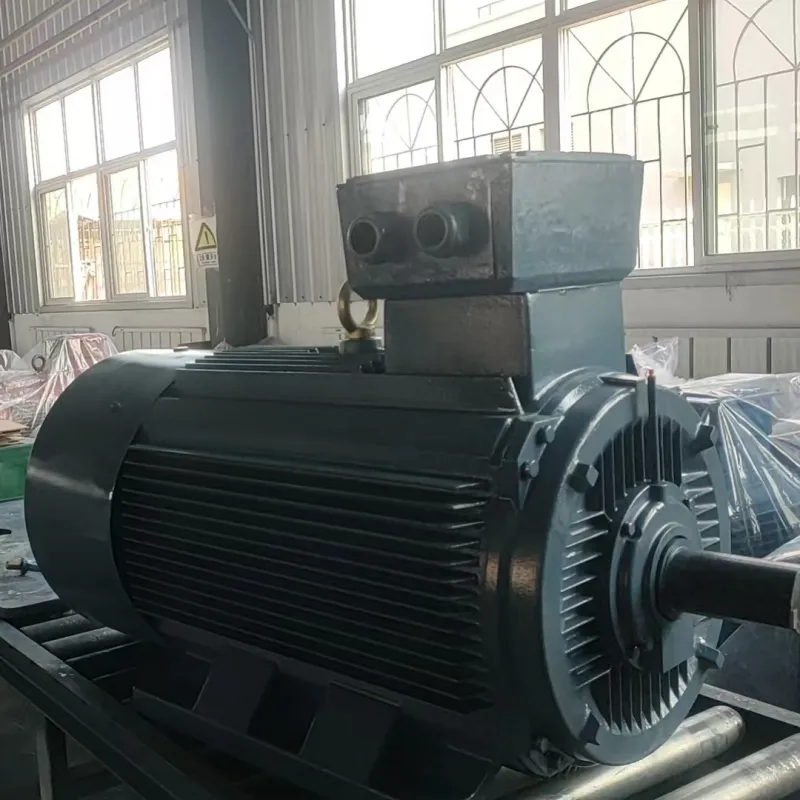
Качественный двигатель 2500КВт для угольной электростанции
2026-08-24
- Критерии выбора надежного двигателя 2500 кВт для угольной электростанции
- Технические характеристики и стандарты исполнения для тяжелых условий
- Сравнение производителей: Китай, Европа и Россия
- Риски при закупке и как их избежать
- Процесс ввода в эксплуатацию и техническое обслуживание
- Экономическая эффективность и окупаемость инвестиций
- Часто задаваемые вопросы
- Заключение и следующие шаги
Критерии выбора надежного двигателя 2500 кВт для угольной электростанции
Выбор силового агрегата мощностью 2500 кВт для угольной электростанции — это не просто закупка оборудования, а стратегическое решение, определяющее стабильность энергоснабжения на десятилетия. В нашей практике работы с тяжелыми промышленными объектами мы неоднократно сталкивались с ситуацией, когда экономия на этапе проектирования или выборе поставщика приводила к катастрофическим простоям. Угольная генерация предъявляет экстремальные требования к оборудованию: постоянная вибрация от дробилок, высокая запыленность среды, перепады температур и необходимость работы в базовом режиме 24/7. Двигатель здесь выступает сердцем всей системы, будь то привод мощных вентиляторов тяги, питательных насосов высокого давления или конвейерных систем подачи топлива.
Ключевой параметр, который часто упускают из виду неопытные инженеры, — это не только номинальная мощность в 2500 кВт, но и способность двигателя выдерживать пусковые токи и механические ударные нагрузки. Стандартные общепромышленные решения здесь не работают. Требуется специализированное исполнение, соответствующее строгим стандартам надежности. Качественный двигатель 2500 кВт для угольной электростанции должен обладать запасом прочности по крутящему моменту не менее 20-25% сверх номинала, чтобы компенсировать резкие изменения нагрузки при изменении качества угля или режима работы котла.
Мы анализируем десятки проектов ежегодно и видим четкую корреляцию между качеством изоляции статора, эффективностью системы охлаждения и сроком службы агрегата. На угольных ТЭЦ пыль имеет абразивные свойства и высокую электропроводность. Попадание даже микроскопической угольной пыли в обмотки может привести к межвитковому замыканию в течение нескольких месяцев эксплуатации, если класс защиты IP выбран неверно. Поэтому первый шаг к успешной интеграции — это глубокий анализ условий эксплуатации, а не просто сравнение цен в каталогах. В этом руководстве мы разберем технические нюансы, которые отличают профессиональное оборудование от компромиссных решений, и покажем, как избежать типичных ошибок при закупке.
Технические характеристики и стандарты исполнения для тяжелых условий
При спецификации двигателя на 2500 кВт для угольной энергетики необходимо опираться на конкретные инженерные параметры, а не на маркетинговые заявления. Опыт показывает, что наиболее критичными являются класс изоляции, система охлаждения и степень защиты корпуса. Давайте разберем каждый элемент подробно, опираясь на реальные требования стандартов ГОСТ и IEC.
Класс изоляции и термостойкость
Для двигателей такой мощности минимально допустимым является класс изоляции F (155°C), однако мы настоятельно рекомендуем использовать класс H (180°C) с запасом по температуре. Почему это важно? Угольные электростанции часто работают в условиях повышенных ambient-температур, особенно в машинных залах, где нет полноценного кондиционирования. Двигатель, работающий на пределе своего теплового класса, теряет срок службы экспоненциально. Правило Монтзингера гласит: превышение рабочей температуры на 10°C сокращает срок службы изоляции вдвое. Используя класс H, вы обеспечиваете работу двигателя при фактической температуре обмоток до 155°C с огромным запасом прочности, что критично для предотвращения аварий.
В наших проектах мы всегда требуем пропитку обмоток вакуумно-напорным методом (VPI). Это не просто “покрытие лаком”, а процесс, при котором эпоксидная смола под давлением проникает в мельчайшие поры изоляции. Без VPI влага и угольная пыль быстро разрушают диэлектрические свойства. Один из наших клиентов в Кузбассе столкнулся с преждевременным выходом из строя двигателя именно из-за использования обычной капельной пропитки. Замена обошлась им в три раза дороже первоначальной экономии на закупке.
Система охлаждения: IC06 vs IC81W
Выбор системы охлаждения определяет габариты и надежность. Для мощности 2500 кВт наиболее распространены два варианта:
- IC06 (самовентиляция): Проще конструктивно, дешевле, но требует огромного количества чистого воздуха. В угольном цеху фильтры забиваются пылью за считанные недели, что приводит к перегреву. Этот вариант допустим только если двигатель установлен в отдельном, герметичном и кондиционируемом помещении.
- IC81W (воздушно-водяное охлаждение с теплообменником): Идеальный выбор для угольных станций. Воздух циркулирует внутри замкнутого контура двигателя, а тепло отводится через водо-воздушный теплообменник. Это полностью исключает попадание угольной пыли внутрь обмоток. Да, это дороже и требует наличия технической воды, но надежность возрастает на порядок.
Мы рекомендуем IC81W для всех критических узлов. Если бюджет ограничен, обязательно предусматривайте систему автоматической обратной промывки фильтров для IC06, иначе техническое обслуживание станет кошмаром для персонала.
Подшипниковые узлы и вибронагруженность
Двигатель 2500 кВт имеет ротор массой несколько тонн. Балансировка должна выполняться по классу G1.0 или выше согласно ISO 1940. Но важнее выбор подшипников. В условиях вибрации от соседнего оборудования (дробилки, мельницы) обычные шариковые подшипники быстро выходят из строя из-за эффекта флютинга (образования канавок на беговых дорожках). Мы используем роликовые подшипники усиленной серии с увеличенным радиальным зазором C3 или C4. Также обязательна установка изолированных подшипников со стороны привода для предотвращения прохождения токов смазки, которые могут возникнуть из-за несимметрии магнитного поля.
Проверьте наличие масленок для постоянной смазки или системы централизованной смазки. Ручная смазка подшипников такого размера — это риск человеческой ошибки: недосмазка ведет к перегреву, пересмазка — к вспениванию масла и росту температуры. Автоматизированная система подачи смазки решает эту проблему.
Сравнение производителей: Китай, Европа и Россия
Рынок промышленных двигателей сегментирован. При выборе поставщика для качественного двигателя 2500 кВт для угольной электростанции важно понимать, за что вы платите. Ниже приведено объективное сравнение трех основных источников поставок, основанное на нашем опыте интеграции и сервисного обслуживания.
| Критерий | Европейские бренды (Siemens, ABB, WEG) | Китайские производители (Высокий сегмент) | Российские заводы (Новочеркасск, Лысьва) |
|---|---|---|---|
| Стоимость оборудования | Высокая (база для сравнения 100%) | Низкая (60-70% от европейской) | Средняя (80-85% от европейской) |
| Срок поставки | 20-30 недель (логистические сложности) | 8-12 недель (стабильные цепочки) | 12-16 недель (зависит от загрузки) |
| Соответствие ГОСТ/IEC | Полное, часто с избыточным запасом | Требуется строгий входной контроль | Полное соответствие ГОСТ |
| Сервис и запчасти | Дорого, долгая логистика запчастей | Сложности с гарантийным сервисом в РФ | Быстрая доступность сервиса |
| Технологичность | Передовые материалы изоляции | Быстрое внедрение новых технологий | Консервативные, проверенные решения |
Почему китайские двигатели стали серьезным игроком? За последние 5 лет ведущие китайские заводы кардинально улучшили качество контроля. Они закупили те же линии VPI-пропитки и балансировочные стенды, что и европейцы. Главное отличие сейчас — не в “железе”, а в культуре производства и контроле качества на каждом этапе. Ярким примером такого подхода является ООО «Даньдун Хуанхай Электродвигатель» — современный производитель, расположенный в зоне экономического развития города Дунган (провинция Ляонин, Китай). Компания демонстрирует, как вертикальная интеграция и строгий контроль влияют на конечный продукт.
«Даньдун Хуанхай» реализует полный производственный цикл: от научных исследований и инженерного проектирования до серийного выпуска и сервисной поддержки. Производственная база площадью 66 000 м² оснащена более чем 370 единицами современного оборудования, включая собственные испытательные комплексы. Это позволяет компании проводить тщательную проверку каждого двигателя перед отгрузкой: тесты на изоляцию, нагрев, вибрацию и акустику проводятся в соответствии с требованиями ISO 9001. Такой подход гарантирует, что заявленные параметры энергоэффективности и надежности соответствуют реальности, что особенно важно для сложных условий угольной энергетики.
Хотя в стандартном портфеле компании представлены двигатели мощностью от 4 до 160 кВт (включая высокоэффективные серии IE4/YE4 и IE5/YE5, а также взрывозащищенные и частотно-регулируемые модели), опыт «Даньдун Хуанхай» в реализации индивидуальных проектов показывает их способность адаптировать технологии под нестандартные задачи. Для крупных объектов, таких как угольные ТЭЦ, ключевым преимуществом подобных производителей является гибкость: возможность адаптации напряжения, частоты питания и конструктивных особенностей под конкретные технические требования заказчика. Членство компании в Подкомитете по взрывозащищённым электродвигателям Китайской ассоциации производителей электротехнического оборудования дополнительно подтверждает её компетенцию в создании специализированных решений для опасных и тяжелых промышленных сред.
Российские двигатели выигрывают в ремонтопригодности и отсутствии языкового барьера при заказе документации. Однако, стоит признать, что в сегменте высоковольтных двигателей свыше 1000 кВт некоторые российские заводы используют более старые технологические процессы формовки катушек, что может влиять на компактность и КПД. Европейские бренды остаются эталоном, но санкционные ограничения и стоимость делают их выбор экономически нецелесообразным для многих проектов модернизации.
Наша рекомендация: для угольной электростанции оптимальным балансом цены и качества сегодня являются двигатели ведущих китайских фабрик, прошедшие предварительный аудит качества (таких как рассмотренный выше «Даньдун Хуанхай» или аналоги высокого уровня), либо российские аналоги, если критичен срок реакции сервиса. Важно не бренд, а конкретная спецификация и контроль исполнения заказа.
Риски при закупке и как их избежать
Закупка промышленного оборудования сопряжена с рисками, которые не видны в коммерческом предложении. Мы выделили четыре основные ловушки, в которые попадают закупщики и главные инженеры.
1. Занижение коэффициента сервиса (Service Factor)
Многие поставщики предлагают двигатели с коэффициентом сервиса 1.0. Это значит, что двигатель может работать только на номинальной мощности 2500 кВт. Любое кратковременное превышение нагрузки приведет к перегреву. Для угольной промышленности мы настаиваем на SF 1.1 или 1.15. Это позволяет двигателю кратковременно отдавать 2750-2875 кВт без повреждения изоляции. Это страховой полис от нестабильности технологического процесса.
2. Несовместимость с частотным преобразователем (VFD)
Если ваш двигатель будет управляться через частотный преобразователь для регулирования расхода воздуха или топлива, обычный двигатель не подойдет. ШИМ-модуляция преобразователя создает высокочастотные гармоники, которые пробивают обычную изоляцию. Требуется исполнение “Inverter Duty” с усиленной межвитковой изоляцией и фильтрами dU/dt на входе. Мы встречали случаи, когда стандартный двигатель выходил из строя через 3 месяца работы с ПЧ из-за разрушения подшипников токами утечки. Всегда указывайте в опросном листе наличие ПЧ.
3. Отсутствие резервного комплекта запчастей
Двигатель 2500 кВт — это нестандартное изделие. Подшипники, щетки (если есть), датчики температуры PT100 — все это должно быть на складе. Ожидание поставки подшипника SKG или FAG из-за границы может длиться месяцами. Требуйте включения в контракт комплекта рекомендованных запасных частей (Spare Parts Kit) на 2-3 года эксплуатации. Это увеличивает первоначальные затраты на 3-5%, но спасает от простоев стоимостью тысячи долларов в час.
4. Формальный подход к приемке (FAT/SAT)
Никогда не принимайте двигатель только по паспорту. Настаивайте на проведении Factory Acceptance Test (FAT) — заводских приемочных испытаний. Вы или ваш независимый эксперт должны присутствовать при тесте. Что проверяем?
- Сопротивление изоляции при нагреве.
- Уровень вибрации на холостом ходу и под нагрузкой.
- Температуру подшипников после 2 часов работы.
- Баланс токов по фазам (разница не более 1-2%).
Если поставщик отказывается от FAT или видеотрансляции испытаний — это красный флаг. Скорее всего, он не уверен в качестве сборки.
Процесс ввода в эксплуатацию и техническое обслуживание
Даже самый качественный двигатель 2500 кВт для угольной электростанции можно убить неправильным монтажом. Статистика отказов показывает, что до 40% проблем возникают в первый год из-за ошибок установки. Вот пошаговый алгоритм, который мы рекомендуем нашим клиентам.
- Подготовка фундамента и выравнивание. Фундамент должен иметь массу не менее 1.5-2 масс двигателя для гашения вибраций. Используйте лазерную центровку валов двигателя и приводимого механизма (насоса/вентилятора). Допуск несоосности не должен превышать 0.05 мм. “Глазомерная” центровка недопустима. Перекос вызывает радиальные нагрузки на подшипники, которые уничтожают их за полгода.
- Подключение кабелей и заземление. Используйте гибкие вставки между кабельным коробом двигателя и жесткой трассой, чтобы вибрация не передавалась на клеммы. Проверьте надежность заземления корпуса и подшипникового щита. Плохое заземление — главная причина выгорания подшипников от блуждающих токов.
- Первый пуск и обкатка. Не запускайте двигатель сразу под полной нагрузкой. Выполните холостой пуск на 15-20 минут. Измерьте ток холостого хода (должен быть симметричным). Прослушайте подшипники акустическим стетоскопом или виброанализатором. Любой посторонний шум — сигнал к остановке.
- Нагрузка и тепловой режим. Постепенно наращивайте нагрузку до 50%, затем 75%, затем 100%. На каждом этапе фиксируйте температуру обмоток и подшипников. Убедитесь, что температура стабилизируется и не превышает значений, указанных в паспорте (обычно не более 90-95°C для подшипников и 130°C для обмоток класса F).
- Вибродиагностика. Проведите спектральный анализ вибрации на всех режимах. Зафиксируйте baseline-показатели. Это ваша точка отсчета для будущего мониторинга состояния. Отклонение вибрации более чем на 20% от базовой линии требует немедленного вмешательства.
Регулярное обслуживание должно включать ежемесячную проверку сопротивления изоляции мегаомметром (с учетом температуры и коэффициента абсорбции), ежеквартальную смазку подшипников (строго по регламенту, без перелива!) и ежегодную протяжку силовых контактов. Тепловизионный контроль клеммной коробки раз в полгода поможет выявить ослабленные контакты до того, как они выгорят.
Экономическая эффективность и окупаемость инвестиций
При покупке двигателя многие смотрят только на цену в прайсе (CAPEX). Однако для объекта мощностью 2500 кВт решающую роль играют операционные расходы (OPEX). Разница в КПД между двигателем класса IE2 и IE3 составляет около 1-1.5%. Для двигателя 2500 кВт, работающего 8000 часов в году, это существенные цифры.
Давайте посчитаем. При стоимости электроэнергии 5 рублей за кВт·ч и КПД 95% (IE2) против 96% (IE3):
Потери в IE2: 2500 / 0.95 * (1 – 0.95) = 131.5 кВт потерь.
Потери в IE3: 2500 / 0.96 * (1 – 0.96) = 104.1 кВт потерь.
Разница: 27.4 кВт.
Экономия в год: 27.4 кВт * 8000 ч * 5 руб = 1 096 000 рублей.
Таким образом, переплата за более эффективный двигатель (IE3 или IE4) окупается за 1-2 года исключительно за счет экономии электроэнергии. Кроме того, меньшие потери означают меньший нагрев, что напрямую продлевает жизнь изоляции. Это двойная выгода. Не игнорируйте класс энергоэффективности при тендере. Часто разница в цене между IE2 и IE3 составляет менее 5-7%, что делает переход на высокий класс эффективности экономически безупречным решением.
Также учитывайте стоимость простоя. Если двигатель выходит из строя, остановка участка угольной подготовки может парализовать работу всей станции. Стоимость часа простоя ТЭЦ измеряется миллионами рублей. Поэтому надежность, подтверждаемая сертификацией и историей поставщика, стоит той премии, которую вы за нее платите.
Часто задаваемые вопросы
Какой класс защиты IP необходим для двигателя в угольном цеху?
Минимальный уровень — IP55 (защита от пыли и струй воды). Однако для непосредственной установки в зоне высокой запыленности мы рекомендуем IP56 или IP65. Если используется система водяного охлаждения (IC81W), корпус самого двигателя может быть IP55, так как внутренний контур закрыт, но теплообменник должен быть защищен от коррозии и загрязнения. Не экономьте на защите: очистка двигателя от угольной пыли сложнее и дороже, чем покупка правильного исполнения.
Можно ли использовать стандартный двигатель 2500 кВт с частотным преобразователем?
Технически — да, но это рискованно. Стандартная изоляция не рассчитана на высокочастотные импульсы напряжения от ПЧ, что приводит к эффекту коронного разряда и быстрому пробою. Если применение ПЧ планируется, обязательно заказывайте исполнение с усиленной изоляцией (Inverter Duty) и устанавливайте синус-фильтры на выходе преобразователя. В противном случае готовьтесь к замене двигателя через 6-12 месяцев.
Каков реальный срок службы такого двигателя?
При соблюдении условий эксплуатации, правильном монтаже и регулярном ТО срок службы изоляции составляет 20-25 лет. Подшипники требуют замены каждые 30-40 тысяч часов (3-5 лет). Однако этот срок справедлив только для двигателей, работающих в пределах температурных классов и без превышения вибрации. В агрессивной среде угольной станции без должной защиты срок может сократиться до 5-7 лет.
Нужен ли подогреватель для двигателя?
Да, обязательно. Угольные электростанции часто имеют периоды остановки или работы на пониженной нагрузке. Влага конденсируется внутри корпуса, снижая сопротивление изоляции. Встроенные антиконденсационные подогреватели (space heaters) должны включаться автоматически при остановке двигателя. Это простая и дешевая опция, которая предотвращает серьезные аварии при пуске после простоя.
Заключение и следующие шаги
Инвестиция в качественный двигатель 2500 кВт для угольной электростанции — это фундамент бесперебойной работы вашего предприятия. Мы рассмотрели ключевые аспекты: от выбора класса изоляции и системы охлаждения до экономических расчетов окупаемости. Главный вывод: не существует “универсального” лучшего двигателя. Есть двигатель, идеально подобранный под ваши конкретные условия эксплуатации, нагрузку и требования к надежности.
Избегайте соблазна выбрать самое дешевое предложение без технического аудита поставщика. Проверяйте наличие сертификатов EAC/ГОСТ, требуйте проведения заводских испытаний (FAT) и не забывайте про класс энергоэффективности IE3/IE4 для долгосрочной экономии. Помните, что стоимость владения (TCO) складывается не из цены покупки, а из затрат на электроэнергию, ремонты и простои.
Если вы планируете модернизацию или строительство нового объекта и нуждаетесь в экспертной помощи по подбору оборудования, мы готовы предоставить детальный технический расчет и коммерческое предложение. Наши инженеры помогут составить опросный лист, чтобы исключить ошибки спецификации на раннем этапе.
Свяжитесь с нами сегодня для получения консультации по подбору двигателей для тяжелых промышленных условий. Мы предлагаем решения, проверенные временем и реальными нагрузками угольной энергетики.