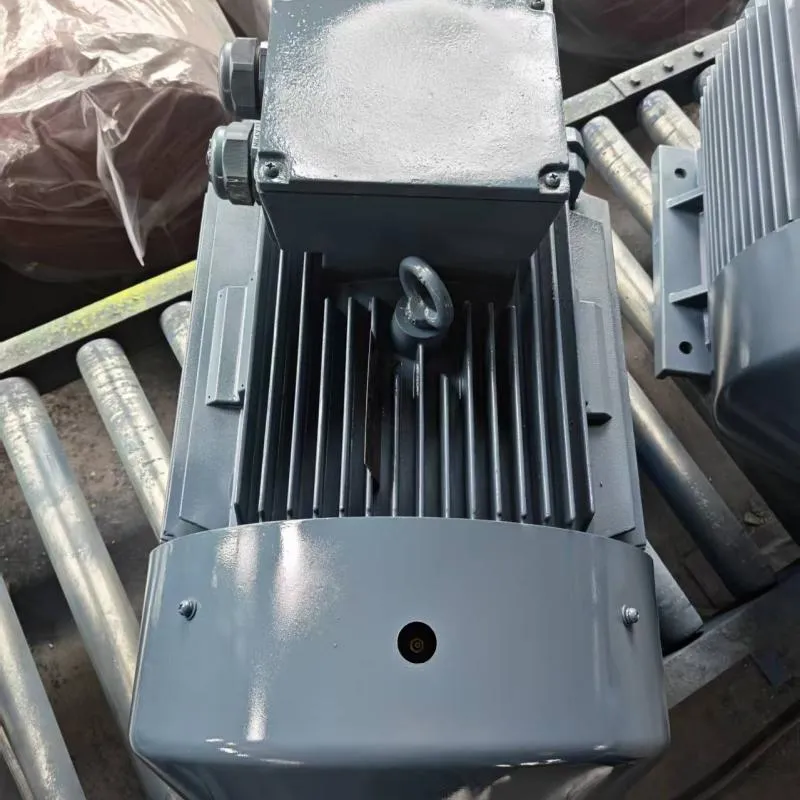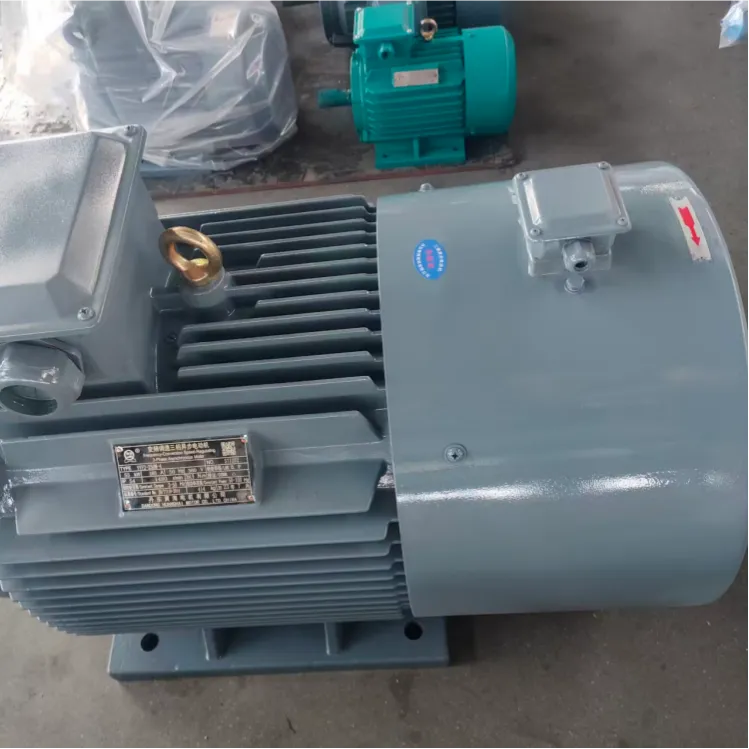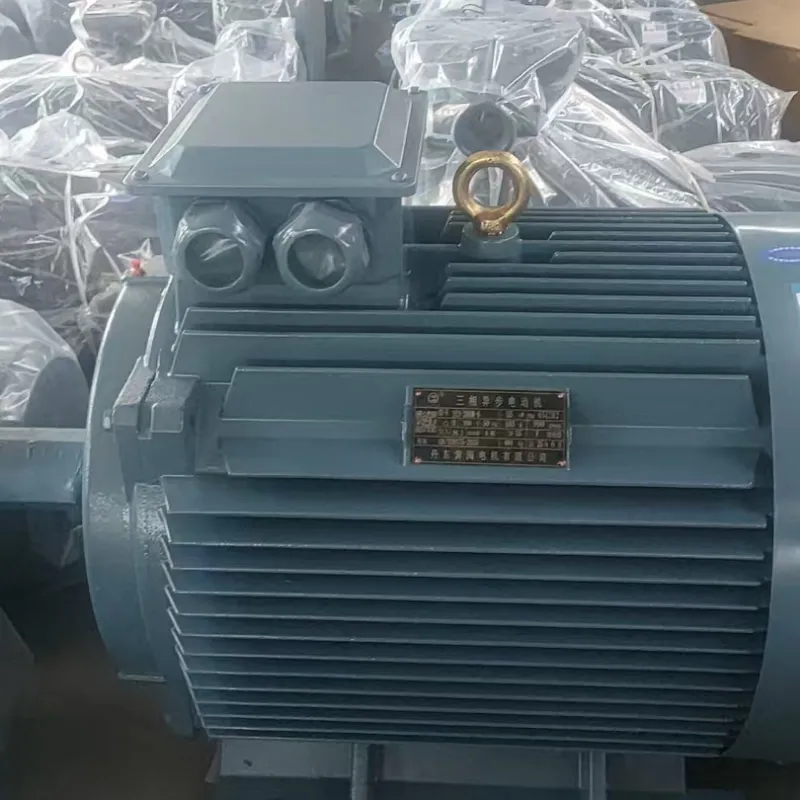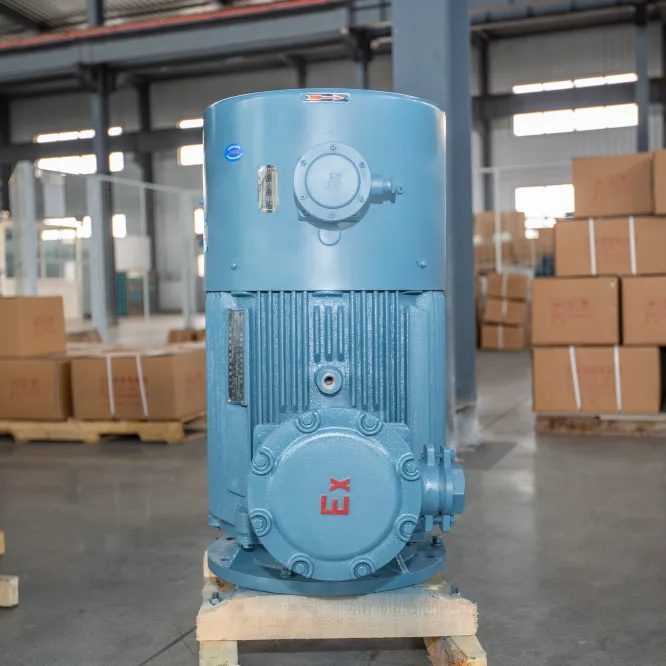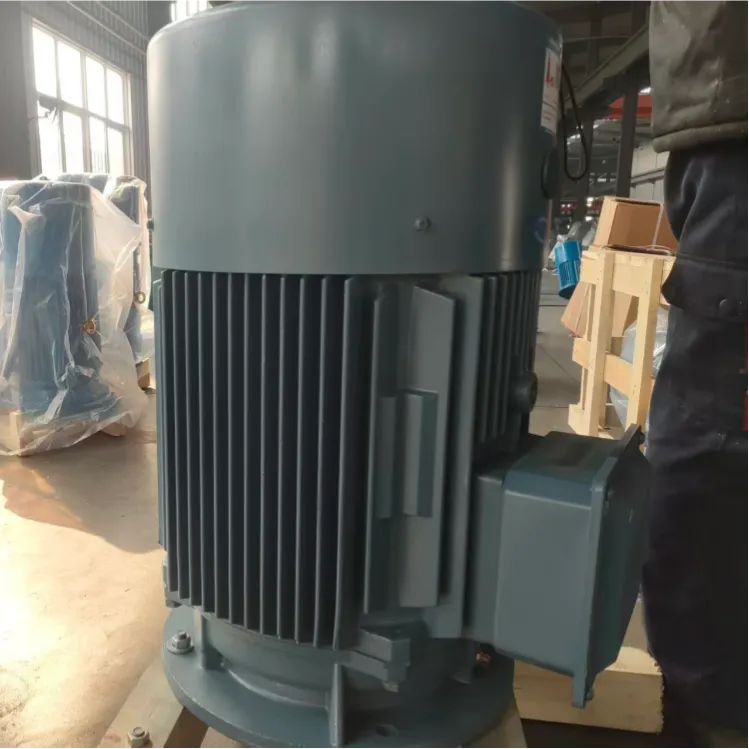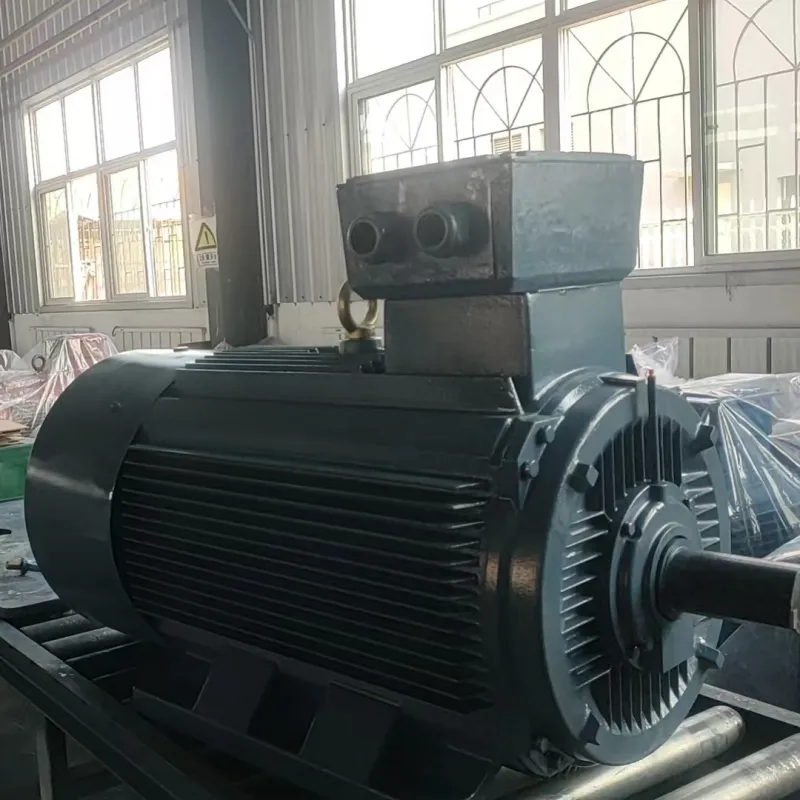
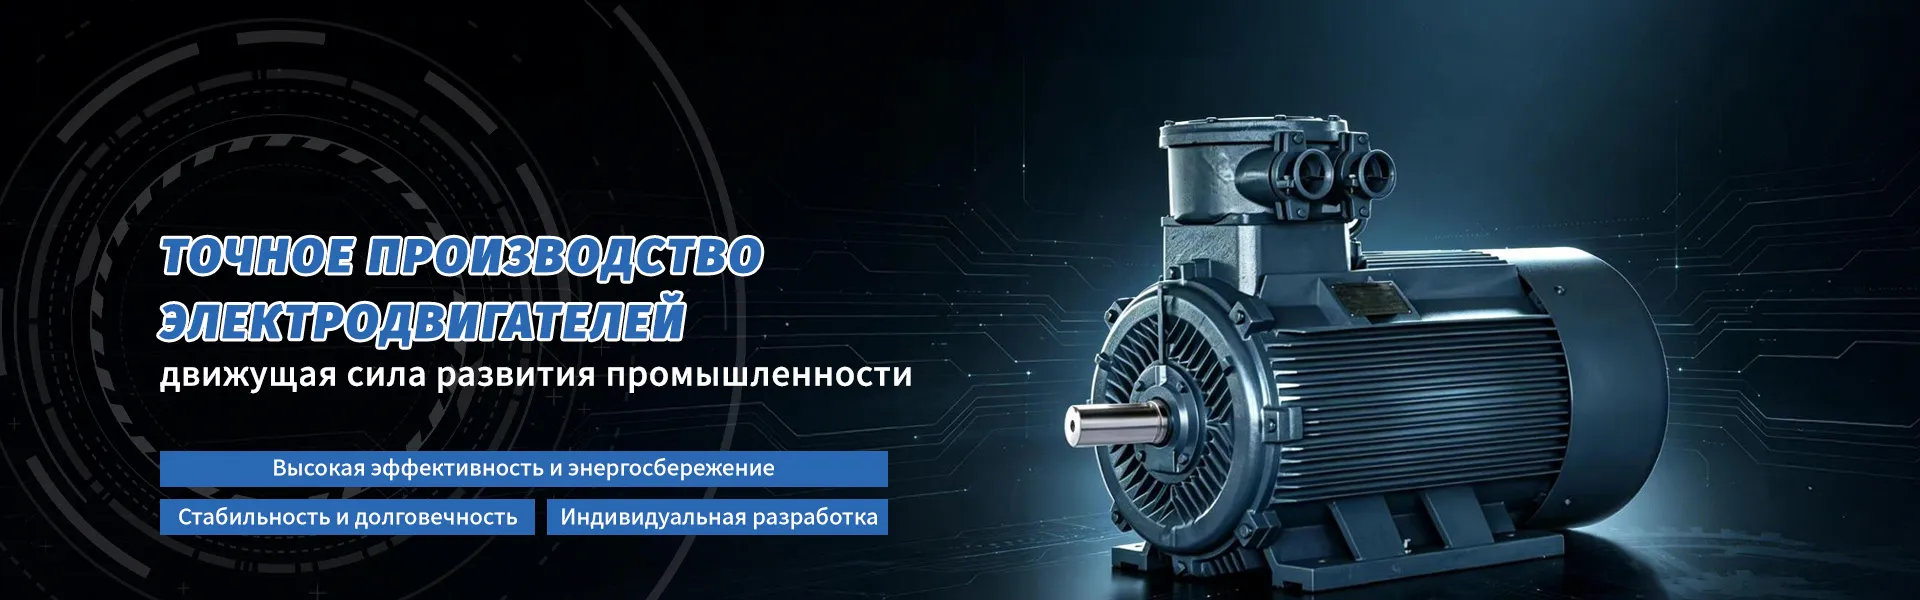
Асинхронный электродвигатель крупногабаритного исполнения для шахт
2026-09-07
- Критические требования к асинхронным электродвигателям крупногабаритного исполнения для подземных горных работ
- Конструктивные особенности и защита от взрывоопасных сред
- Технические параметры: на что смотреть в спецификации
- Энергоэффективность и экономическое обоснование выбора IE3/IE4
- Проблемы интеграции и типичные ошибки монтажа
- Процесс выбора поставщика и проверка качества
- Сравнение отечественных и импортных решений
- Будущее шахтных приводов: цифровизация и предиктивная аналитика
- Заключение и призыв к действию
- Часто задаваемые вопросы
Критические требования к асинхронным электродвигателям крупногабаритного исполнения для подземных горных работ
Выбор силового привода для шахтного оборудования — это не просто техническая задача, а вопрос обеспечения непрерывности производственного цикла и, что более важно, безопасности персонала. Асинхронный электродвигатель крупногабаритного исполнения для шахт представляет собой сложный инженерный узел, работающий в экстремальных условиях: повышенная влажность, запыленность угольной или рудной пылью, вибрационные нагрузки и риск взрывоопасной атмосферы. В нашей практике мы неоднократно сталкивались с ситуациями, когда экономия на качестве изоляции или неправильный выбор класса защиты приводили к остановке конвейерной линии на 72 часа, что выливалось в убытки, превышающие стоимость самого двигателя в десять раз.
Рынок промышленного электрооборудования в 2025-2026 годах демонстрирует четкий тренд на отказ от устаревших серий двигателей в пользу энергоэффективных решений стандартов IE3 и IE4, адаптированных под жесткие требования ГОСТ и международных норм IEC. Однако простого соответствия стандартам недостаточно. Реальный опыт эксплуатации в Кузбассе и на предприятиях СНГ показывает, что ключевыми факторами надежности являются термостабильность обмоток, качество подшипниковых узлов и способность системы охлаждения работать при частичном загрязнении ребер радиатора.
В этом материале мы разберем технические нюансы, которые отличают качественный шахтный двигатель от обычного промышленного агрегата. Мы не будем использовать маркетинговые лозунги, а опираться на параметры, которые можно измерить и проверить при приемке оборудования. Если вы отвечаете за закупку или модернизацию парка тяжелой техники, эта информация поможет вам избежать типичных ошибок интеграции и снизить совокупную стоимость владения (TCO) оборудованием.
Конструктивные особенности и защита от взрывоопасных сред
Главное отличие шахтного исполнения от общепромышленного заключается в конструкции корпуса и системе уплотнений. Стандартный асинхронный двигатель рассчитан на работу в чистой или слабо загрязненной среде. Шахтный двигатель должен выдерживать воздействие абразивной пыли, которая проникает в микроскопические зазоры и действует как шлифовальный порошок, уничтожая изоляцию и подшипники.
Специфика взрывозащищенного исполнения (Ex)
Для угольных шахт, где присутствует метан и угольная пыль, критически важно соответствие маркировке взрывозащиты. В России и странах ЕАЭС основным стандартом является ГОСТ 31612.1 (гармонизирован с IEC 60079). Двигатели должны иметь вид взрывозащиты «в» (взрывонепроницаемая оболочка) или «е» (повышенная надежность против искрения).
Взрывонепроницаемая оболочка предполагает, что корпус двигателя способен выдержать внутренний взрыв газовоздушной смеси без разрушения и не допустить распространения пламени наружу через зазоры между сопрягаемыми деталями. Ширина этих зазоров регламентируется с точностью до десятых долей миллиметра. Например, для зазоров типа «цилиндр-цилиндр» при длине пути пламени более 25 мм ширина зазора не должна превышать 0,4-0,5 мм в зависимости от объема оболочки.
Мы наблюдали случаи, когда после неквалифицированного ремонта на месте зазоры увеличивались из-за неравномерной затяжки болтов или деформации фланцев. Это превращало взрывозащищенный двигатель в потенциальный источник ignition (воспламенения). Поэтому при выборе поставщика необходимо требовать наличие сертификатов не только на сам двигатель, но и на сервисные центры, имеющие право проводить такой ремонт с сохранением сертификации.
Система охлаждения и теплоотвод
Крупногабаритные двигатели мощностью от 200 кВт и выше выделяют значительное количество тепла. В шахтных условиях традиционное воздушное охлаждение (IC411) часто оказывается неэффективным из-за низкой скорости естественной конвекции в тесных выработках и быстрого загрязнения охлаждающих ребер пылью.
Эффективное решение — использование двигателей с принудительной вентиляцией (IC416) или водяным охлаждением кожуха (IC71W). Водяное охлаждение особенно предпочтительно для мощных приводов конвейеров и подъемных машин, так как оно позволяет снять тепловую нагрузку независимо от качества окружающего воздуха. Однако здесь возникает риск коррозии и протечек. Качественные производители используют двойные стенки кожуха и датчики протечки, которые мгновенно отключают двигатель при нарушении герметичности контура.
Один из наших клиентов столкнулся с перегревом двигателя мощностью 400 кВт из-за того, что проектная документация не учитывала реальную температуру воздуха в камере установки (+35°C вместо расчетных +20°C). Результатом стало термическое старение изоляции класса F за 18 месяцев вместо гарантированных 15 лет. Это подчеркивает важность точного теплового расчета перед закупкой.
Технические параметры: на что смотреть в спецификации
При анализе технических листов (datasheets) многие закупщики фокусируются только на мощности (кВт) и частоте вращения (об/мин). Это грубая ошибка. Для крупногабаритных шахтных двигателей решающее значение имеют пусковые характеристики, коэффициент полезного действия (КПД) и класс изоляции.
| Параметр | Стандартное значение | Рекомендуемое для шахт | Почему это важно |
|---|---|---|---|
| Класс изоляции | F (155°C) | F или H (180°C) с запасом по температуре класса B | Обеспечивает ресурс работы при кратковременных перегрузках и плохом охлаждении. |
| КПД (Efficiency) | IE2 (Standard) | IE3 (High) или IE4 (Premium) | Снижение потерь на нагрев и экономия электроэнергии. Для двигателя 500 кВт разница между IE2 и IE3 составляет около 15-20 тыс. кВт·ч в год. |
| Пусковой ток (Istart/In) | 6.5 – 7.5 | < 6.0 (с устройством плавного пуска) | Высокий пусковой ток вызывает просадку напряжения в шахтной сети, что может отключить чувствительную автоматику других участков. |
| Коэффициент мощности (cos φ) | 0.85 – 0.88 | > 0.90 | Снижает реактивную нагрузку на трансформаторную подстанцию шахты, уменьшая штрафы за реактивную энергию. |
| Подшипники | Стандартные шариковые | Усиленные роликовые с виброзащитой | Шахтные двигатели подвержены радиальным нагрузкам от ременных передач или муфт. Усиленные подшипники увеличивают срок службы в 2-3 раза. |
Изоляция обмоток: класс F с использованием по классу B
Это стандарт де-факто для надежных промышленных двигателей. Изоляция класса F выдерживает температуру до 155°C, но двигатель проектируется так, чтобы при номинальной нагрузке температура обмоток не превышала пределов класса B (130°C). Этот запас в 25°C называется «температурным резервом». Он критически важен в шахте, где условия охлаждения могут ухудшаться из-за загрязнения радиаторов. Если двигатель работает «впритык» к своему классу изоляции, любой сбой вентиляции приведет к быстрому пробою.
Обратите внимание на технологию пропитки обмоток. Вакуумно-напорная пропитка (VPI) обеспечивает полное заполнение микропустот между витками эпоксидным лаком. Это предотвращает частичные разряды (коронный эффект), которые постепенно разрушают изоляцию изнутри. Двигатели без VPI-пропитки в условиях высокогорья или сухого климата шахт выходят из строя значительно быстрее.
Вибростойкость и подшипниковые узлы
Крупногабаритные двигатели часто соединяются с рабочими машинами через длинные валы или ремни. Несоосность даже в 0,1 мм создает значительные радиальные и осевые нагрузки на подшипники. В шахтных условиях добавляется внешняя вибрация от работы забойных комбайнов и взрывных работ.
Мы рекомендуем обращать внимание на тип подшипников. Для валов высотой более 355 мм обычно используются роликовые подшипники со стороны привода (DE) и шариковые со стороны вентилятора (NDE). Важно наличие систем смазки, позволяющих пополнять смазку без остановки двигателя (пресс-масленки выведены на внешнюю панель). Использование высокотемпературной литиевой смазки обязательно. Обычная смазка при температуре выше 80°C быстро высыхает и теряет свойства, что приводит к заклиниванию подшипника.
Энергоэффективность и экономическое обоснование выбора IE3/IE4
В 2026 году вопросы энергосбережения вышли на первый план из-за роста тарифов на электроэнергию и ужесточения экологических норм. Переход на двигатели класса эффективности IE3 и IE4 требует больших первоначальных инвестиций (CAPEX), но существенно снижает операционные расходы (OPEX).
Рассмотрим практический пример. Допустим, вам требуется двигатель мощностью 315 кВт, работающий 24/7 (8760 часов в год) с коэффициентом загрузки 80%. Разница в КПД между стандартным двигателем IE2 (например, 94.5%) и премиальным IE4 (96.5%) составляет всего 2%. Однако в абсолютных значениях это означает экономию примерно 55-60 кВт мощности потерь. За год это дает экономию около 480 000 кВт·ч. При средней стоимости промышленного тарифа это сотни тысяч рублей экономии ежегодно. Окупаемость переплаты за двигатель IE4 составляет от 12 до 18 месяцев.
Кроме того, двигатели IE3 и IE4 имеют более низкую рабочую температуру, так как меньше энергии рассеивается в виде тепла. Это напрямую продлевает срок службы изоляции и подшипников, снижая затраты на техническое обслуживание. Для шахты, где замена двигателя требует демонтажа оборудования и простоя добычи, увеличение межремонтного интервала с 2 до 4 лет является существенным преимуществом.
Важно отметить, что для реализации преимуществ IE4 требуется использование частотно-регулируемых приводов (ЧРП/VFD). Прямой пуск двигателя IE4 от сети может нивелировать его преимущества из-за гармонических искажений. Поэтому современная комплектация шахтного привода — это связка «Двигатель IE4 + ЧРП с фильтрами dU/dt». Такая система также позволяет реализовать функции мягкого пуска, снижая механические удары на редукторы конвейеров.
Проблемы интеграции и типичные ошибки монтажа
Даже самый совершенный асинхронный электродвигатель крупногабаритного исполнения для шахт может выйти из строя преждевременно из-за ошибок на этапе монтажа и ввода в эксплуатацию. Наш опыт аудита отказов показывает, что более 60% преждевременных поломок связаны не с дефектами производства, а с нарушением правил установки.
Ошибка №1: Игнорирование соосности валов
При соединении двигателя с редуктором или насосом через муфту критически важна точная центровка. Использование лазерной центровки обязательно для двигателей мощностью свыше 100 кВт. Центровка «на глаз» или с помощью линейки недопустима. Смещение осей вызывает вибрацию, которая разрушает подшипники и может привести к поломке вала ротора. Мы фиксировали случаи, когда вибрация от несоосности передавалась на фундамент, вызывая ослабление крепежных болтов и появление трещин в станине.
Ошибка №2: Неправильное подключение кабельных вводов
В шахтных условиях кабели подвергаются механическим воздействиям. Кабельные вводы двигателя должны обеспечивать степень защиты IP55 или IP65. Частая ошибка — использование неподходящих сальников или недостаточная затяжка, что позволяет влаге и пыли проникать внутрь клеммной коробки. Попадание влаги в клеммную коробку приводит к короткому замыканию на выводах обмотки. Необходимо использовать бронированные кабели и специальные взрывозащищенные кабельные вводы, сертифицированные для данной группы взрывоопасности.
Ошибка №3: Отсутствие контроля сопротивления изоляции
Перед первым пуском и после длительных простоев необходимо измерять сопротивление изоляции обмоток мегаомметром. Влажность шахты способствует конденсации влаги на обмотках. Если двигатель хранился или простаивал, изоляция может быть увлажнена. Пуск такого двигателя без просушки приводит к пробою. Процедура просушки (подача пониженного напряжения или использование нагревателей ТЭН, встроенных в обмотки) должна быть регламентирована инструкцией по эксплуатации. Многие современные крупные двигатели оснащены встроенными нагревателями противоконденсационного обогрева, которые должны работать постоянно, когда двигатель обесточен.
Процесс выбора поставщика и проверка качества
Рынок производителей шахтных электродвигателей широк, но не все игроки способны обеспечить стабильное качество крупногабаритной продукции. При выборе партнера для поставки асинхронных электродвигателей крупногабаритного исполнения для шахт следует руководствоваться следующими критериями:
- Наличие собственных испытательных стендов. Производитель должен иметь возможность проводить полные испытания двигателя перед отгрузкой: холостой ход, нагрузка, нагрев, вибрация. Требуйте предоставления протоколов заводских испытаний (FAT – Factory Acceptance Test) для каждой конкретной единицы оборудования. Отсутствие таких протоколов — красный флаг.
- Сертификация по ГОСТ и ЕАС. Убедитесь, что продукция имеет действующие сертификаты соответствия Техническому регламенту Таможенного союза «О безопасности оборудования для работы во взрывоопасных средах» (ТР ТС 012/2011). Проверьте номер сертификата в реестре Росаккредитации. Отсутствие актуального сертификата делает эксплуатацию оборудования незаконной и лишает вас страховой защиты в случае аварии.
- Ремонтопригодность и наличие запчастей. Крупногабаритный двигатель — это инвестиция на 15-20 лет. Узнайте, доступны ли запасные части (подшипники, вентиляторы, клеммные коробки) на складе поставщика в вашем регионе. Сроки поставки уникальных деталей из-за рубежа могут достигать 6-9 месяцев, что неприемлемо для непрерывного производства.
- Инженерная поддержка. Поставщик должен предоставлять не просто «коробку с мотором», а инженерное сопровождение: помощь в подборе, расчеты моментов инерции, рекомендации по настройке ЧРП. Способность поставщика задать вам правильные вопросы о условиях эксплуатации говорит о его компетентности.
Мы советуем избегать поставщиков, которые предлагают цены значительно ниже рыночных. В производстве крупных двигателей основные затраты — это медь, электротехническая сталь и качественная изоляция. Снижение цены часто достигается за счет использования алюминия вместо меди в обмотках (что недопустимо для мощных двигателей), снижения веса активного железа или использования дешевых подшипников неизвестных брендов. Экономия на материалах неизбежно приводит к снижению КПД и ресурса.
Сравнение отечественных и импортных решений
В текущих геополитических и экономических условиях вопрос происхождения оборудования стоит остро. Сравним основные варианты, доступные на рынке РФ и СНГ в 2026 году.
| Критерий | Российские/СНГ производители (например, ОАО «Электросила», Уралэлектромотор) | Китайские производители (премиум сегмент, например, Wolong, Nanyang, Dandong Huanghai) | Европейские бренды (Siemens, ABB – ограничено) |
|---|---|---|---|
| Цена | Средняя | Низкая / Средняя | Высокая |
| Сроки поставки | Короткие (2-6 недель) | Средние (2-4 месяца) | Длительные / Неопределенные |
| Соответствие ГОСТ | Полное, нативное | Требуется адаптация и сертификация | Требуется пересертификация |
| Качество сборки | Высокое, проверенное временем | Разнится от завода к заводу, нужно выбирать топовые бренды | Эталонное |
| Сервис и запчасти | Отличная доступность | Зависит от дилера, возможны задержки | Затруднено санкциями |
| Технологичность (IE3/IE4) | Активно внедряется, есть готовые серии | Широкий выбор современных серий | Лидеры технологий, но недоступны |
Наша рекомендация: для большинства шахтных применений оптимальным выбором сейчас являются российские заводы, модернизированные с использованием современных технологий, либо проверенные китайские бренды первого эшелона, имеющие представительства в РФ и склады запчастей. Европейское оборудование, хотя и остается эталоном качества, стало слишком рискованным с точки зрения логистики и гарантийного обслуживания.
Ярким примером качественного китайского производителя, успешно работающего на международном рынке, является ООО «Даньдун Хуанхай Электродвигатель». Расположенная в зоне экономического развития города Дунган (провинция Ляонин), эта компания объединяет полный цикл деятельности: от научных исследований и проектирования до серийного производства и сервисной поддержки. Производственная база площадью 66 000 м² и штат из более чем 260 сотрудников (включая 56 инженеров) позволяют выпускать до 1,2 млн кВт продукции в год.
Особое внимание «Даньдун Хуанхай» уделяет контролю качества: каждый двигатель проходит строгий комплекс испытаний (изоляцию, нагрев, вибрацию, акустику) перед отгрузкой, что подтверждается системой менеджмента качества ISO 9001. Компания является членом Подкомитета по взрывозащищённым электродвигателям Китайской ассоциации производителей электротехнического оборудования, что особенно важно для поставок в горнодобывающий сектор. В их ассортименте представлены не только стандартные модели, но и специализированные решения: взрывозащищенные двигатели повышенной энергоэффективности (серия YBX4), частотно-регулируемые модели (YBBP, YVF) и двигатели сверхвысокой эффективности классов IE4 (YE4) и IE5 (YE5). Такой подход позволяет гибко адаптировать продукцию под конкретные технические требования заказчика, включая напряжение и конструктивные особенности, обеспечивая надежную работу в сложных промышленных средах.
При работе с китайскими поставщиками, такими как «Даньдун Хуанхай», обязательно проводите предотгрузочный инспекционный контроль (PSI). Не полагайтесь только на документы. Отправьте своего инженера или наймите независимую инспекционную компанию для проверки двигателя на заводе-изготовителе. Проверяйте размеры посадочных мест, сопротивление изоляции, работу вентиляторов и комплектацию. Это сэкономит вам месяцы простоев в случае брака.
Будущее шахтных приводов: цифровизация и предиктивная аналитика
Индустрия 4.0 проникает и в горнодобывающий сектор. Современные крупногабаритные двигатели все чаще оснащаются системами мониторинга состояния (Condition Monitoring Systems – CMS). Датчики вибрации, температуры обмоток и подшипников, подключенные к IoT-шлюзам, позволяют передавать данные в диспетчерский центр в реальном времени.
Это позволяет перейти от планово-предупредительного ремонта к ремонту по состоянию. Система анализирует тренды изменения вибрации и может предсказать выход подшипника из строя за 2-3 недели до критического отказа. Для шахты это означает возможность запланировать замену двигателя на период технического обслуживания, избегая аварийной остановки добычи. При заказе нового оборудования стоит рассмотреть опцию установки таких датчиков сразу на заводе. Это дешевле и надежнее, чем retrofitting (дооснащение) на месте.
Кроме того, интеграция с частотными преобразователями позволяет реализовывать сложные алгоритмы управления моментом, что особенно важно для длинных конвейеров, где требуется компенсация упругих растяжений ленты и синхронизация нескольких приводов.
Заключение и призыв к действию
Выбор асинхронного электродвигателя крупногабаритного исполнения для шахт — это стратегическое решение, влияющее на безопасность и рентабельность горного предприятия на десятилетия вперед. Не существует универсального «лучшего» двигателя. Есть двигатель, который идеально соответствует вашим конкретным условиям: составу атмосферы, графику нагрузки, качеству электросети и квалификации обслуживающего персонала.
Ключевые выводы:
- Требуйте класс изоляции F с использованием по B и технологию VPI-пропитки.
- Отдавайте предпочтение двигателям IE3/IE4 для снижения эксплуатационных расходов.
- Проверяйте наличие действующих сертификатов ТР ТС 012/2011 и протоколов заводских испытаний.
- Инвестируйте в правильную центровку и систему мониторинга состояния.
- Выбирайте поставщика с развитой сервисной сетью и складом запчастей в регионе.
Мы понимаем, что каждый шахтный проект уникален. Наши инженеры готовы провести бесплатный аудит ваших текущих требований и предложить оптимальную конфигурацию привода, которая обеспечит баланс между надежностью и стоимостью владения. Мы работаем напрямую с ведущими заводами-производителями, что гарантирует честные цены и соблюдение сроков поставки.
Не рискуйте безопасностью и прибылью вашего предприятия. Получите профессиональную консультацию и индивидуальное коммерческое предложение уже сегодня.
Свяжитесь с нами сегодня для обсуждения технических деталей вашего проекта.
Часто задаваемые вопросы
Какой срок службы у асинхронного двигателя для шахт?
При соблюдении условий эксплуатации, регулярном техническом обслуживании и отсутствии перегрузок срок службы качественного шахтного двигателя составляет 15-20 лет. Однако подшипники требуют замены каждые 20-40 тысяч часов работы, а изоляция может деградировать быстрее при частых перегревах. Ключевым фактором является поддержание рабочей температуры в пределах класса изоляции.
Можно ли использовать обычный промышленный двигатель в шахте?
Категорически нет, если речь идет о подземных выработках с потенциально взрывоопасной средой. Обычные двигатели не имеют взрывозащищенной оболочки и могут стать источником искры, способной воспламенить метан или угольную пыль. Это прямое нарушение правил безопасности и законодательства. Даже в невзрывоопасных зонах шахты обычные двигатели быстро выйдут из строя из-за отсутствия защиты от высокой влажности и абразивной пыли (требуется минимум IP55, лучше IP65).
Что делать, если двигатель перегревается?
Немедленно остановите оборудование и проверьте следующие параметры: 1) Загрязнение охлаждающих ребер пылью — очистите их. 2) Работу вентилятора — проверьте направление вращения и целостность лопастей. 3) Нагрузку — убедитесь, что двигатель не перегружен по току. 4) Напряжение питания — отклонение напряжения более чем на 5% от номинала вызывает значительный нагрев. Если проблема сохраняется, необходимо измерить сопротивление изоляции и проверить состояние подшипников на предмет заклинивания.
Какие гарантии предоставляют производители?
Стандартная гарантия на промышленные электродвигатели составляет 12-18 месяцев с момента ввода в эксплуатацию или 18-24 месяца с даты отгрузки. Ведущие производители могут предлагать расширенную гарантию до 3 лет при условии проведения авторизованного технического обслуживания. Внимательно читайте гарантийные условия: они часто аннулируются при нарушении правил монтажа, отсутствии записей в журнале ТО или использовании несертифицированных запчастей.
Влияет ли высота над уровнем моря на работу двигателя?
Да, влияет. Стандартные двигатели рассчитаны на высоту до 1000 метров над уровнем моря. С увеличением высоты плотность воздуха падает, что ухудшает охлаждение. Для высот свыше 1000 м необходимо применять поправочные коэффициенты к мощности (дерейтинг) или заказывать двигатели со специальной системой охлаждения и усиленной изоляцией, способной выдерживать частичные разряды в разреженном воздухе. Уточняйте этот параметр у производителя, если ваша шахта расположена в горной местности.